
Adaptateurs et piston dans le moulage sous pression à cylindre froid : fonction et usure
Dans le moulage sous pression à cylindre froid à haute pression, le métal fondu est introduit dans un adaptateur avant qu’un piston ne le pousse à travers le système de canaux et de joints dans le moule fermé. Bien que l’adaptateur et l’extrémité du piston soient des composants relativement petits comparés à l’unité de verrouillage, leur état thermique, mécanique et tribologique peut influencer le comportement de remplissage, la stabilité du cycle et les coûts d’entretien.
Que font l’adaptateur et le piston ?
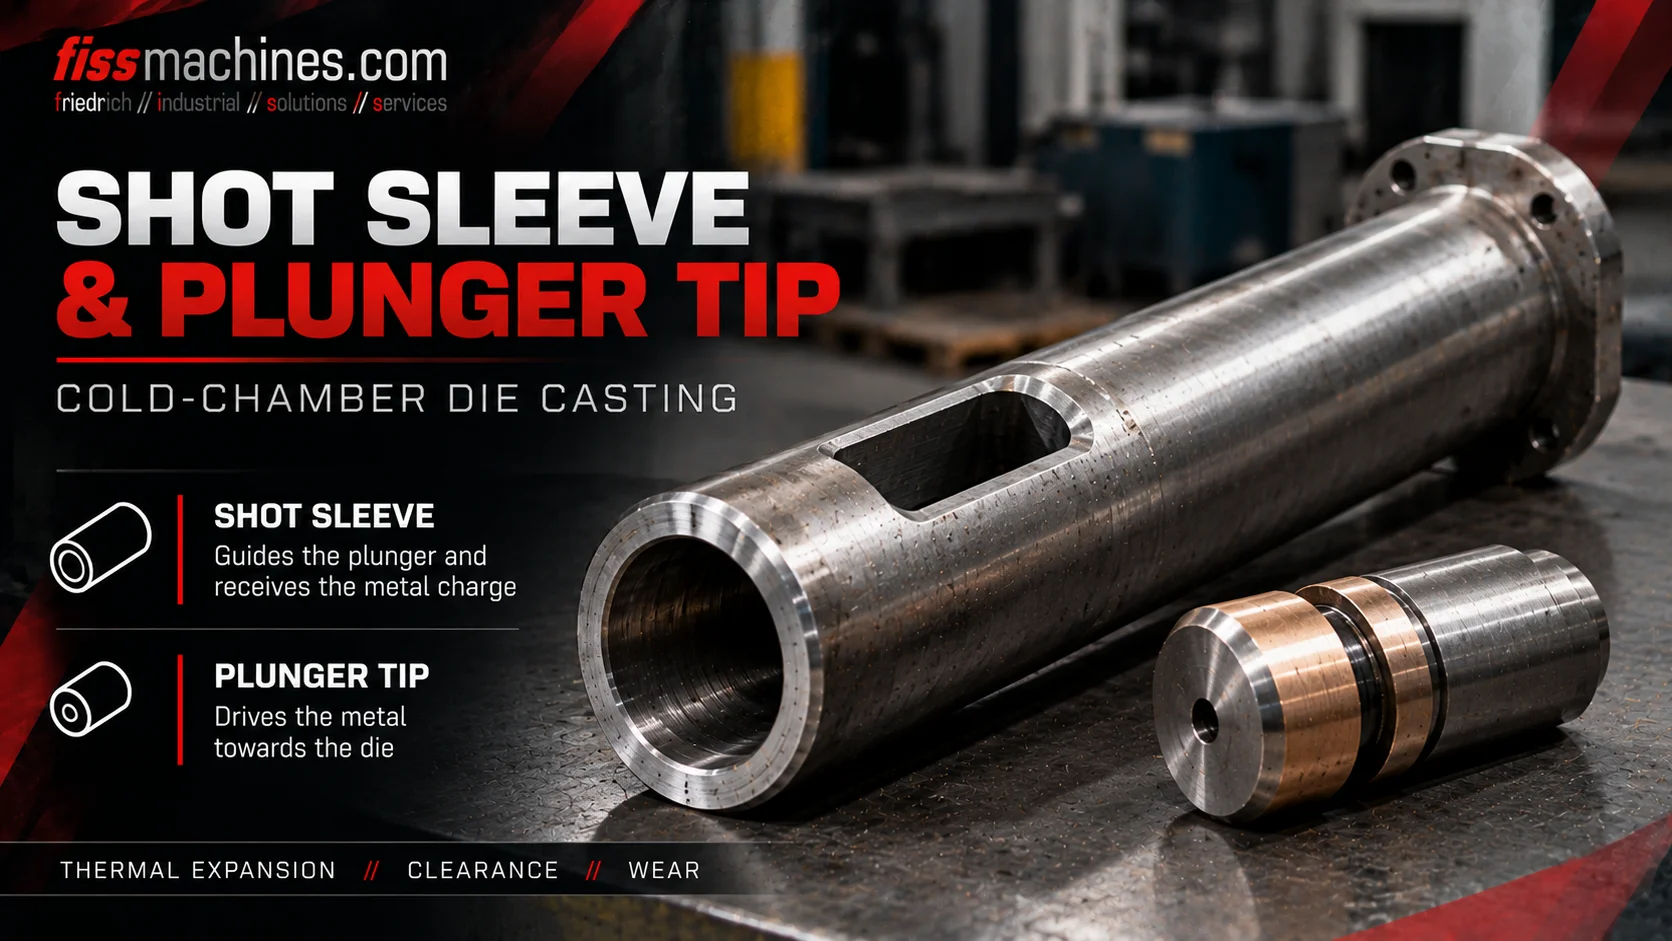
L’adaptateur reçoit une quantité mesurée de métal fondu, tandis que le piston et l’extrémité du piston le déplacent vers le moule. Le processus comprend typiquement une première déplacement contrôlée, une course de remplissage rapide et une phase d’intensification de la pression. L’usure, un jeu excessif ou une lubrification inappropriée peuvent perturber cette séquence.
Adaptateur, pointe de piston et entraînement : quels éléments vont ensemble ?
Un système d’injection horizontal typique à cylindre froid comprend un adaptateur monté sur le moule ou sur le côté de la plaque fixe, une ouverture de remplissage ou de versement, une pointe de piston, une tige de piston et un entraînement d’injection. L’adaptateur relie la zone d’introduction du métal au système de canaux du moule.
La pointe de piston se déplace à l’intérieur de l’adaptateur avec un jeu délibérément contrôlé. Sa conception et ses matériaux doivent résister au contact avec le métal chaud et à des accélérations répétées. Selon le fabricant, la pointe peut utiliser un concept d’étanchéité ou d’anneau d’usure et une lubrification ou refroidissement dédiés.
Un adaptateur ne doit jamais être évalué uniquement sur son diamètre. La longueur, la géométrie intérieure, le montage, la position d’entrée, la conception de la pointe, le comportement thermique et le profil d’injection de la machine doivent former un système compatible.
Guide le métal fondu
Reçoit le métal fondu et forme le cylindre guide pour le piston avancé.
Déplace le métal
Transfère le mouvement d’injection au métal tout en travaillant avec un jeu contrôlé.
Contrôle la course
Fournit vitesse et pression selon les réglages de la machine et du procédé.
Les trois étapes importantes d’un cycle d’injection à cylindre froid
Dans la première phase de mouvement, le piston avance de manière contrôlée. L’objectif est de déplacer le métal sans créer des vagues de retournement inutiles qui emprisonnent l’air. Le profil de tir lent choisi doit correspondre au niveau de remplissage et à la géométrie de l’adaptateur.
Au cours de la phase suivante, le système d’injection accélère pour remplir la cavité du moule dans le temps imparti. La transition du tir lent au tir rapide doit être coordonnée avec la conception du canal et des joints, la géométrie du moulage et les conditions thermiques.
Après le remplissage, le système de pression applique une phase d’intensification ou de maintien comme spécifié par le processus de coulée. Ce comportement de pression influence l’alimentation pendant les premiers stades de solidification, mais il ne peut pas éliminer toutes les inclusions de gaz ni corriger un chemin de flux mal conçu.
| Étape du processus | Objectif principal | Risque typique |
|---|---|---|
| Course initiale contrôlée | Avancer le melt tout en limitant l’emprisonnement d’air | Vagues ou entrainement d’air prématuré |
| Course de remplissage rapide | Remplir la cavité à la vitesse requise | Liasses froides, érosion ou emprisonnement d’air dû à des réglages insuffisants |
| Intensification de la pression | Appliquer la pression après remplissage nécessaire | Transmission de pression insuffisante ou pics de pression |
Signes courants d’usure de l’adaptateur et de la pointe
Chaque cycle combine des gradients thermiques élevés, un contact métal, frottement et chargement mécanique répété. L’adaptateur peut présenter des rayures, une érosion localisée, des dépôts d’adhérence ou des variations dimensionnelles. Les pointes et éléments d’étanchéité peuvent s’user ou être endommagés.
Un jeu excessif peut permettre au métal de passer autour de la pointe ; selon le système, cela peut contribuer à des dépôts, à des adhérences, à l’instabilité ou à des fuites de métal. À l’inverse, un jeu de fonctionnement insuffisant causé par de mauvaises pièces ou une dilatation thermique peut conduire à une saisie.
Un changement de la courbe de pression d’injection, un frottement de course inhabituel ou une fuite répétable est une raison d’investigation. Ces symptômes ne constituent pas un diagnostic à eux seuls: l’état hydraulique, la lubrification, la température et les paramètres de tir doivent aussi être pris en compte.
Rayures et dépôts
Inspectez le perçage pour des dommages localisés et un excès de dépôt de matériau.
Usure et fuite
Évaluez le jeu monté et les éléments d’étanchéité tels que spécifié par le fabricant.
Résistance accrue
Mettre en corrélation les courbes de force ou de pression avec l’inspection mécanique et les données du procédé.
Pourquoi la lubrification et la gestion de la température comptent
L’interface de glissement entre la pointe et l’adaptateur nécessite un concept d’exploitation adapté. Le type, la quantité et l’emplacement de la lubrification doivent suivre les recommandations du fabricant de la machine ou du composant et l’alliage traité.
Trop peu de lubrification peut accélérer l’usure; une lubrification excessive ou mal positionnée peut introduire des résidus et des gaz de procédé indésirables. L’objectif n’est pas une lubrification maximale, mais une application contrôlée et répétable.
Lorsque l’adaptateur, la pointe ou les conditions de refroidissement changent, l’ajustement requis à la température de fonctionnement peut également changer. Remplacez les composants usés comme une combinaison approuvée plutôt que d’installer une pièce nominalement similaire sans vérification dimensionnelle.
Checklist d’inspection pratique pour une machine à cylindre froid d’occasion
Une inspection visuelle de l’unité d’injection est un bon point de départ, mais un profil de tir fonctionnel apporte des preuves supplémentaires. Lorsque l’opération est possible, vérifiez le comportement du tir lent et du tir rapide de la machine, les tracés de pression et tout historique de sticking ou de remplacement fréquent de la pointe.
Lors d’une rénovation ou d’un déplacement de machine, mesurer le alésage de la chemise et les zones d’usure, inspecter l’extrémité, les éléments d’étanchéité, l’alignement de la tige, le système de lubrification et les connexions de refroidissement. Confirmer que les pièces de rechange avec les spécifications correctes sont disponibles.
- Enregistrer le diamètre, la longueur et le type d’assemblage de la chemise
- Inspecter l’intérieur du alésage pour les rayures, l’érosion et les dépôts
- Vérifier l’état de l’extrémité du piston et le jeu défini par le fabricant
- Inspecter l’alignement de la tige, l’accouplement et le support de guidage
- Vérifier l’équipement de lubrification et les connexions de refroidissement
- Examiner les courbes de vitesse et de pression d’injection si disponibles
- Confirmer les pièces de rechange, les manuels et la documentation de service
La chemise d’injection n’est qu’une partie de la sélection plus large de machines
L’unité d’injection doit correspondre au volume de tir requis, à l’alliage et au système de coulage. Tout aussi importants sont la force de serrage, les dimensions utilisables des moules, l’état hydraulique, l’automatisation et le support pièces détachées.
FISS répertorie des machines de fonderie sous vide d’occasion et des cellules de moulage complètes. Sur une machine d’occasion, l’équipement correspondant de la chemise et du piston doit être documenté et évalué par rapport à la tâche de production future, et non supposé adapté simplement parce que la machine était auparavant en service.
Questions fréquemment posées sur les chemises de tir et les broches
Une chemise de tir est-elle utilisée dans le moulage en chambre chaude ?
L’arrangement conventionnel horizontal de la chemise de tir et de la broche décrit ici est associé aux machines à chambre froide. Les machines à chambre chaude utilisent un arrangement d’injection immergé différent.
Pourquoi la phase de tir lente est-elle importante ?
Un profil de vitesse initial adapté aide à déplacer le métal vers la porte tout en limitant les vagues et l’emprisonnement d’air indésirable dans la chemise de tir.
Qu’est-ce qui cause une usure de l’extrémité du piston ?
Le chargement thermique, le frottement, les particules abrasives, une lubrification insuffisante, un ajustement et un alignement incorrects peuvent tous contribuer.
Une extrémité de piston usagée provoque-t-elle toujours de la porosité ?
Non. L’usure peut affecter la stabilité de l’injection, mais la porosité a plusieurs causes potentielles. Les conditions de remplissage, la ventilation, la qualité du melt et les données du procédé doivent être évaluées ensemble.
Peut-on installer n’importe quelle extrémité de piston de rechange ?
Non. Le matériau, le diamètre, le jeu, le concept d’étanchéité et les conditions thermiques doivent correspondre à la chemise et aux spécifications du fabricant.
Vous recherchez une machine de moulage en chambre froide d’occasion ?
FISS prend en charge l’achat et la vente de machines individuelles et de cellules de moulage complètes. Vérifiez l’unité d’injection, la capacité de tir et l’état global de la machine pour votre application.
Voir les machines à chambre froideBase technique et sources
Fondements techniques: Handbuch Urformen, section 1.6.4.1.1 sur les phases d’injection en chambre froide. Notes supplémentaires: guide général d’inspection technique, non tolérances spécifiques au fabricant. Résumé original; aucune figure source reproduite.