
Force de serrage en moulage sous pression : calcul et choix de la machine
La force de serrage est l’un des premiers paramètres techniques pris en compte lors du choix d’une presse à injection. Cependant, une pièce moulée plus grande ne nécessite pas automatiquement une machine proportionnellement plus grande simplement parce qu’elle pèse plus lourd. La force requise résulte de la pression exercée sur la surface de projection effective de la pièce moulée et de son système d’alimentation associé. Les dimensions du moule, la capacité de coulée et les exigences du processus doivent également être adaptées.
Comment détermine-t-on la force de serrage requise ?
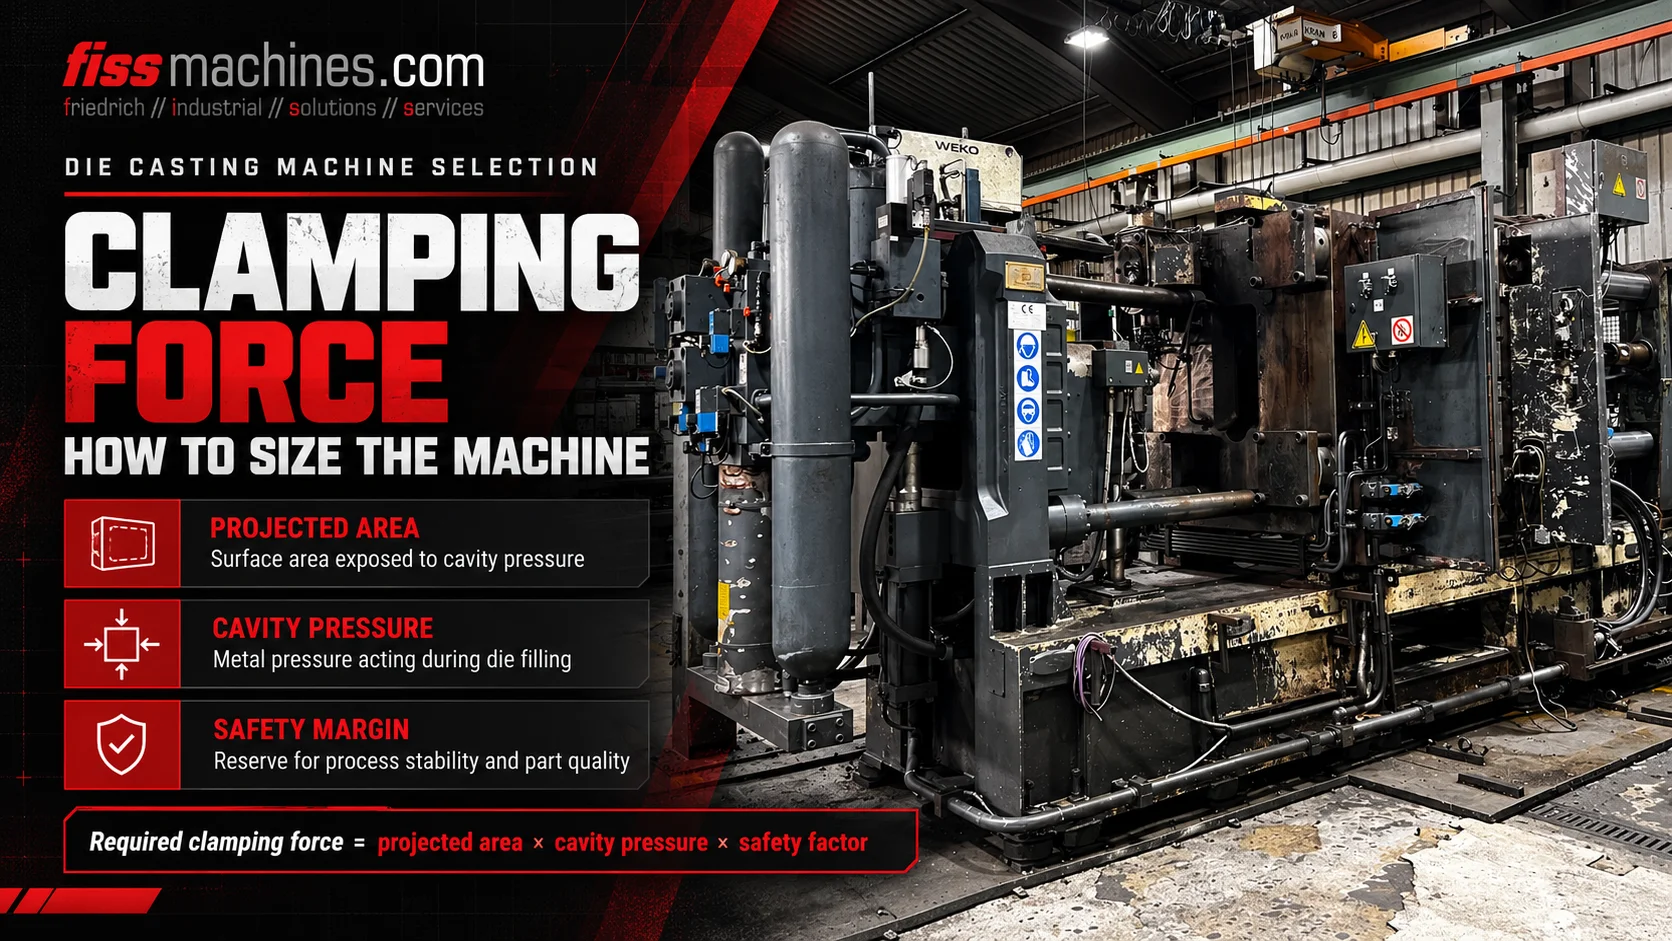
Pour une première estimation simplifiée, calculez la force d’ouverture à partir de la surface projetée effective multipliée par la pression du métal. Appliquez une marge de sécurité appropriée et comparez le résultat à la capacité de serrage utile de la machine. La surface projetée est mesurée dans la direction du plan de joint du moule et doit inclure les zones soumises à la pression de l'ensemble du système d'alimentation et de décharge, et pas seulement la pièce moulée finie visible.
Pourquoi le métal en fusion a tendance à ouvrir le moule fermé
Lors de l'injection et de l'augmentation de la pression, le métal en fusion agit sur les surfaces délimitant la cavité remplie et le système d'alimentation correspondant. La composante de force qui en résulte, orientée dans le sens de l'ouverture du moule, tend à séparer les deux moitiés du moule.
Le dispositif de verrouillage doit contrebalancer cette force de séparation ou d’ouverture. Si la force disponible est insuffisante au regard des conditions réelles de moulage, les surfaces de joint peuvent s’ouvrir localement, ce qui peut entraîner l’apparition de bavures ou d’autres problèmes de qualité.
La force de serrage nominale de la machine n’est pas la même chose que la pression d’injection. Ces deux valeurs décrivent des grandeurs physiques différentes. De même, une machine présentant une force de serrage nominale élevée peut tout de même s’avérer inadaptée en raison de la géométrie des plateaux, de l’espacement des tirants, de la capacité d’injection ou de la hauteur du moule.
Pression dans le moule
La pression agissant sur les zones de la cavité et du canal d'injection génère une charge d'ouverture.
Surface de pression effective
La géométrie concernée est projetée sur le plan de joint du moule.
Capacité de fermeture de la presse
Le système de verrouillage s'oppose à la force d'ouverture dans les limites nominales de fonctionnement.
Qu'est-ce qui fait partie de la surface projetée ?
La surface projetée correspond à la surface pertinente du système de moulage rempli, telle qu’elle est vue dans le sens de l’ouverture, et non à la surface externe totale d’une pièce tridimensionnelle. Pour l’outillage sélectionné, il convient de prendre en compte, outre la pièce moulée elle-même, les entrées, les canaux de coulée et les éléments de débordement ayant une incidence sur la pression.
La littérature technique décrit également d’autres zones de pression dans le système de moulage, qui dépendent de la machine et du procédé. Par conséquent, la surface effective exacte doit être déterminée à partir de l’outillage et de la configuration d’injection, plutôt que d’être estimée à partir d’une photographie ou du poids de la pièce.
Deux pièces moulées de masses différentes peuvent nécessiter des forces de fermeture similaires lorsque leurs surfaces projetées effectives et leurs pressions de moulage sont comparables. À l’inverse, une pièce relativement légère mais plate et large peut présenter une surface projetée importante.
Un exemple clair de calcul de la force de serrage
Pour garantir la cohérence des unités, une estimation simplifiée de la force d'ouverture est donnée par : Fouverture [kN] =Aprojetée [cm²] ×pmétal [bar] / 100. La conversion dimensionnelle résulte du fait qu'une pression de 1 bar exercée sur une surface de 1 cm² correspond à 10 N.
Considérons une surface projetée effective hypothétique de 800 cm² et une pression effective du métal supposée de 600 bars. La force d’ouverture estimée qui en résulte est de 800 × 600 / 100 = 4 800 kN. Si, à titre purement illustratif, on choisissait un coefficient de sécurité de 1,25, la valeur de comparaison serait de 6 000 kN.
La marge de sécurité utilisée dans cet exemple ne constitue ni un coefficient de sécurité universel ni une capacité nominale de la presse approuvée par le fabricant. La conception réelle doit tenir compte de la construction du moule, de la disposition des noyaux, de l’historique réel des pressions, de l’unité d’injection, des spécifications de la presse et des règles d’ingénierie applicables.
| Données d’entrée | Valeur indicative | Signification |
|---|---|---|
| Surface projetée effective A | 800 cm² | Surface de projection supposée pertinente pour la pression |
| Pression du métal p | 600 bars | Pression supposée agissant dans le système rempli |
| Force d’ouverture calculée | 4 800 kN | 800 × 600 ÷ 100 |
| Marge indicative | 1,25 | Exemple uniquement ; non applicable de manière universelle |
| Valeur comparative indicative | 6 000 kN | 4 800 × 1,25 |
Pourquoi la valeur de pression doit être choisie avec soin
Le moulage par injection comporte différentes phases de vitesse et de pression. La valeur indiquée par un actionneur hydraulique ne peut pas être directement substituée à la pression effective du métal dans le moule sans comprendre le système d’injection, le mécanisme d’intensification et la transmission de la pression.
La pression du métal peut varier pendant le remplissage de la cavité et la solidification. La conception du moule, le gel de la buse d’injection, les pics de pression et le moment de l’intensification peuvent tous influencer le choix des conditions de charge pertinentes pour le dimensionnement de la machine.
Pour les projets sérieux, utilisez des données vérifiées relatives au moulage et à la machine, des calculs de processus ainsi que les spécifications du fabricant ou de l’ingénieur outilleur responsable, plutôt que de vous fier à une valeur générique trouvée sur Internet.
Grandeur côté actionneur
Nécessite une conversion appropriée de la machine pour la rapporter à la pression du métal.
Grandeur côté pièce moulée
Doit être liée aux conditions réelles d’injection et d’intensification.
Charge transitoire
Doit être pris en compte, le cas échéant, lors de l'évaluation des outils et des procédés.
Pourquoi une machine disposant d'une force de serrage suffisante peut-elle néanmoins ne pas convenir ?
Une machine doit pouvoir accueillir physiquement le moule. Le dégagement des colonnes, les dimensions du plateau, le montage du moule, les hauteurs minimale et maximale du moule, la course d’ouverture et la disposition des éjecteurs déterminent si l’outil peut être utilisé.
L'unité d'injection doit disposer d'une capacité d'injection et d'une course adaptées, d'un manchon d'injection ou d'un système à chambre chaude compatible, ainsi que d'une plage de processus adaptée à l'alliage. La machine peut également nécessiter des circuits hydrauliques d'extraction du noyau, des interfaces de vide, un système de régulation de la température du moule, ainsi que des équipements d'extraction et de pulvérisation compatibles.
Une évaluation complète établit un lien entre la géométrie de la pièce et celle de l’outillage, d’une part, et le choix de la machine ainsi que le cycle de production souhaité, d’autre part. La force de serrage nominale ne constitue qu’un élément parmi d’autres de cette décision.
- Surface projetée effective, y compris le canal d'injection et le système de débordement
- Pression du métal et profil d’injection requis
- Capacité de fermeture nominale et utile
- Espacement des colonnes et surface utile du plateau
- Hauteur de matrice autorisée et course d’ouverture requise
- Capacité de moulage, configuration du manchon ou du système d’injection
- Fonctions d’éjection et d’extraction des noyaux
- Raccords pour le contrôle de la température, le vide et l’automatisation
Éléments à vérifier sur une machine d’occasion correspondant à la classe de force requise
Sur une presse à injection d'occasion, vérifiez le modèle réel, la force de serrage nominale déclarée et l'état technique. Examinez les colonnes, les plateaux, les composants de verrouillage à genouillère ou hydrauliques, le système de lubrification centralisée, le dispositif de retour d'information sur la position de verrouillage et tout historique d'entretien pertinent.
Dans la mesure du possible, une machine doit être inspectée dans des conditions de fonctionnement appropriées. Toutefois, un résultat visuel satisfaisant ou la simple valeur indiquée sur la plaque signalétique ne suffisent pas à eux seuls à garantir des performances de moulage optimales avec un moule neuf.
FISS propose des machines d’occasion à chambre froide et à chambre chaude de différentes tailles, ainsi que des cellules de moulage complètes. La configuration finale doit être choisie en fonction des outillages vérifiés et des exigences de production.
Foire aux questions sur la force de serrage en moulage sous pression
Quelle est la différence entre la force de serrage et la pression d'injection ?
La force de serrage est une force mécanique s'opposant à l'ouverture du moule, généralement exprimée en kN. La pression d'injection ou pression du métal est la pression appliquée à la masse fondue et est généralement exprimée en bar ou en MPa.
Le poids de la pièce moulée détermine-t-il la taille de la machine ?
Pas à lui seul. La surface projetée effective et la pression du métal déterminent le calcul de base de la force d'ouverture. La capacité de coulée et la géométrie constituent des exigences supplémentaires.
La glissière de noyau a-t-elle une incidence sur le choix de la machine ?
Oui. La géométrie et le verrouillage du tiroir peuvent influencer les charges locales sur l'outillage et la marge de conception applicable ; les circuits hydrauliques et les fonctions de commande doivent également être adaptés.
Une marge de 1,25 est-elle toujours nécessaire ?
Non. Le chiffre indiqué dans l’exemple est donné à titre indicatif. Les marges de sécurité applicables dépendent de la méthode d’ingénierie, de la conception de la matrice et des spécifications de la machine et de l’outil.
Une force de serrage suffisante est-elle suffisante pour homologuer une machine d'occasion ?
Non. L'espacement des colonnes, les plateaux, la hauteur de l'outil, la course d'ouverture, l'unité d'injection, les éjecteurs, l'extraction des noyaux, l'automatisation, la sécurité et l'état réel de la machine doivent également être vérifiés.
Choisissez une presse à injection d'occasion en vous basant sur des données techniques vérifiées
FISS facilite l'achat et la vente à l'international de machines d'occasion à chambre froide et à chambre chaude. Comparez les exigences de processus calculées avec les spécifications complètes de la machine et son état.
Voir les machines de moulage sous pression d'occasionBases techniques et sources
Formule technique et principe de la surface projetée : Handbuch Urformen, section 1.6.4.1.1, équations 1.45–1.46. Les chiffres cités à titre d'exemple sont purement hypothétiques ; les tolérances ne constituent pas une homologation générale de la conception. Texte original et exemple.