
Gravity Die Casting or High-Pressure Die Casting? Choosing the Right Process
Both processes pour metal into a reusable metal die, and both are called die casting. That is where the similarity ends. In gravity die casting, the metal flows into the die under its own weight; in high-pressure die casting, a plunger injects it at high speed and pressure. The choice between them shapes part design, tooling investment, achievable quality and the type of machine you need. This article compares the two and explains when each one makes sense.
What Is the Main Difference?
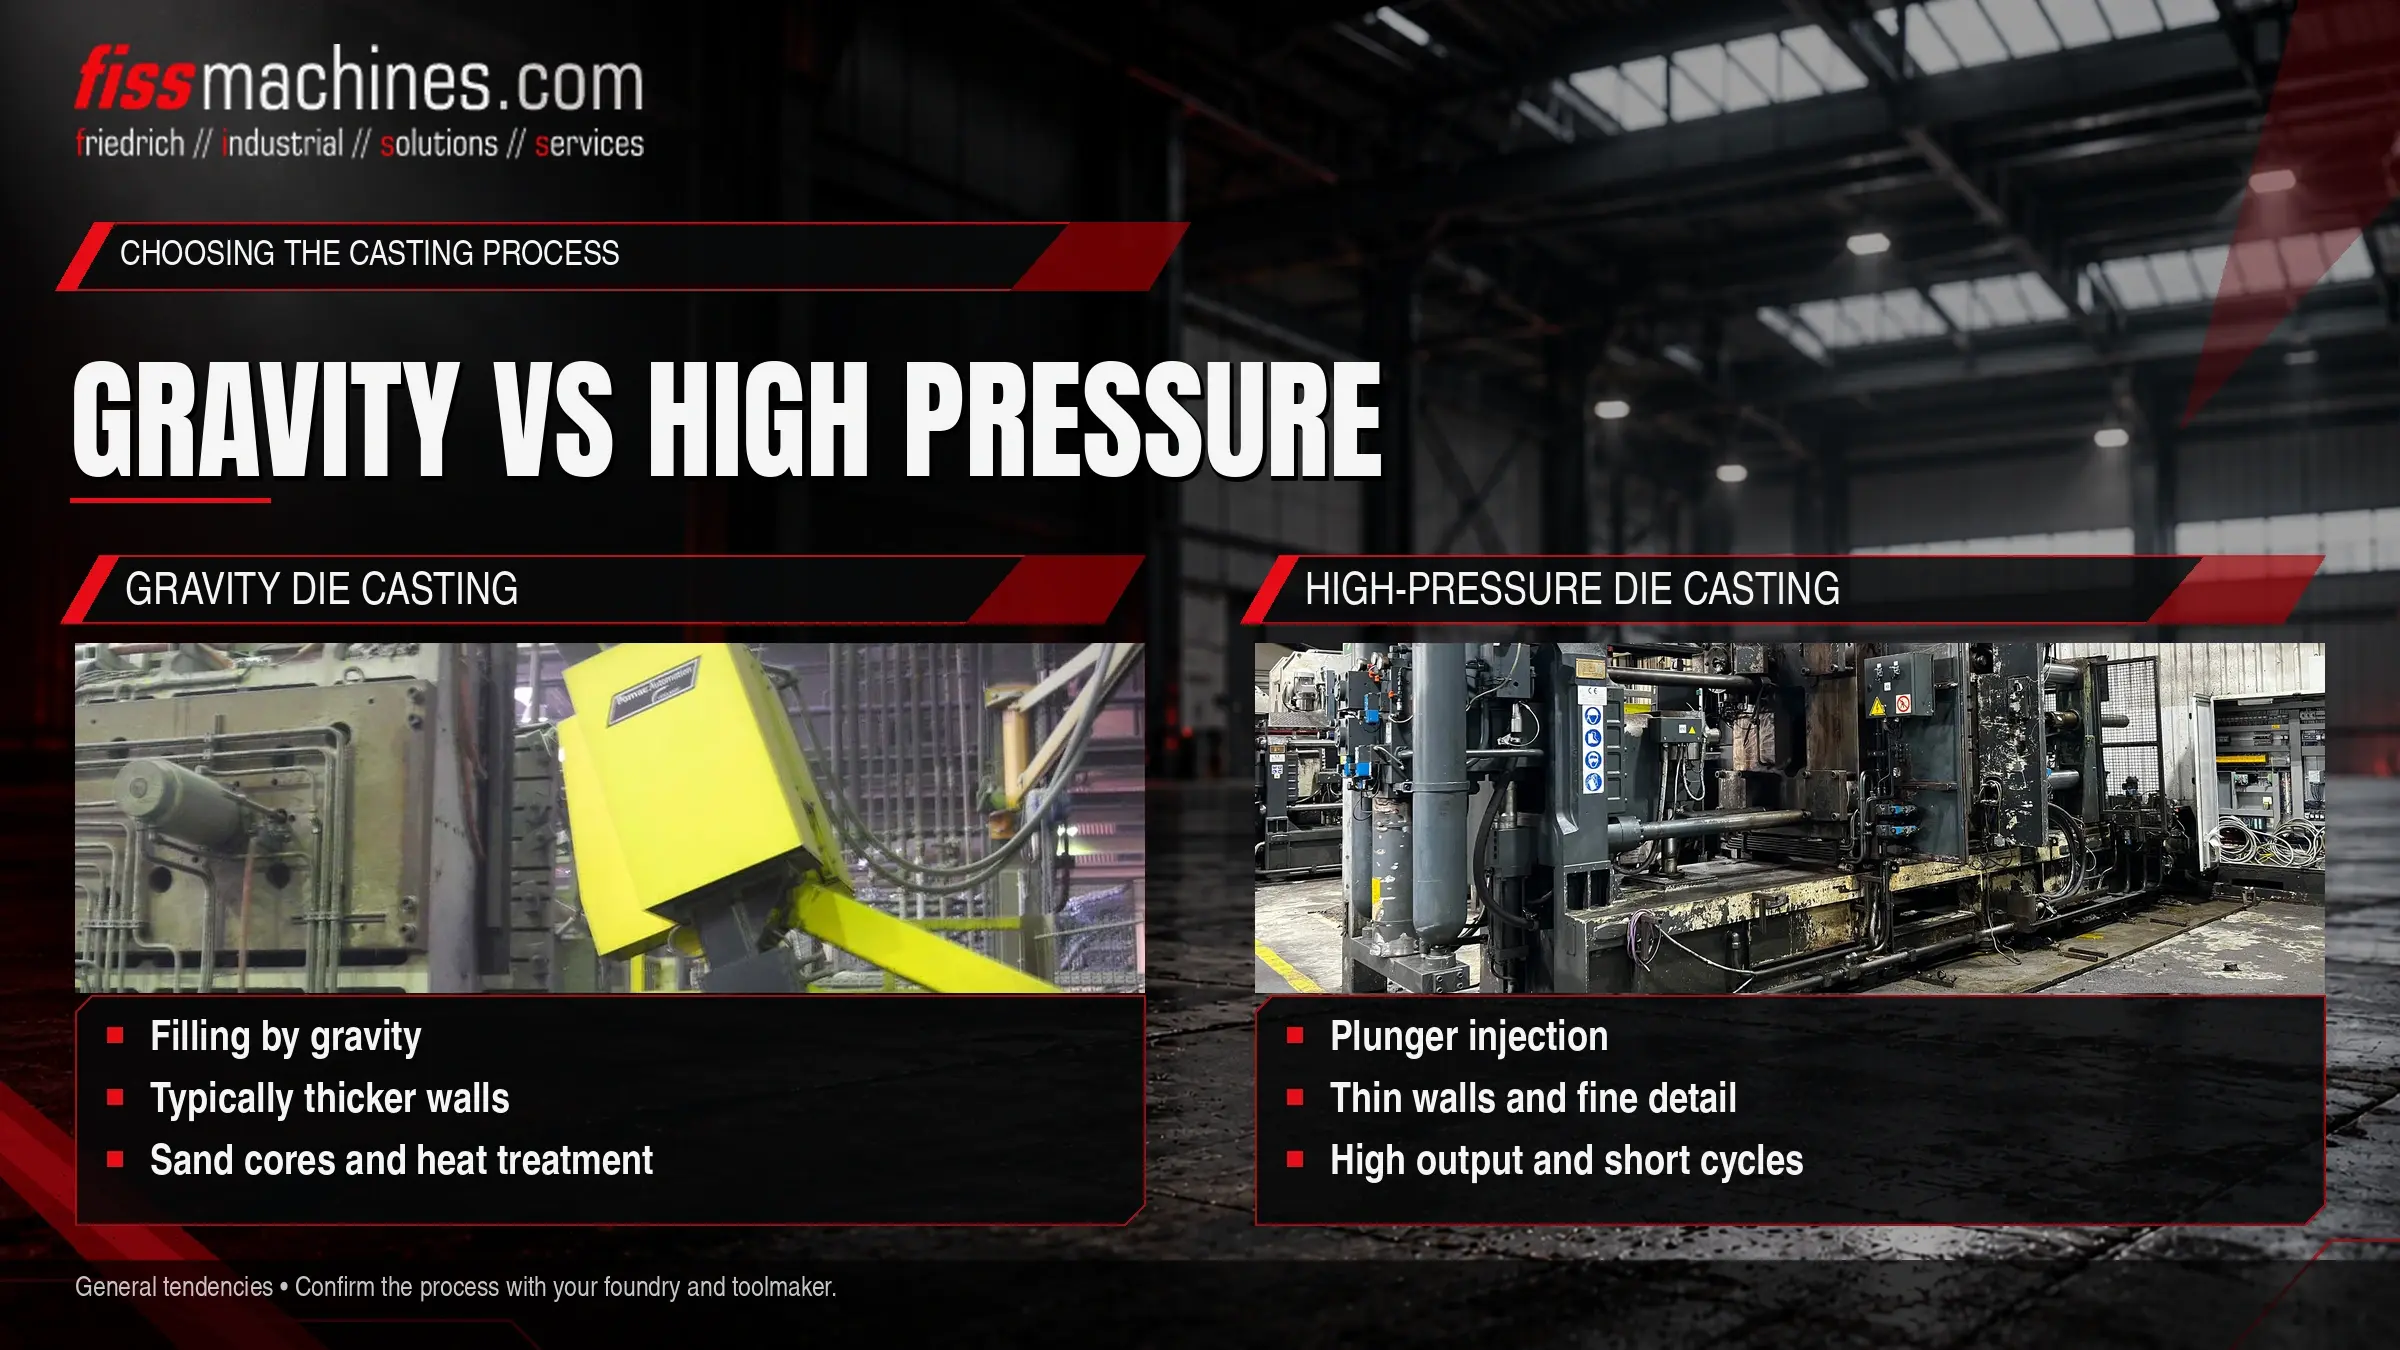
Gravity die casting (also called permanent mould casting) fills a coated metal die by pouring, often with tilting to control the flow. Filling is slow, walls are typically thicker, sand cores can be used and castings are generally suitable for heat treatment. High-pressure die casting injects metal within a very short time, allowing thin walls, fine detail and short cycles, but requires larger machines and more expensive dies.
Gravity die casting is not sand casting: the die is permanent and reused for many castings, while a sand mould is destroyed after each pour.
Sorting Out the Terms
Casting terminology varies between regions, which causes confusion in enquiries and quotations. In British usage, "die casting" without a qualifier usually means high-pressure die casting, and "gravity die casting" means permanent mould casting by gravity. In North America, the same gravity process is usually called "permanent mold casting". In German, it is "Kokillenguss".
| Process | Mould | How the metal enters |
|---|---|---|
| Sand casting | Expendable sand mould, destroyed after each casting | Poured, gravity |
| Gravity die casting | Permanent metal die, optionally with sand cores | Poured, gravity, often with tilting |
| High-pressure die casting | Permanent steel die with slides and ejectors | Injected by plunger at high speed and pressure |
Low-pressure die casting sits between them: it also uses a permanent die, but fills it from below with gas pressure. It is a separate process with its own machines and is not covered in detail here.
How Gravity Die Casting Works
The die is preheated and coated with a refractory die coating. The coating insulates the metal from the die surface, influences how fast the metal cools and helps release the casting. Molten metal is poured into a pouring cup and flows through runners and risers into the cavity. On tilting machines, the die rotates during pouring so that the metal enters more calmly and with less turbulence. After solidification the die opens and the casting is removed; any sand cores are knocked out afterwards.
Machines and equipment
Gravity die casting can be done with manually operated dies, but production is usually carried out on gravity casting machines that open and close the die halves, move cores and, in tilting versions, rotate the die. Machines are comparatively light because there is no high metal pressure to resist. Pouring can be manual or automated, for example with a robot ladle.
Typical parts
Cylinder heads, manifolds, pump and valve bodies, chassis parts and fittings are typical examples. Aluminium alloys dominate, but copper alloys such as brass are also cast in permanent dies, for example for sanitary fittings.
How High-Pressure Die Casting Differs
In HPDC, metal is forced into the die by a hydraulically driven plunger, either from a cold shot sleeve or from a hot chamber gooseneck. The die is held closed by a clamping unit dimensioned for the high metal pressure, which is why HPDC machines are much heavier. The die is sprayed with a release agent rather than coated with a refractory layer. The differences between cold chamber and hot chamber machines are explained in Cold Chamber or Hot Chamber?, and the filling physics in Mold Filling and Vacuum.
Gravity Die Casting and HPDC Side by Side
| Critère | Coulée sous gravité | Coulée sous pression élevée |
|---|---|---|
| Remplissage | Par gravité, lente, peut être inclinée | Injection par piston en très peu de temps |
| Épaisseur de paroi | Parois typiquement plus épaisses | Parois fines et détails fins possibles |
| Noyaux | Noyaux en métal et sable, cavités complexes possibles | Noyaux et coulures métalliques; contre-dépouilles limitées |
| Traitement de surface de la matrice | Revêtement réfractaire de la matrice | Agent de démoulage pulvérisé à chaque cycle |
| Traitement thermique | Généralement possible | Limité pour les pièces conventionnelles |
| Surface et tolérances | Bonne, la texture du revêtement peut apparaître | Très belle surface, tolérances proches |
| Temps de cycle | Relativement long | Court |
| Investissement machine et matrice | Plus faible | Plus élevé |
| Tailles de lot économiques | Petites à moyennes séries | Séries moyennes à très grandes |
Quel procédé convient à votre pièce ?
La coulée sous gravité convient généralement lorsque
- Les parois sont moyennes à épaisses et les sections varient
- Des canaux internes nécessitent des noyaux en sable
- La pièce doit être chauffée ou soudée
- Les volumes annuels ne justifient pas une matrice HPDC
- Des alliages de cuivre sont requis
La HPDC convient généralement lorsque
- Les parois sont fines et les surfaces volumineuses
- Des volumes élevés et des cycles courts sont nécessaires
- Des tolérances proches réduisent l’usinage
- Des alliages de zinc ou de magnésium sont prévus
- Un traitement thermique n’est pas nécessaire, ou des parcours de procédé spéciaux sont utilisés
Ce sont des tendances, pas des règles. Une refonte peut déplacer une pièce d’un procédé à l’autre, par exemple en adaptant l’épaisseur des parois ou en remplaçant un noyau en sable par une coulisse. Des discussions précoces entre la conception, la fonderie et l’outilleur portent généralement leurs fruits.
Questions fréquemment posées
La coulée sous gravité est-elle la même que la coulée en sable ?
Non. Les deux reposent sur la gravité, mais la coulée en sable utilise un moule en sable jetable, tandis que la coulée sous gravité utilise une matrice métallique permanente. Des noyaux en sable peuvent être utilisés dans les noyaux gravitaires, ce qui peut parfois prêter à confusion.
Une machine HPDC peut-elle être utilisée pour la coulée gravitaire ?
Non. Les procédés nécessitent des équipements différents : les machines de coulée sous gravité gèrent la matrice et l’inclinaison, tandis que les machines HPDC sont conçues autour de l’extrémité de tir et d’une unité de serrage lourde.
Pourquoi la coulée sous gravité est-elle souvent choisie pour le laiton ?
Les alliages de cuivre ont des températures de fusion élevées, ce qui est exigeant pour les composants et matrices d’HPDC. La coulée sous gravité dans des matrices permanentes est une voie établie pour de nombreuses pièces en laiton.
FISS propose des machines d’occasion pour les deux procédés.
Que votre pièce penche vers la coulée sous gravité ou vers la HPDC, FISS peut vous aider à examiner les machines d’occasion adaptées et les questions à clarifier avant l’achat.