
Comprendre les moules de moulage sous pression : moitiés fixes et mobiles, éjecteurs et glissières
Un moule de moulage sous pression est un outil de précision qui façonne le métal liquide sous pression. Ses principaux éléments doivent fonctionner de concert : la moitié fixe du moule reçoit la masse fondue, la moitié mobile s'ouvre avec la machine, les éjecteurs retirent la pièce moulée solidifiée et les glissières forment les détails qui ne peuvent pas être démoulés dans le sens principal d'ouverture. La compréhension de ces éléments est également utile pour choisir une machine de moulage sous pression d'occasion adaptée.
Quels sont les principaux composants d’un moule de moulage sous pression ?
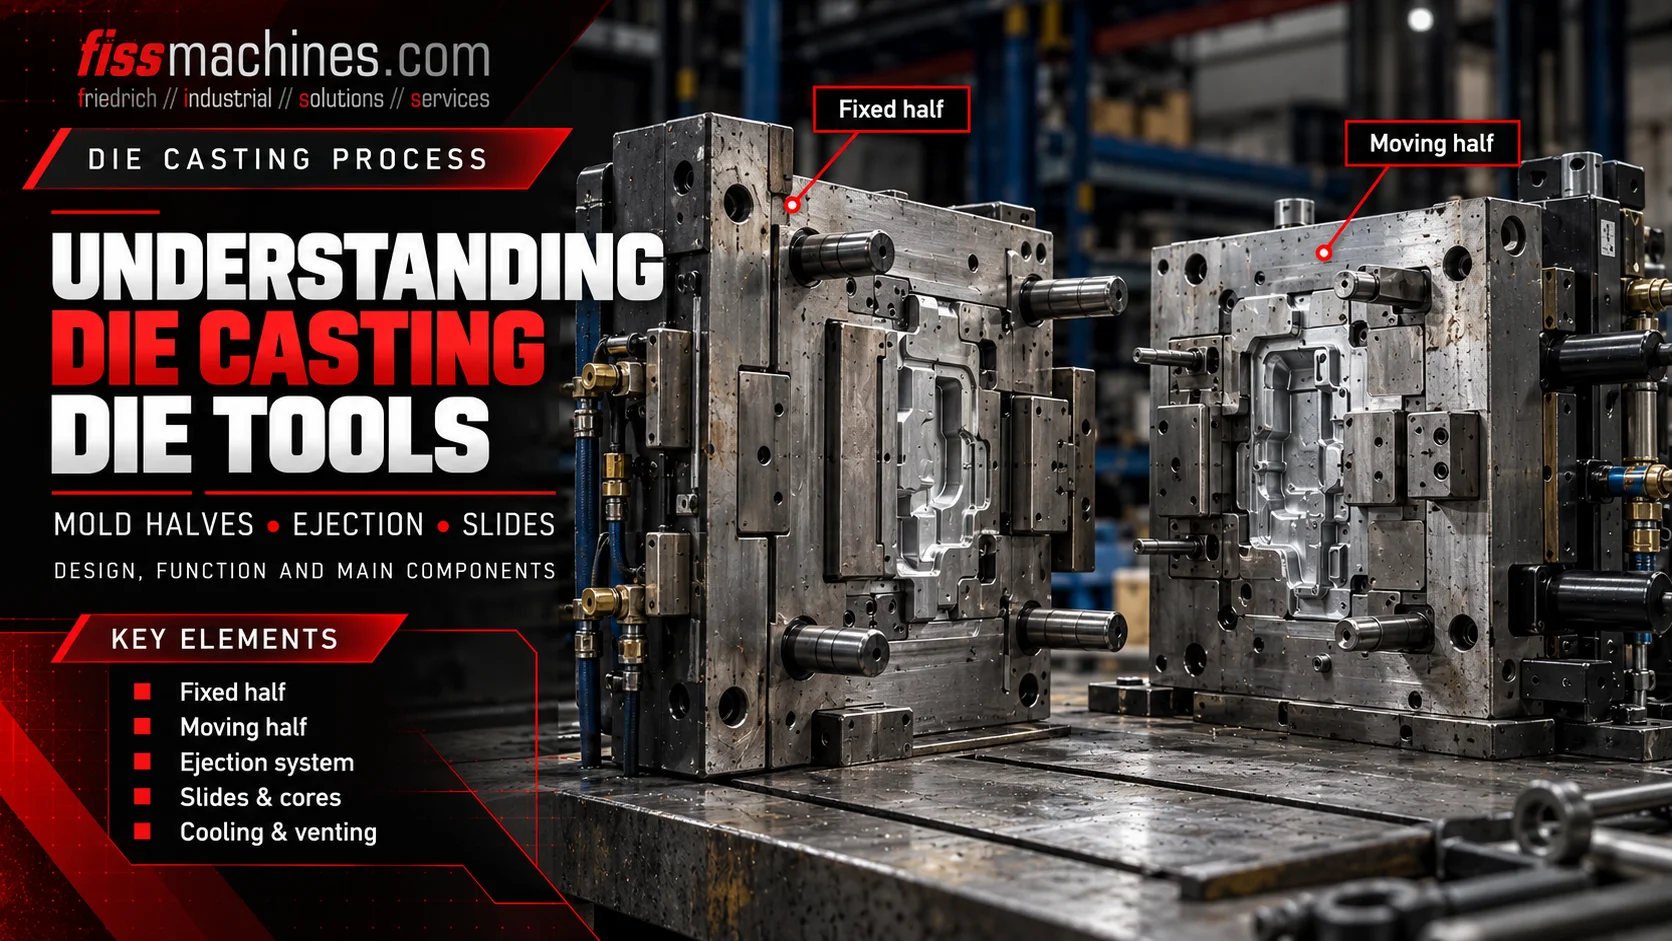
Un moule de moulage sous haute pression typique se compose d’une moitié fixe, côté injection, et d’une moitié mobile, côté éjecteur. Il peut également comporter des inserts, des canaux de coulée et des points d’injection, des dispositifs de trop-plein et d’aération, des circuits de refroidissement ou de régulation de la température, des broches d’éjection et des glissières à commande mécanique ou hydraulique. La disposition exacte dépend du concept de la pièce moulée et de l'outillage.
Comment les deux moitiés du moule fonctionnent ensemble
La moitié fixe du moule est montée sur le plateau fixe de la machine, du côté de l'injection. La moitié mobile du moule est montée sur le plateau mobile et abrite généralement le système d'éjection de la pièce moulée. Les deux moitiés se rejoignent au niveau de la surface de séparation et sont maintenues fermées par la machine pendant l'injection.
La cavité est formée par les surfaces profilées des deux moitiés et, si nécessaire, par des noyaux et des éléments mobiles supplémentaires. Les inserts de moule permettent de fabriquer, d’entretenir ou de remplacer séparément les zones soumises à de fortes contraintes ou présentant des détails complexes. La machine ouvre le moule après le temps de solidification nécessaire ; la pièce moulée est alors libérée et retirée.
Un dessin technique doit distinguer la surface tournée vers la cavité de la face arrière de la moitié mobile. Les broches d'éjection s'approchent généralement de la pièce moulée par l'arrière de l'insert du moule côté mobile; elles ne pénètrent pas dans l'outil depuis la ligne de joint en tant que composants externes mobiles.
Assemblage côté injection
Monté sur le plateau fixe ; il intègre souvent la zone d’entrée de la matière métallique et une partie de la cavité.
Ensemble côté éjecteur
Se déplace lors de l’ouverture de la machine et contient généralement le système d’éjection situé derrière la surface de formage.
Interface de fermeture définie
Les surfaces en contact doivent se fermer avec précision et permettre un confinement et une évacuation contrôlés du métal.
Comment les broches et les plaques d'éjection libèrent la pièce moulée
Une fois que le moule s'est ouvert et que les coulisseaux concernés se sont rétractés, la pièce moulée doit être séparée du moule. L'ensemble d'éjection se compose généralement de broches d'éjection soutenues par une ou plusieurs plaques d'éjection, d'éléments de guidage et d'un entraînement ou d'un accouplement relié au mécanisme d'éjection de la machine.
Lors de l’éjection, les plaques font avancer les broches à travers des alésages correctement ajustés dans la moitié mobile. Les faces des broches exercent une pression sur des points précis de la pièce moulée, répartissant idéalement la force sans endommager les parois minces ni les surfaces fonctionnelles. Le système revient ensuite à sa position initiale avant le prochain mouvement de fermeture.
Parmi les problèmes courants, on peut citer les broches coincées, une lubrification insuffisante, une éjection inégale ou des marques de broches visibles. Ces symptômes nécessitent une évaluation de la température du moule, de son alignement, du jeu des broches, de la géométrie de la pièce moulée et de la séquence de fonctionnement, plutôt qu’une simple augmentation de la force d’éjection.
Quand les glissières et les noyaux sont-ils nécessaires ?
Les éléments tels que les trous transversaux, les ouvertures latérales et les contre-dépouilles ne peuvent pas toujours être libérés dans le sens principal d’ouverture du moule. Des noyaux mobiles, souvent appelés glissières ou glissières de noyau, sont utilisés pour former ces géométries.
Selon sa conception, un coulisseau peut être actionné mécaniquement par le mouvement du moule ou par un entraînement hydraulique. Il doit atteindre sa position de formage prévue avant la coulée et se rétracter à un moment défini de la séquence d’ouverture et d’éjection.
L'usure des guides de coulisseau, des surfaces de verrouillage ou des joints peut entraîner des écarts dimensionnels, des fuites ou un blocage de l'outil. Le choix d'une machine d'occasion doit donc tenir compte des circuits hydrauliques de retrait des noyaux et des fonctions de commande disponibles sur la machine.
Forme des ouvertures latérales
Crée une géométrie qui, sans cela, empêcherait le démoulage direct de la pièce.
Contrôle le mouvement
Limite les mouvements et permet un positionnement répétable.
Résiste à la pression
Soutient le noyau contre les forces exercées lors du remplissage du métal.
Canaux de coulée, points d’injection, évents et circuits de régulation de la température
Le système de canaux et de points d’injection guide le métal en fusion vers la cavité. Sa conception influe sur le comportement de remplissage et sur la quantité de matière qui sera ensuite retirée sous forme de canaux et de points d’injection. Les poches de débordement et les évents correctement conçus contribuent à réguler l’écoulement et permettent à l’air et aux gaz de procédé de s’échapper de la cavité.
Les canaux de régulation de température intégrés au moule font circuler un fluide adapté afin d’influencer la température du moule et les conditions locales de solidification. La pulvérisation externe du moule complète, mais ne remplace pas, la régulation interne de la température. Une quantité excessive de résidus d’agent de démoulage peut également nuire à l’efficacité de l’éventement.
Tous ces éléments forment un processus cohérent : la modification de la géométrie de la buse, de l’éventement, du refroidissement local ou des conditions de pulvérisation peut modifier le résultat de la coulée. C’est pourquoi le moule doit être évalué conjointement avec ses paramètres de coulée plutôt que comme un composant mécanique isolé.
| Élément de moule | Fonction principale | Contrôle type |
|---|---|---|
| Canal et buse | Injection directe de la matière fondue dans la cavité | Dommages, dépôts, érosion et trajectoire d'écoulement prévue |
| Débordement et évacuation | Gérer les zones de remplissage final et évacuer les gaz | Dépôts, obstructions et usure |
| Circuit de régulation de la température | Contrôle des conditions thermiques locales | Étanchéité, débit et raccordements |
| Inserts de formage | Réalisation de la géométrie de pièce moulée requise | Fissures, érosion, usure et alignement |
Une séquence simplifiée, de la fermeture à l'éjection
Un cycle de moulage sous pression coordonné consiste généralement à mettre les noyaux mobiles en place, à fermer et verrouiller le moule, à remplir la cavité et à appliquer les conditions de maintien ou d’intensification requises. Une fois la solidification terminée, les noyaux sont retirés si nécessaire, le moule s’ouvre et la pièce moulée est éjectée puis retirée.
L'ordre précis peut varier selon la machine, le moule et l'application. Par exemple, certains noyaux latéraux se déplacent à différents moments avant, pendant ou après l'ouverture. Des verrouillages de sécurité garantissent que la machine ne se ferme pas tant que les éjecteurs, les glissières, les robots ou les outils de pulvérisation se trouvent dans une position dangereuse.
- Vérifier les positions des glissières et des noyaux avant la fermeture
- Vérifiez que les éjecteurs sont rentrés avant le cycle suivant
- Vérifiez que les unités de retrait et de pulvérisation ont quitté la zone du moule
- Surveillez les températures des moules et le débit des fluides de refroidissement
- Maintenir la propreté des surfaces de séparation et des orifices d'aération
Quels sont les éléments qui doivent correspondre entre le moule et la machine de moulage sous pression ?
En cas de changement de machine ou d’achat d’une machine d’occasion, les dimensions et la masse du moule ne sont qu’un premier élément à prendre en compte. La taille du plateau, l’espacement des colonnes, la course d’ouverture requise, la hauteur du moule ou la plage d’épaisseur, ainsi que le raccord d’éjecteur doivent être compatibles avec l’outillage utilisé.
La machine doit également disposer d’une force de serrage suffisante pour la surface projetée et la pression de moulage, d’une capacité d’injection appropriée, des circuits d’extraction du noyau requis et de raccords de process adaptés. Une classe de force de serrage nominale correspondante ne suffit pas à elle seule à garantir qu’un moule donné puisse être installé.
FISS propose des machines de moulage sous pression à chambre froide et à chambre chaude d’occasion, ainsi que les systèmes d’automatisation associés. La disponibilité des équipements et leur adéquation spécifique à chaque machine doivent toujours être vérifiées au regard des données réelles du projet.
Foire aux questions sur les moules de moulage sous pression
Quelle est la différence entre la moitié fixe et la moitié mobile du moule ?
La moitié fixe reste sur le plateau fixe, du côté de l'injection. La moitié mobile s'ouvre avec le plateau mobile et contient généralement le dispositif d'éjection.
Où sont installées les broches d'éjection ?
Dans un moule de moulage sous haute pression classique, les broches d'éjection sont soutenues par des plaques d'éjection situées derrière les surfaces de formage du côté mobile et traversent des alésages ajustés pour expulser la pièce moulée.
Pourquoi utilise-t-on des glissières ?
Les glissières et les noyaux mobiles permettent de former des trous, des contre-dépouilles et des éléments latéraux qui ne peuvent pas être libérés dans le sens principal d'ouverture du moule.
Chaque moule est-il équipé de glissières hydrauliques ?
Non. De nombreuses pièces moulées peuvent être démoulées sans noyaux mobiles ; d'autres outils utilisent des mouvements mécaniques, des glissières hydrauliques ou une combinaison des deux.
Un moule peut-il être installé sur n'importe quelle machine disposant d'une force de serrage suffisante ?
Non. La géométrie du plateau et des tirants, les courses d’ouverture et d’éjection, la capacité de moulage, les raccordements aux fluides, l’équipement d’extraction des noyaux et les commandes doivent également être compatibles.
Vous recherchez une presse à injection adaptée ?
FISS accompagne l'achat et la vente de machines de moulage sous pression d'occasion et de cellules de moulage complètes. Comparez les données réelles des moules et les exigences de production avec les équipements disponibles.
Voir les machines de moulage sous pression d'occasionBases techniques et sources
Principes techniques : Bührig-Polaczek, Michaeli et Spur (éd.), Handbuch Urformen, section 1.6.4, Carl Hanser Verlag. Catégories de machines FISS et informations techniques pour la sélection. Texte original ; aucune illustration protégée par des droits d'auteur n'est reproduite.