
Explication des défauts de moulage sous pression : porosité, retrait, défauts de soudure et cloques
Une pièce moulée sous pression visuellement acceptable peut néanmoins présenter des pores, des cavités de retrait ou des imperfections locales. Certains défauts n’apparaissent qu’après un usinage CNC, une exposition à la chaleur ou un test d’étanchéité. Pour garantir une qualité constante, il ne suffit donc pas de se contenter d’inspecter la surface : la préparation du métal, le profil d’injection, l’aération du moule, le contrôle de la température et l’état de l’équipement de moulage doivent être évalués comme un processus global.
Quels sont les défauts les plus courants dans le moulage sous haute pression ?
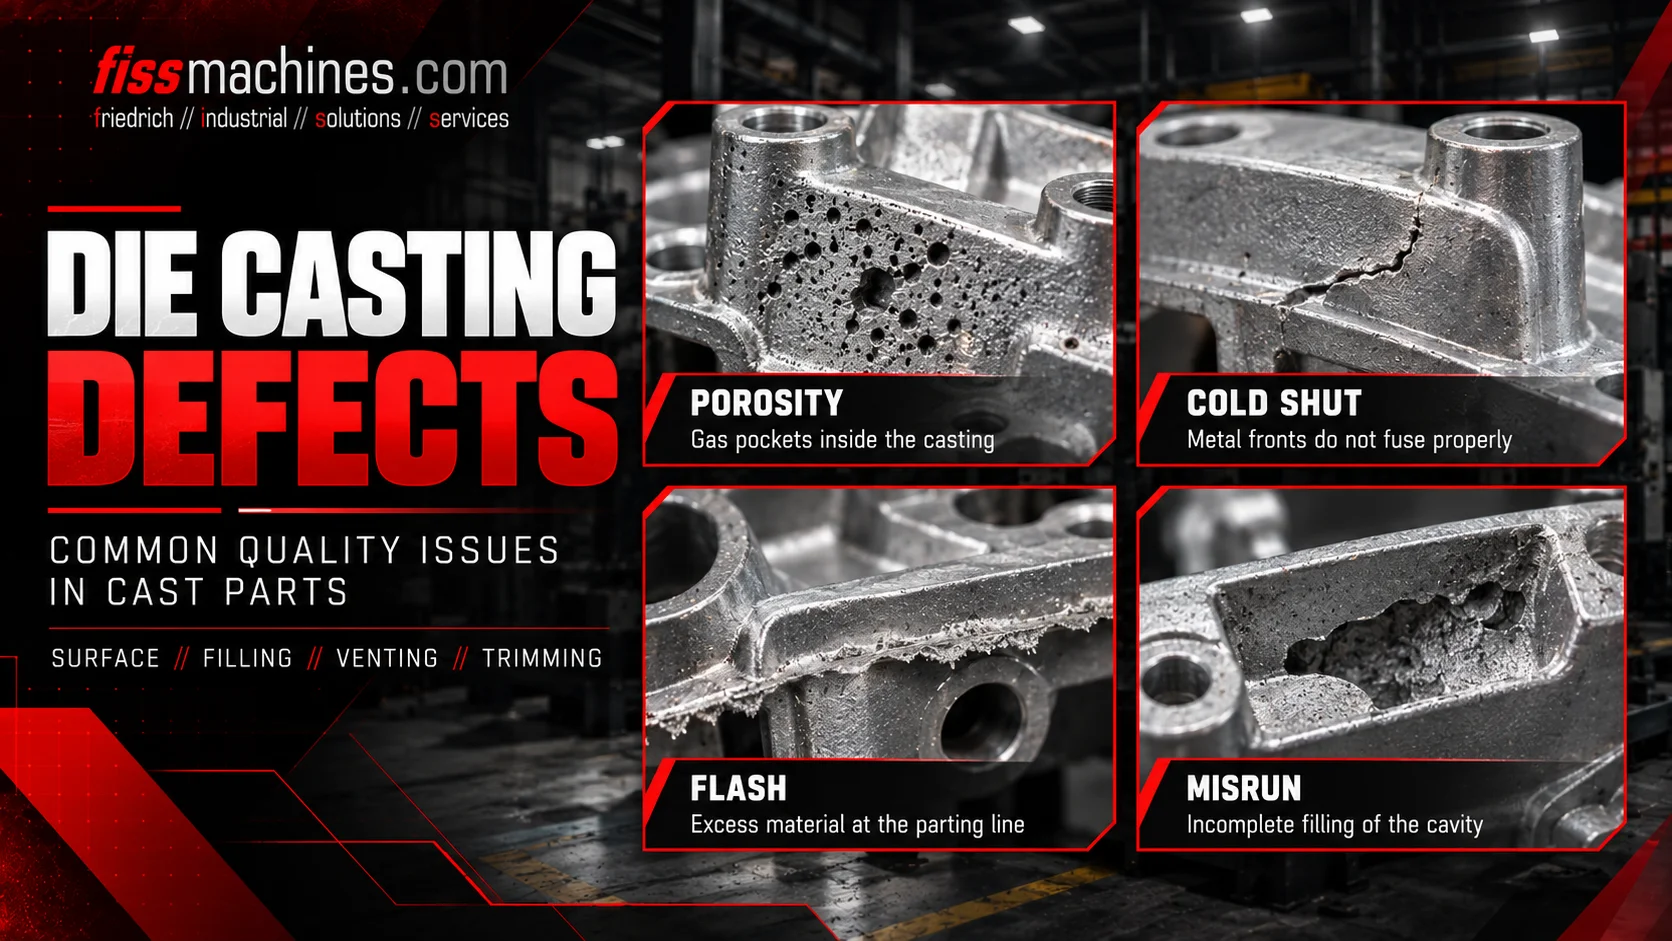
Parmi les principaux groupes de défauts, on peut citer la porosité gazeuse causée par des gaz piégés ou libérés, la porosité de retrait associée à la contraction lors de la solidification, les défauts de soudure à froid où les fronts de fusion ne se rejoignent pas correctement, les défauts de remplissage où la cavité n’est pas entièrement remplie, et les cloques qui peuvent apparaître après chauffage. Leur apparence seule ne suffit pas toujours pour établir un diagnostic fiable de la cause première.
Pourquoi le nom d’un défaut ne constitue pas encore un diagnostic
Un même symptôme visuel peut être lié à différentes causes. Un pore peut provenir d’air emprisonné, de gaz libérés par des résidus, du traitement de la masse fondue ou du retrait volumétrique lors de la solidification. Différents mécanismes peuvent également se produire au sein d’une même pièce moulée.
L'analyse des causes profondes doit établir un lien entre l'emplacement et la morphologie d'un défaut, d'une part, et la courbe de coulée, la disposition des canaux de coulée et des évents, la qualité de la masse fondue, la température du moule, la recette de projection et les opérations de finition, d'autre part. Réduire tous les défauts à un seul réglage de pression ou de température conduit à des corrections peu fiables.
| Défaut | Observation typique | Facteurs potentiellement en cause |
|---|---|---|
| Porosité gazeuse | Vides remplis de gaz, parfois arrondis | Entraînement d’air, gaz de procédé, purge insuffisante ou gaz liés à la masse fondue |
| Porosité de retrait | Vides associés à la contraction lors de la solidification | Points chauds, limitations d’alimentation, transmission de la pression et trajectoire de solidification |
| Fermeture à froid | Joint ou ligne de jonction entre deux fronts métalliques | Refroidissement prématuré, films d’oxyde et trajectoire de remplissage défavorable |
| Déflux | Partie de la cavité non remplie | Fluidité insuffisante ou conditions de remplissage inadéquates |
| Bulle | Bulle en relief à la surface, souvent après exposition à la chaleur | Expansion du gaz piégé à l'intérieur, près de la surface |
Porosité gazeuse : d’où provient le gaz piégé ?
Dans les machines à chambre froide, un mouvement initial inapproprié du piston peut créer des vagues de matière en fusion qui se renversent dans le manchon d’injection et piéger de l’air avant que le métal n’atteigne la buse. L’air supplémentaire présent dans le canal d’injection et la cavité doit s’échapper pendant la phase de remplissage, qui est très courte.
Des gaz peuvent également se former lorsque des résidus d’agent de démoulage ou de lubrifiant sont chauffés. Une obstruction locale des évents peut augmenter la quantité de gaz restant dans la pièce moulée. La propreté de la masse fondue et la teneur en gaz dissous doivent également être prises en compte pour l’alliage traité.
Les systèmes de purge, les poches de débordement et, le cas échéant, l’assistance par vide visent à réduire l’emprisonnement de gaz. Aucun de ces éléments ne compense automatiquement un profil de remplissage défavorable ou des résidus de projection excessifs.
Première phase contrôlée
Éviter les vagues de matière fondue inappropriées et les inclusions d’air qui y sont associées.
Voies d’évacuation des gaz ouvertes
Inspectez les évents, les zones de trop-plein et les interfaces de vide, le cas échéant.
Application répétable
Évitez les résidus excessifs et la production incontrôlée de gaz.
En quoi les cavités de retrait diffèrent-elles des pores gazeux ?
Le métal liquide se contracte lorsqu’il refroidit et se solidifie. Lorsque la séquence de solidification et la transmission de la pression ne parviennent pas à compenser ce changement de volume, des vides de retrait locaux ou une microporosité peuvent se former.
Dans la pratique, il peut être difficile de distinguer la porosité gazeuse de la porosité de retrait, en particulier lorsque les mécanismes se chevauchent. La forme et l’emplacement fournissent des indices, mais ne permettent pas toujours de déterminer l’origine. Une évaluation métallographique, une radiographie ou une tomodensitométrie, associées à une analyse des procédés, peuvent s’avérer nécessaires.
Parmi les facteurs importants figurent la température de la matrice, l’épaisseur de la section, les points chauds locaux, le gel de la buse, le timing de la pression et la conception globale du remplissage. Un réglage plus élevé de l’intensification ne garantit pas à lui seul une amélioration si la pression ne peut pas être transmise à la zone concernée.
Faux départs et défauts de coulée : des phénomènes liés, mais non identiques
Un défaut de soudure se produit lorsque des flux de métal adjacents se rencontrent sans former une liaison solide. Il peut se présenter sous la forme d’une ligne ou d’un joint visible. Des films d’oxyde, un refroidissement local, ainsi que l’angle de rencontre et la vitesse des fronts de métal peuvent y contribuer.
Un défaut de remplissage signifie que la cavité n’a pas été entièrement remplie ; un coin, une nervure fine ou un autre élément manque. Parmi les causes possibles, on peut citer une température insuffisante du métal, une conception inadaptée de la buse et du canal d’injection, une résistance à l’écoulement excessive ou des performances de remplissage insuffisantes.
La mesure corrective appropriée dépend du mécanisme de remplissage réel. Il peut s'avérer plus utile d'examiner les résultats de simulation, les températures du moule et les courbes d'injection que de modifier un seul paramètre de la machine sans fondement.
Assemblage incomplet
Deux fronts se rencontrent mais ne parviennent pas à fusionner pour former une zone continue et solide.
Remplissage incomplet
La matière fondue n'atteint pas la cavité ou ne la remplit pas entièrement.
Comparer les éléments d’information
Recouper l'emplacement du défaut avec la direction d'écoulement, la température et les données d'injection.
Pourquoi des cloques peuvent-elles apparaître après un chauffage ?
Les gaz piégés près de la surface peuvent se dilater lors d’un chauffage ultérieur et créer une bosse locale ou une cloque. Ce phénomène est particulièrement important lorsque l’on prévoit un post-traitement thermique, car les pièces moulées sous haute pression présentant un piégeage important de gaz peuvent ne pas convenir à certaines conditions de traitement thermique.
Le risque dépend de l’alliage, de la qualité de la pièce moulée, de la localisation du gaz, de la température et de l’historique du processus. Toutes les cloques de surface n’ont pas exactement la même cause ; c’est pourquoi un échantillon sectionné et les enregistrements pertinents du processus peuvent aider à distinguer les cloques liées au gaz d’autres dommages superficiels.
Les mesures préventives commencent en amont : remplissage contrôlé, purge adéquate, utilisation d’un agent de démoulage adapté et température stable du moule.
Quels essais permettent d’identifier les défauts de manière fiable ?
L'inspection visuelle et les contrôles dimensionnels sont utiles pour détecter les défauts de surface, mais la porosité interne nécessite des méthodes supplémentaires. En fonction de la pièce et de ses critères d'acceptation, l'inspection par rayons X, la tomographie industrielle, la coupe transversale, la métallographie, l'évaluation de la densité ou les essais d'étanchéité peuvent s'avérer appropriés.
Choisissez la méthode de mesure en fonction de l’exigence fonctionnelle. Une surface d’étanchéité, une zone structurelle et une pièce esthétique peuvent nécessiter des critères d’acceptation différents ; considérer simplement chaque pore comme aussi critique les uns que les autres serait trompeur.
Pour les défauts récurrents, consignez la position de la cavité, le numéro de coulée, les conditions de température, les changements d’opérateur et les courbes de la machine. La mise en corrélation de ces données est souvent plus instructive que l’inspection de pièces rejetées isolées.
- Localisez le défaut sur un plan de pièce défini
- Déterminez si l’observation concerne la surface ou l’intérieur
- Vérifiez la gestion de la matière fondue, le dosage et le profil d'injection
- Inspectez les évents de la matrice, les trop-pleins et tout système de vide
- Vérifier la recette de pulvérisation et les conditions thermiques du moule
- Sélectionner une méthode de vérification adaptée à la fonction requise
- Consigner les mesures correctives et comparer les résultats mesurés
Comment l'état de la cellule de moulage influe sur la constance de la qualité
L'état des machines est déterminant lorsque la pression et la vitesse doivent être répétées sur des milliers de cycles. Des composants d'injection usés, un système hydraulique instable, un équipement de régulation de la température des moules défaillant ou des interfaces peu fiables entre le dosage, la pulvérisation et l'extraction peuvent contribuer à la variabilité du processus.
Lors de l'inspection d'une machine de moulage sous pression d'occasion ou d'une cellule complète, vérifiez le système d'injection et la disponibilité des registres de processus, ainsi que la force de serrage nominale et la capacité de coulée. FISS accompagne l'achat et la vente à l'international de machines de moulage d'occasion et de systèmes d'automatisation.
Foire aux questions sur les défauts de moulage sous pression
La porosité gazeuse et la porosité de retrait sont-elles identiques ?
Non. La porosité gazeuse est liée à la présence de gaz piégés ou libérés ; la porosité de retrait est liée à la contraction lors de la solidification et à une compensation locale insuffisante. Des formes mixtes peuvent se produire.
L'inspection par rayons X permet-elle de détecter tous les défauts ?
Aucune méthode ne permet à elle seule de détecter tous les défauts dans toutes les conditions. La détectabilité dépend de la taille du défaut, de son emplacement, de l'épaisseur du matériau et de la méthode d'inspection.
Pourquoi des soudures froides se forment-elles ?
Elles peuvent apparaître lorsque des fronts métalliques distincts se rejoignent sans liaison solide, par exemple en raison d'une perte de température, de films d'oxyde ou d'un schéma d'écoulement défavorable.
L'augmentation de la pression d'injection élimine-t-elle les défauts de retrait ?
Pas nécessairement. L'effet dépend du moment où la pression est appliquée, de la solidification au niveau de la buse, de l'alimentation en matière et des conditions thermiques locales.
Des cloques peuvent-elles apparaître après le traitement thermique ?
Oui. Les gaz piégés près de la surface d’une pièce moulée peuvent se dilater pendant le chauffage et former des cloques visibles, selon l’alliage et les conditions de traitement.
Évaluez votre machine de moulage sous pression et vos exigences de processus
FISS propose des machines de moulage sous pression d'occasion, des équipements et des cellules de moulage complètes. Pour faire un choix fiable, comparez les exigences du procédé, l'état du système d'injection et les possibilités d'automatisation disponibles.
Découvrez nos machines de moulage sous pression d'occasionBases techniques et sources
Références techniques : Handbuch Urformen, sections 1.6.4.1.2 (remplissage), 1.6.4.1.4 (évent) et 1.8 (qualité/simulation). Les méthodes d’inspection et les conseils sur les causes profondes s’inscrivent dans un contexte d’ingénierie général et ne constituent pas un diagnostic vérifié. Texte original.