
Qualité du bain d'aluminium : dégazage, filtration et oxydes
Une presse à injection ne peut couler que ce que l'atelier de fusion lui fournit. L' hydrogène dissous, les films d'oxydes et autres inclusions sont entraînés avec le métal dans le manchon d'injection et se retrouvent dans la pièce moulée. Un bain de fusion propre et bien traité est donc une condition préalable à de faibles taux de rebut, à des pièces étanches et à la fiabilité de l'usinage, du traitement thermique ou du soudage.
Qu'est-ce qui détermine la qualité de la coulée d'aluminium ?
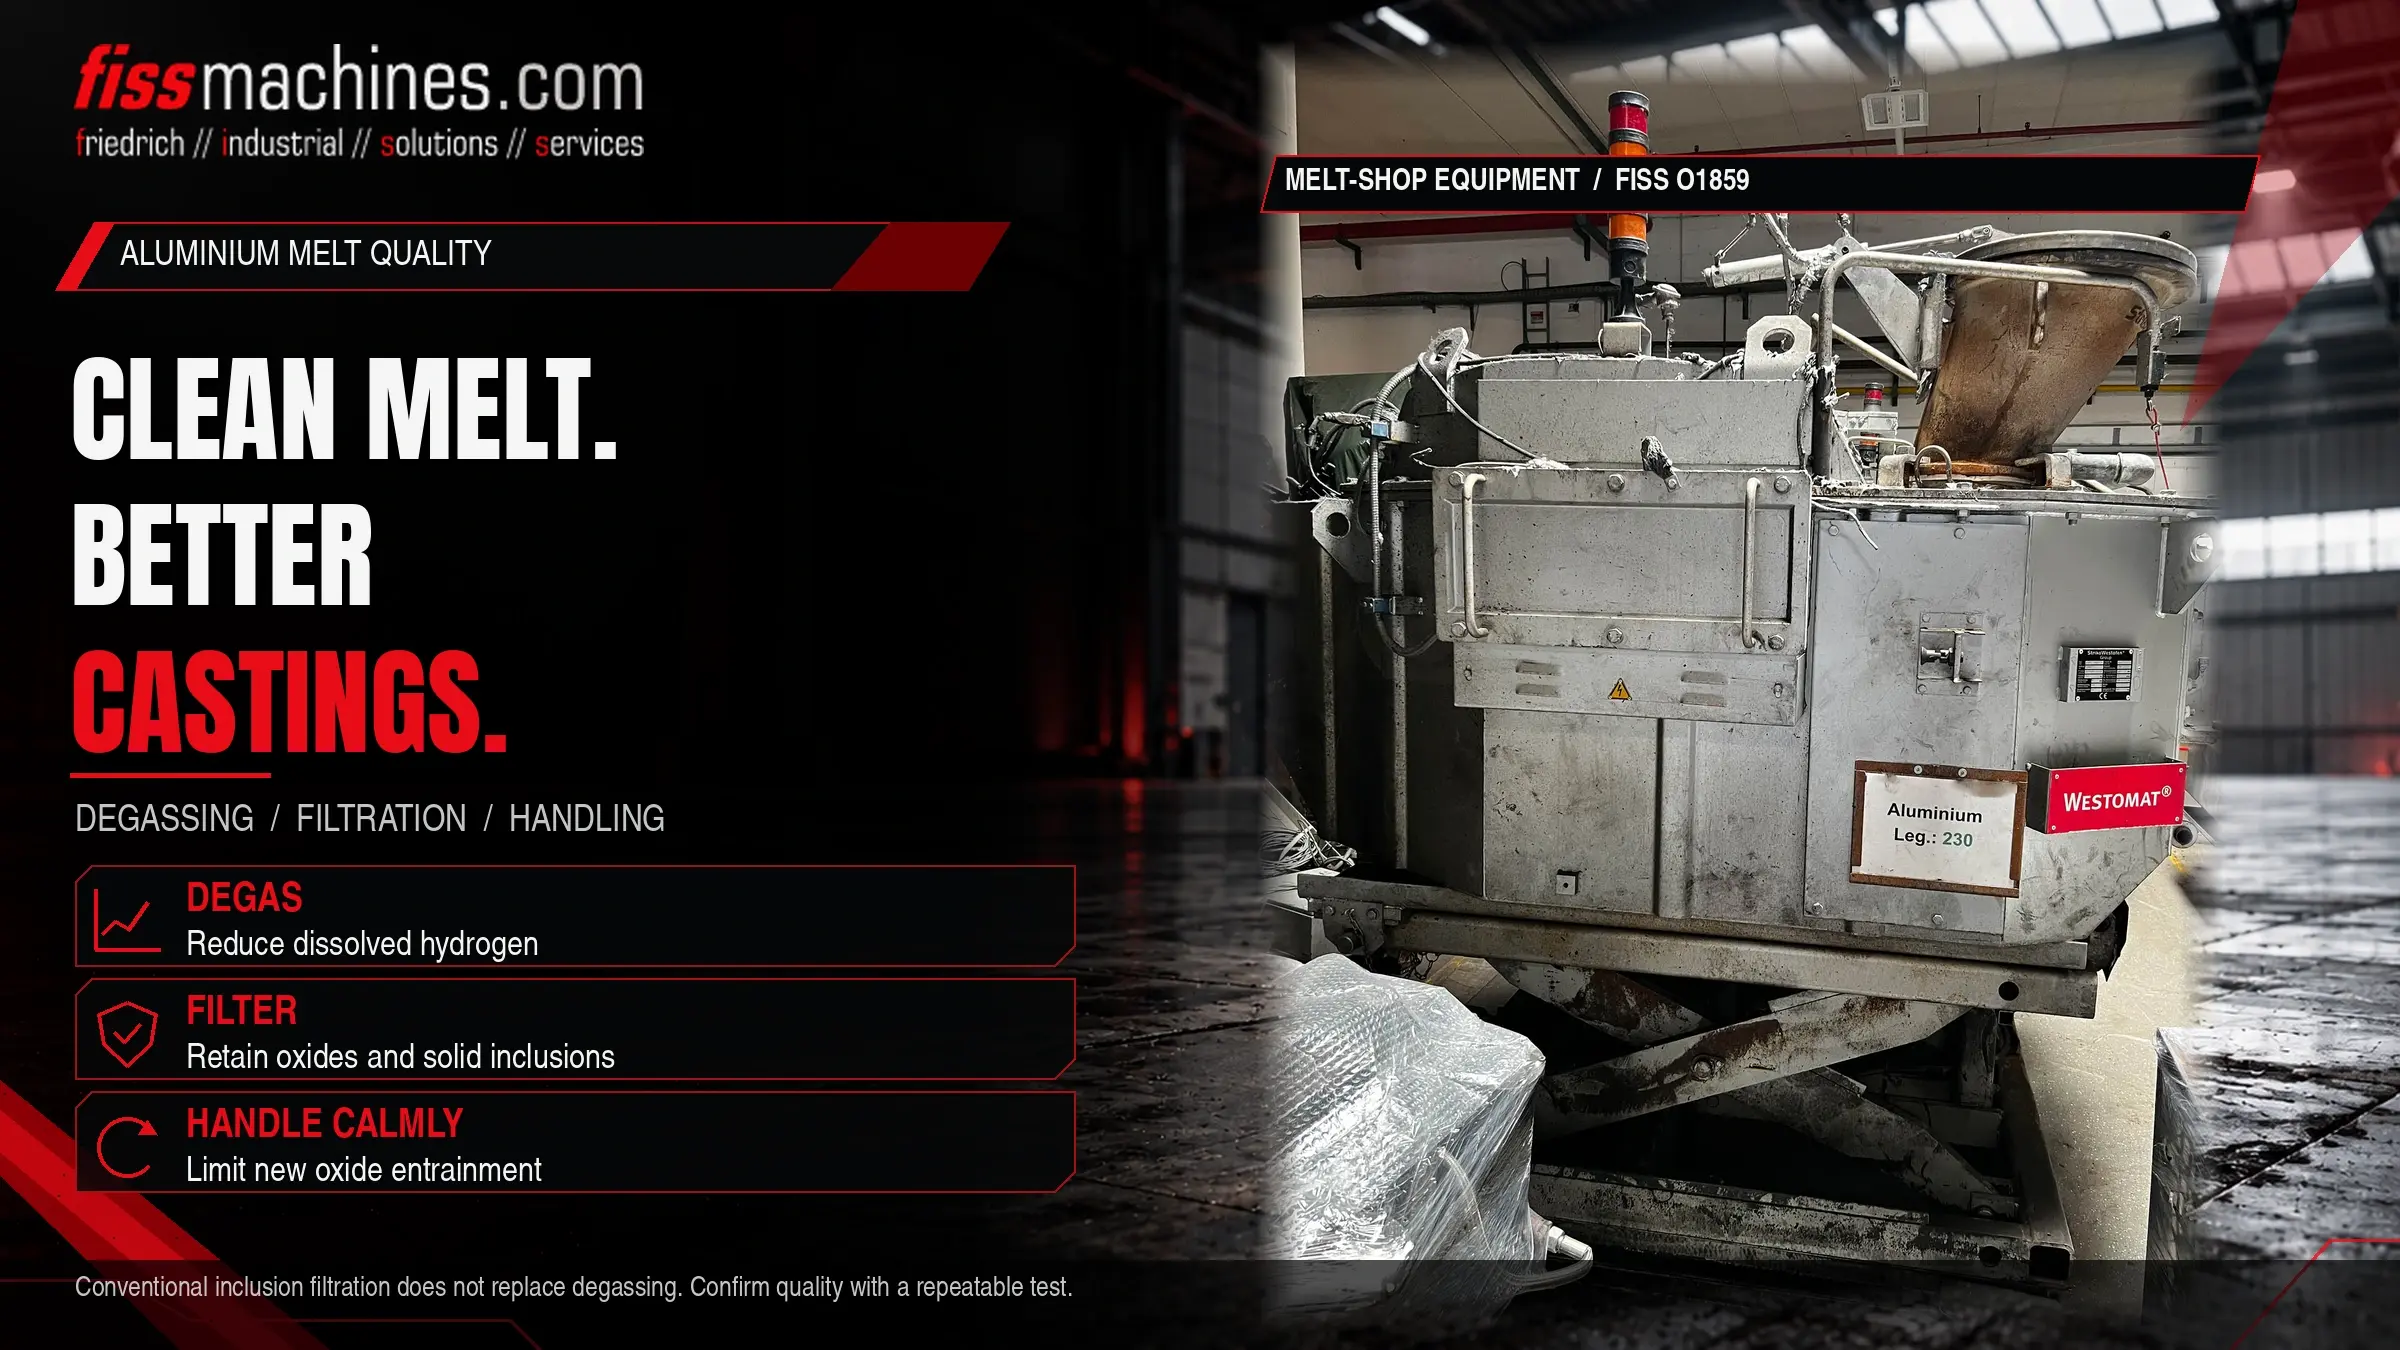
Trois facteurs prédominent : l’hydrogène dissous, qui peut former des pores gazeux lors de la solidification ; les oxydes et les inclusions, qui affaiblissent la pièce moulée et perturbent l’écoulement ; et le contrôle de la température, qui influe sur ces deux éléments. Le dégazage à l’aide d’un gaz inerte réduit la teneur en hydrogène, la filtration retient les oxydes et les particules, et une manipulation soigneuse empêche toute nouvelle contamination.
La qualité de la fonte doit être mesurée, et non supposée. De simples essais en atelier permettent de détecter les anomalies avant qu’elles ne se traduisent par du rebut.
L'hydrogène : le contaminant invisible
L'hydrogène est le seul gaz qui se dissout en quantités appréciables dans l' aluminium fondu. Sa solubilité est bien plus élevée dans le métal liquide que dans le métal solide et augmente avec la température. Lors de la solidification, l'excès d'hydrogène est rejeté et peut former des pores.
La principale source est l'humidité. La vapeur d’eau réagit avec l’aluminium fondu, formant de l’oxyde et libérant de l’hydrogène dans la masse fondue. L’humidité provient de l’air humide, des matières premières humides ou contaminées, des outils, pochettes et revêtements réfractaires insuffisamment séchés, ainsi que des gaz de combustion dans les fours alimentés en combustible.
Dans le moulage sous haute pression, une grande partie de la porosité est due à l’air piégé et au retrait de solidification plutôt qu’à l’hydrogène. Les gaz dissous restent toutefois un facteur important, en particulier pour les pièces qui subissent un traitement thermique, qui sont soudées ou qui doivent être étanches à la pression, car de petits pores gazeux peuvent provoquer des cloques ou des fuites.
Oxydes, scories et autres inclusions
L'aluminium fondu se recouvre instantanément d'une fine couche d'oxyde. Tant qu'elle reste à la surface, elle est inoffensive. Lorsque la surface est rompue par une coulée turbulente, une grande hauteur de chute ou une agitation, des films d’oxyde sont entraînés dans la masse fondue. Ces films peuvent se transformer en fissures dans la pièce moulée et servir de noyaux pour la formation de pores.
| Contaminant | Source typique | Mesure corrective |
|---|---|---|
| Hydrogène dissous | Humidité provenant de l’air, de la charge, des outils, des matériaux réfractaires, de la combustion | Chargement et outils secs, dégazage sous gaz inerte, température contrôlée |
| Films d’oxyde | Transfert turbulent, hauteur de chute élevée, retours oxydés | Transfert calme, faibles hauteurs de chute, écumage, filtration |
| Particules réfractaires | Revêtements de four et de poche usés ou endommagés | Entretien du revêtement, filtration |
| Boues (phases intermétalliques) | Teneur élevée en fer, manganèse et chrome associée à une température de maintien basse | Contrôle de l’alliage, température de maintien adaptée à l’alliage, nettoyage régulier du four |
Pour les boues, un facteur empirique est fréquemment utilisé comme indicateur : Fe + 2 × Mn + 3 × Cr, chacun en pourcentage massique. La valeur critique dépend de la température de maintien et doit être convenue avec le fournisseur de l'alliage.
Dégazage : élimination de l’hydrogène à l’aide d’un gaz inerte
La méthode la plus courante dans les fonderies d’aluminium est le dégazage rotatif. Une roue à aubes en graphite en rotation disperse un gaz inerte, généralement de l’argon ou de l’azote, en fines bulles. L'hydrogène se diffuse depuis la masse fondue dans les bulles et s'échappe avec elles vers la surface. Les bulles qui remontent entraînent également les oxydes vers le haut, où ils peuvent être écumés avec les scories.
Préparation
Préchauffer le rotor et l'arbre, vérifier l'usure du rotor et amener la masse fondue à la température de traitement.
Traitement
Appliquer le débit de gaz, la vitesse du rotor et la durée définis ; éviter la formation d’un tourbillon qui aspirerait des oxydes dans la masse fondue.
Écumer et vérifier
Retirez soigneusement les scories et confirmez le résultat à l'aide d'un test de qualité de la masse fondue.
Utiliser rapidement
La masse fondue traitée peut réabsorber de l’hydrogène avec le temps, en particulier dans des conditions humides.
Le lieu où s'effectue le dégazage dépend de la configuration de l'atelier de fusion : dans une poche de transfert, dans une station de traitement séparée ou dans le four. Les rôles des différents types de fours sont expliqués dans notre article « Four de dosage, de fusion ou de maintien ? »
Filtration : rétention des oxydes et des particules
Les filtres retiennent mécaniquement les films d’oxydes et les particules solides. Les filtres en mousse céramique , classés en fonction de la taille de leurs pores, sont largement utilisés dans les goulottes, à la sortie des fours ou dans les fours de dosage. Un filtre plus fin retient les inclusions plus petites mais présente une plus grande résistance à l'écoulement et s'encrasse plus rapidement ; le choix du filtre doit donc être adapté au débit et aux intervalles de remplacement.
La filtration n’élimine pas l’hydrogène dissous, et le dégazage à lui seul ne supprime pas toutes les inclusions. Ces deux traitements se complètent. Tous deux ne sont efficaces que si le métal n’est pas recontaminé par la suite, par exemple lors d’une coulée turbulente dans le manchon de coulée. L'effet des conditions de remplissage sur la porosité est abordé dans notre article consacré au remplissage des moules et au vide.
Comment la qualité de la coulée est-elle contrôlée ?
Essai sous pression réduite
Un échantillon se solidifie à pression atmosphérique, un second sous un vide défini. Les gaz et les oxydes entraînent la formation d’un plus grand nombre de pores dans l’échantillon sous vide, ce qui lui confère une densité inférieure. L’indice de densité compare ces deux valeurs.
Essais d’inclusions
Les essais de rupture sur des échantillons simples permettent de mettre en évidence les films d’oxydes sur la surface de rupture. Pour une analyse plus détaillée, des méthodes de laboratoire permettent de quantifier les inclusions dans un échantillon de métal filtré.
Indice de densité [%] = (ρatm −ρvac) /ρatm × 100
ρatm = densité de l'échantillon solidifié à la pression atmosphérique, ρvac = densité de l'échantillon solidifié sous pression réduite, toutes deux exprimées en g/cm³. Les résultats ne sont comparables que si la taille de l'échantillon, la pression et la procédure sont identiques.
Liste de contrôle de la qualité de la coulée pour l'exploitation quotidienne
- Les matières premières et les retours doivent être secs, propres et stockés à l’abri
- Les poches de coulée, les outils et les écumeurs doivent être enduits et préchauffés avant tout contact avec la masse fondue
- Vérifier l’état des revêtements du four et des poches de coulée pour détecter d’éventuels dommages ou dépôts
- La température de la masse fondue doit se situer dans la plage définie pour l'alliage et le procédé
- Les paramètres de dégazage sont consignés et l’état du rotor est vérifié
- Les scories sont retirées avec précaution sans réintroduire d’oxydes dans la masse fondue
- Filtres sélectionnés en fonction du débit et remplacés à intervalles définis
- Transfert et coulée avec une faible turbulence et des hauteurs de chute réduites
- Indice de densité ou essai équivalent effectué et consigné régulièrement
Foire aux questions
Le dégazage est-il nécessaire dans le moulage sous haute pression ?
Cela dépend des exigences liées à la pièce. Pour les pièces qui subissent un traitement thermique, qui sont soudées ou qui doivent être étanches à la pression, il est généralement important de contrôler la teneur en hydrogène et de disposer d’une masse fondue propre. Le niveau requis doit être défini pour chaque produit.
La filtration remplace-t-elle le dégazage ?
Non. Les filtres retiennent les inclusions solides et les films d’oxyde, mais n’éliminent pas l’hydrogène dissous. Le dégazage et la filtration répondent à des problèmes différents.
Pourquoi la qualité de la masse fondue varie-t-elle en fonction des conditions météorologiques ?
L’humidité est une source d’hydrogène. Les jours humides, la masse fondue peut absorber davantage d’hydrogène au contact de l’air, des outils et des matériaux, ce qui explique l’utilité d’effectuer des contrôles réguliers.
Une température de fusion plus élevée améliore-t-elle la qualité ?
Pas nécessairement. Des températures plus élevées augmentent la solubilité de l’hydrogène et l’oxydation. La température doit être aussi élevée que l’exige le procédé, mais pas plus.
FISS propose des fours de fusion, de maintien en température et de dosage d'occasion.
Une qualité constante de la fonte commence par une technologie de four adaptée. FISS propose des fours d'occasion pour les fonderies et le moulage sous pression, et peut vous aider à déterminer quels équipements conviennent à votre alliage, à votre débit et à la configuration de votre cellule.