
L'ébavurage en fonderie sous pression : presses d'ébavurage, outils de découpe et opérations de finition
Lorsqu'une pièce coulée sous haute pression est retirée du moule, des canaux de coulée, des masselottes et de fines bavures peuvent encore y adhérer. Leur élimination constitue une étape de production à part entière et non une simple retouche esthétique. Les presses d'ébavurage, les outils de découpe et les installations d'ébarbage en aval contribuent à préparer les pièces pour le contrôle, l'assemblage ou l'usinage CNC.
Quel est le rôle d'une presse d'ébavurage en fonderie sous pression ?
Une presse d'ébavurage actionne un outil de découpe dédié selon une course contrôlée afin de séparer de la pièce coulée les canaux de coulée, les masselottes et certaines surépaisseurs de matière. Le processus peut être intégré à l'extraction et au transfert robotisés. Selon la géométrie et les exigences de qualité, un ébarbage ou un usinage complémentaire peut rester nécessaire.
Du démoulage de la pièce coulée au composant ébavuré
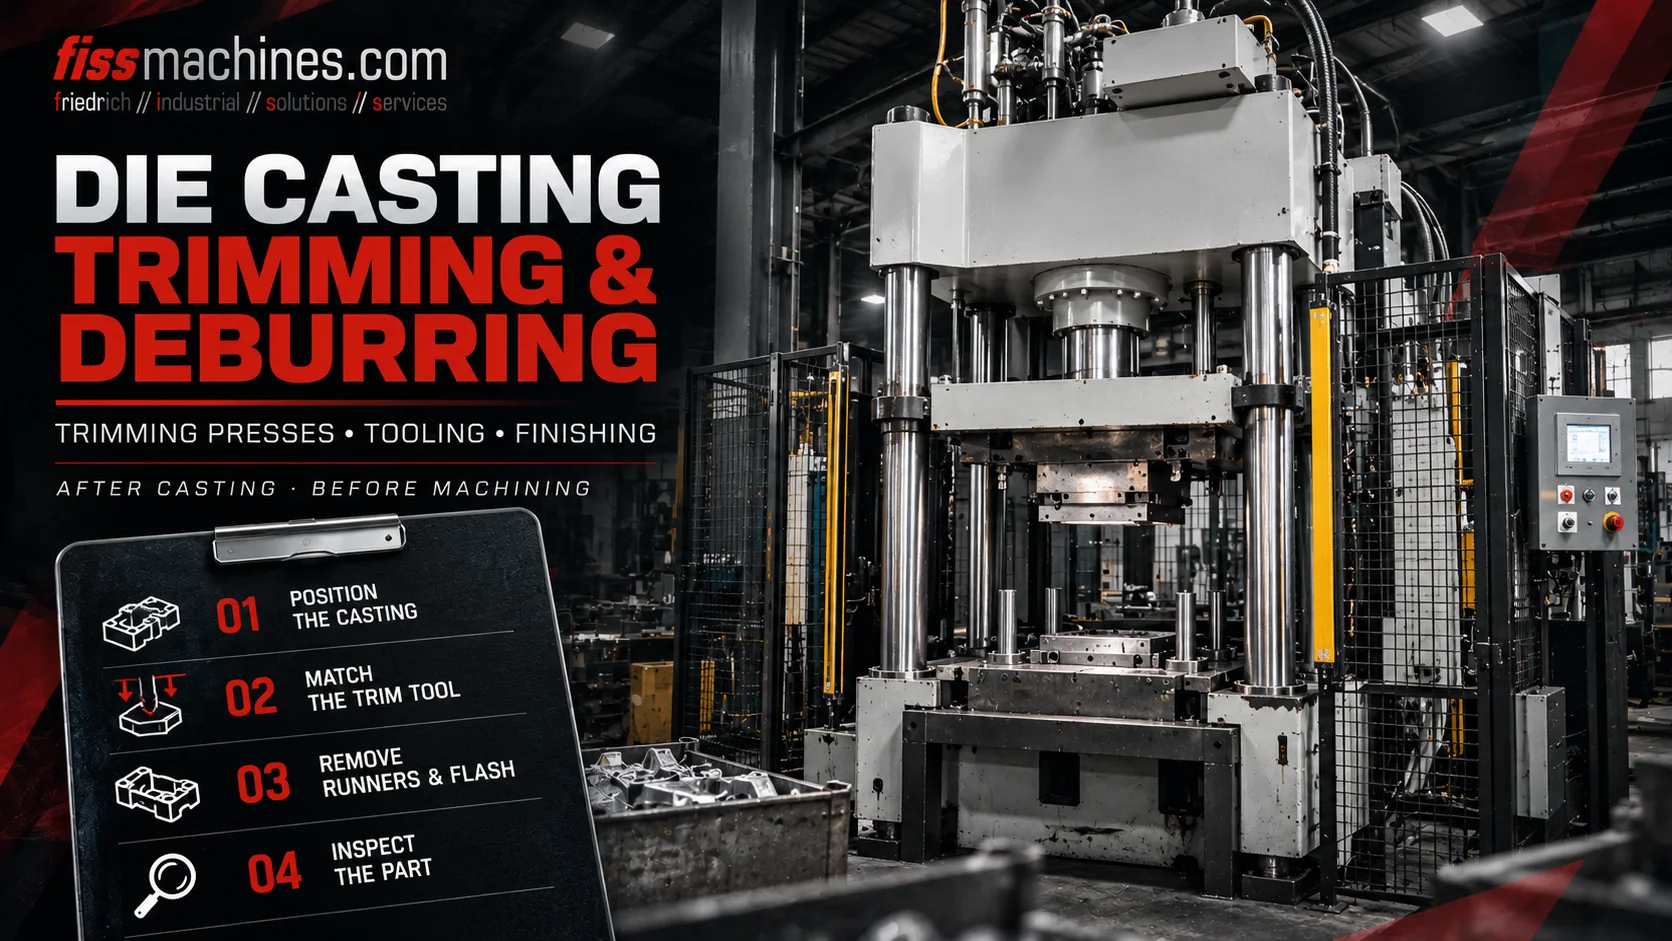
Une fois la pièce suffisamment solidifiée, le moule s'ouvre et la pièce est extraite manuellement, par un robot ou par un extracteur. Elle peut encore comporter un système de canaux de coulée, des restes d'attaque, des poches de débordement et des bavures le long de certaines arêtes.
Dans une cellule automatisée, un robot de manutention peut transférer la pièce coulée vers une presse d'ébavurage dès que la zone du moule est dégagée. La pièce est placée dans un outil de découpe adapté et soutenue aux endroits appropriés. La presse exécute ensuite la course définie et sépare la matière prévue.
La pièce ébavurée est retirée et peut ensuite passer au grenaillage, à la tribofinition, au lavage, au contrôle ou à l'usinage CNC. Ce déroulement varie selon l'application ; toutes les pièces coulées ne nécessitent pas le même équipement d'ébavurage.
Retirer la pièce en toute sécurité
La pièce quitte le moule avec son système d'alimentation et de débordement encore attaché.
Séparer les éléments définis
Un outil de découpe adapté élimine les attaques, canaux de coulée et arêtes excédentaires prévus.
Finir les surfaces critiques
Selon les spécifications, un ébarbage, un grenaillage ou un usinage complémentaire suit.
Fonctionnement d'une presse d'ébavurage et de son outillage
Une presse d'ébavurage typique pour la fonderie sous pression comprend un bâti rigide, un plateau supérieur ou mobile, un support d'outil inférieur et un entraînement qui génère la force et la course nécessaires. Les concepts d'entraînement hydraulique sont courants, mais la conception exacte doit être évaluée en fonction de l'application.
L'outil de découpe comporte des éléments de positionnement et d'appui, des arêtes de coupe et, si nécessaire, des mécanismes d'éjection ou de dévêtissage. La géométrie de coupe est réalisée pour la pièce coulée concernée ; un outil de coupe universel ne peut pas remplacer d'office un outil de découpe spécifique à une production.
La presse n'a pas à développer la même force que le système de fermeture de la machine de coulée sous pression. La force d'ébavurage dépend de la matière à séparer, de la longueur de coupe, de l'épaisseur effective, de la géométrie et de l'état de l'outillage. Elle doit être déterminée pour chaque opération.
| Composant | Fonction | Point d'évaluation |
|---|---|---|
| Bâti et guidages de la presse | Assurer une course guidée et reproductible | Jeu de guidage, alignement et déformation |
| Entraînement hydraulique ou autre | Fournir la force et la course de la presse | Fuites, vitesse, pression et commande |
| Outil de découpe | Positionner la pièce et séparer la matière | Endommagement des arêtes de coupe, ajustement, usure et appui |
| Éjection et dévêtissage | Libérer la pièce ébavurée ou les chutes | Évacuation fiable et manutention sûre des pièces |
Ébavurage, ébarbage et usinage CNC sont des opérations distinctes
L'ébavurage désigne généralement la séparation, à l'aide d'une presse et d'un outil de coupe, d'éléments définis de la pièce coulée tels que les canaux de coulée et les poches de débordement. L'ébarbage vise les petites bavures résiduelles ou les arêtes vives et peut être réalisé par différents procédés.
Selon les exigences de surface, la finition peut faire appel à des outils manuels, à l'ébarbage robotisé, à la tribofinition, au grenaillage ou à un usinage ciblé. L'usinage CNC est utilisé lorsque des surfaces fonctionnelles précises, des alésages ou des filetages doivent respecter des tolérances plus strictes.
Une pièce ébavurée à la presse n'est donc pas nécessairement un composant fini. La chaîne de processus complète doit être définie en fonction des exigences réelles de contrôle et du client.
Retirer les éléments attenants
L'outil de presse sépare les attaques, les canaux de coulée et certaines masselottes.
Améliorer les arêtes
Éliminer les bavures résiduelles, les arêtes vives et les petits résidus.
Réaliser des éléments de précision
Finir les perçages, les faces d'appui et les autres cotes nécessitant un enlèvement de copeaux.
Interaction entre robots d'extraction et presses d'ébavurage
La manutention robotisée peut relier la machine de coulée à une presse d'ébavurage. Les préhenseurs doivent être adaptés à la géométrie réelle et à la température de la pièce, tout en garantissant un transfert sûr et un positionnement reproductible.
La séquence doit empêcher toute collision entre la machine de coulée sous pression, le système d'extraction, la presse d'ébavurage et les éventuels équipements d'évacuation. Des protections de sécurité, un accès surveillé et des signaux machine correctement intégrés sont indispensables.
Le temps de cycle ne peut pas être évalué à partir de la seule durée de course de la presse. Le chargement, le positionnement précis, la découpe, l'évacuation des pièces et des chutes ainsi que d'éventuelles étapes de refroidissement ou de contrôle contribuent tous au cycle effectif de la cellule.
Quels défauts une opération d'ébavurage inadaptée peut-elle provoquer ?
Un mauvais appui de la pièce ou des arêtes de découpe émoussées peuvent déformer les sections minces de la pièce coulée ou provoquer des arrachements indésirables sur les arêtes. Un défaut d'alignement peut entraîner des lignes de découpe irrégulières ou endommager une surface fonctionnelle.
La solution privilégiée consiste à vérifier systématiquement la géométrie de l'outil de coupe, l'alignement de la machine, le positionnement de la pièce, la séquence et l'état du matériau coulé. L'ébavurage ne peut pas corriger la porosité ou d'autres défauts apparus en amont lors de la coulée.
- Vérifier que la pièce coulée est correctement positionnée dans son montage
- Inspecter les arêtes de coupe de l'outil et les pièces d'usure
- Contrôler le plan de coupe, la course et l'alignement de l'outil
- Surveiller la déformation des pièces et la qualité des arêtes
- S'assurer que les chutes sont évacuées et ne bloquent pas l'outil
- Vérifier le concept de sécurité et les interfaces d'automatisation
Comment évaluer une presse d'ébavurage d'occasion pour la fonderie sous pression
Pour une presse d'ébavurage d'occasion, la force de pressage nominale n'est qu'un point de départ. Les dimensions utiles de travail, la hauteur d'ouverture, la course, la géométrie des plateaux, l'accessibilité pour la manutention, la commande et les interfaces d'outillage comptent tout autant.
Inspectez le bâti, les guidages, le système hydraulique, l'équipement électrique, la fixation des outils, les dispositifs de sécurité et l'historique documenté de la machine. Une presse d'occasion peut nécessiter un nouvel outil de découpe et une adaptation à la cellule de production.
FISS propose des presses d'ébavurage d'occasion pour la fonderie et les applications industrielles. Avant l'achat, la presse et l'étendue réelle de ses accessoires doivent être adaptées au composant et aux exigences de production.
| Critère de sélection | Pourquoi c'est important |
|---|---|
| Force de pressage | Doit correspondre à l'opération de découpe concernée |
| Course et hauteur d'ouverture | Doivent permettre de loger la hauteur de l'outil et son mouvement |
| Disposition de la table et des guidages | Influence l'ajustement de l'outil, la reproductibilité et l'accessibilité |
| Manutention et protections | Détermine l'intégration sûre dans l'ensemble de la cellule |
| Documentation et état | Facilite la maintenance, le transport et la remise en service |
Questions fréquentes sur l'ébavurage en fonderie sous pression
Qu'élimine une presse d'ébavurage en fonderie sous pression ?
Selon l'outil de découpe, elle peut séparer les canaux de coulée, les sections d'attaque, les masselottes, les bavures et d'autres surépaisseurs de matière définies.
Chaque pièce coulée sous pression nécessite-t-elle une presse d'ébavurage ?
Non. La méthode de finition retenue dépend de la géométrie de la pièce, du procédé de coulée, du volume de production et des exigences de qualité.
L'ébavurage est-il la même chose que l'ébarbage ?
Pas exactement. L'ébavurage sépare généralement des éléments attenants plus importants et définis, tandis que l'ébarbage élimine les bavures résiduelles ou les arêtes vives.
Comment calcule-t-on la force de presse nécessaire ?
Elle dépend du matériau, de la longueur de coupe effective, de l'épaisseur, de la géométrie de coupe et de l'état de l'outil. Elle est différente de la force de fermeture de la machine de coulée.
Une presse d'ébavurage d'occasion peut-elle être utilisée pour une autre pièce coulée ?
Souvent oui, à condition que la force, la course, l'espace de travail, la commande et la sécurité soient adaptés. Un outil de découpe spécifique à la pièce et d'autres adaptations peuvent être nécessaires.
Vous recherchez une presse d'ébavurage d'occasion ?
FISS propose des presses d'ébavurage d'occasion et accompagne le choix des machines ainsi que les projets d'équipement internationaux. Adaptez toujours la presse, l'outil de découpe et le concept de manutention à la pièce coulée prévue.
Voir les presses d'ébavurage d'occasionBases techniques et sources
Contexte général du procédé : Handbuch Urformen, sections 1.7.2 et 1.7.3 sur la séparation et l'ébavurage ; catégorie publique FISS des presses d'ébavurage d'occasion. Article original ; aucune allégation de performance spécifique à une machine.