
Le Temps de Cycle de Die-Casting : identifier les goulets d'étranglement et améliorer les séquences
Le temps de cycle d'une cellule de moulage sous presse détermine le nombre de pièces qu'un poste peut produire par poste, et donc combien coûte réellement une heure-machine. Or, le chiffre affiché sur l'écran de la machine ne décrit presque jamais où le temps s'écoule. La fermeture du moule, le dosage, le tir, la solidification, l'ouverture, l'extraction, l’atomisation et la manutention se disputent tous les mêmes secondes. Trouver l'étape qui limite réellement la production et la raccourcir sans nuire à la qualité est une tâche systématique plutôt qu'une conversion de chaque réglage en vitesse.
Comment trouver le goulet d'étranglement dans un cycle de moulage sous pression ?
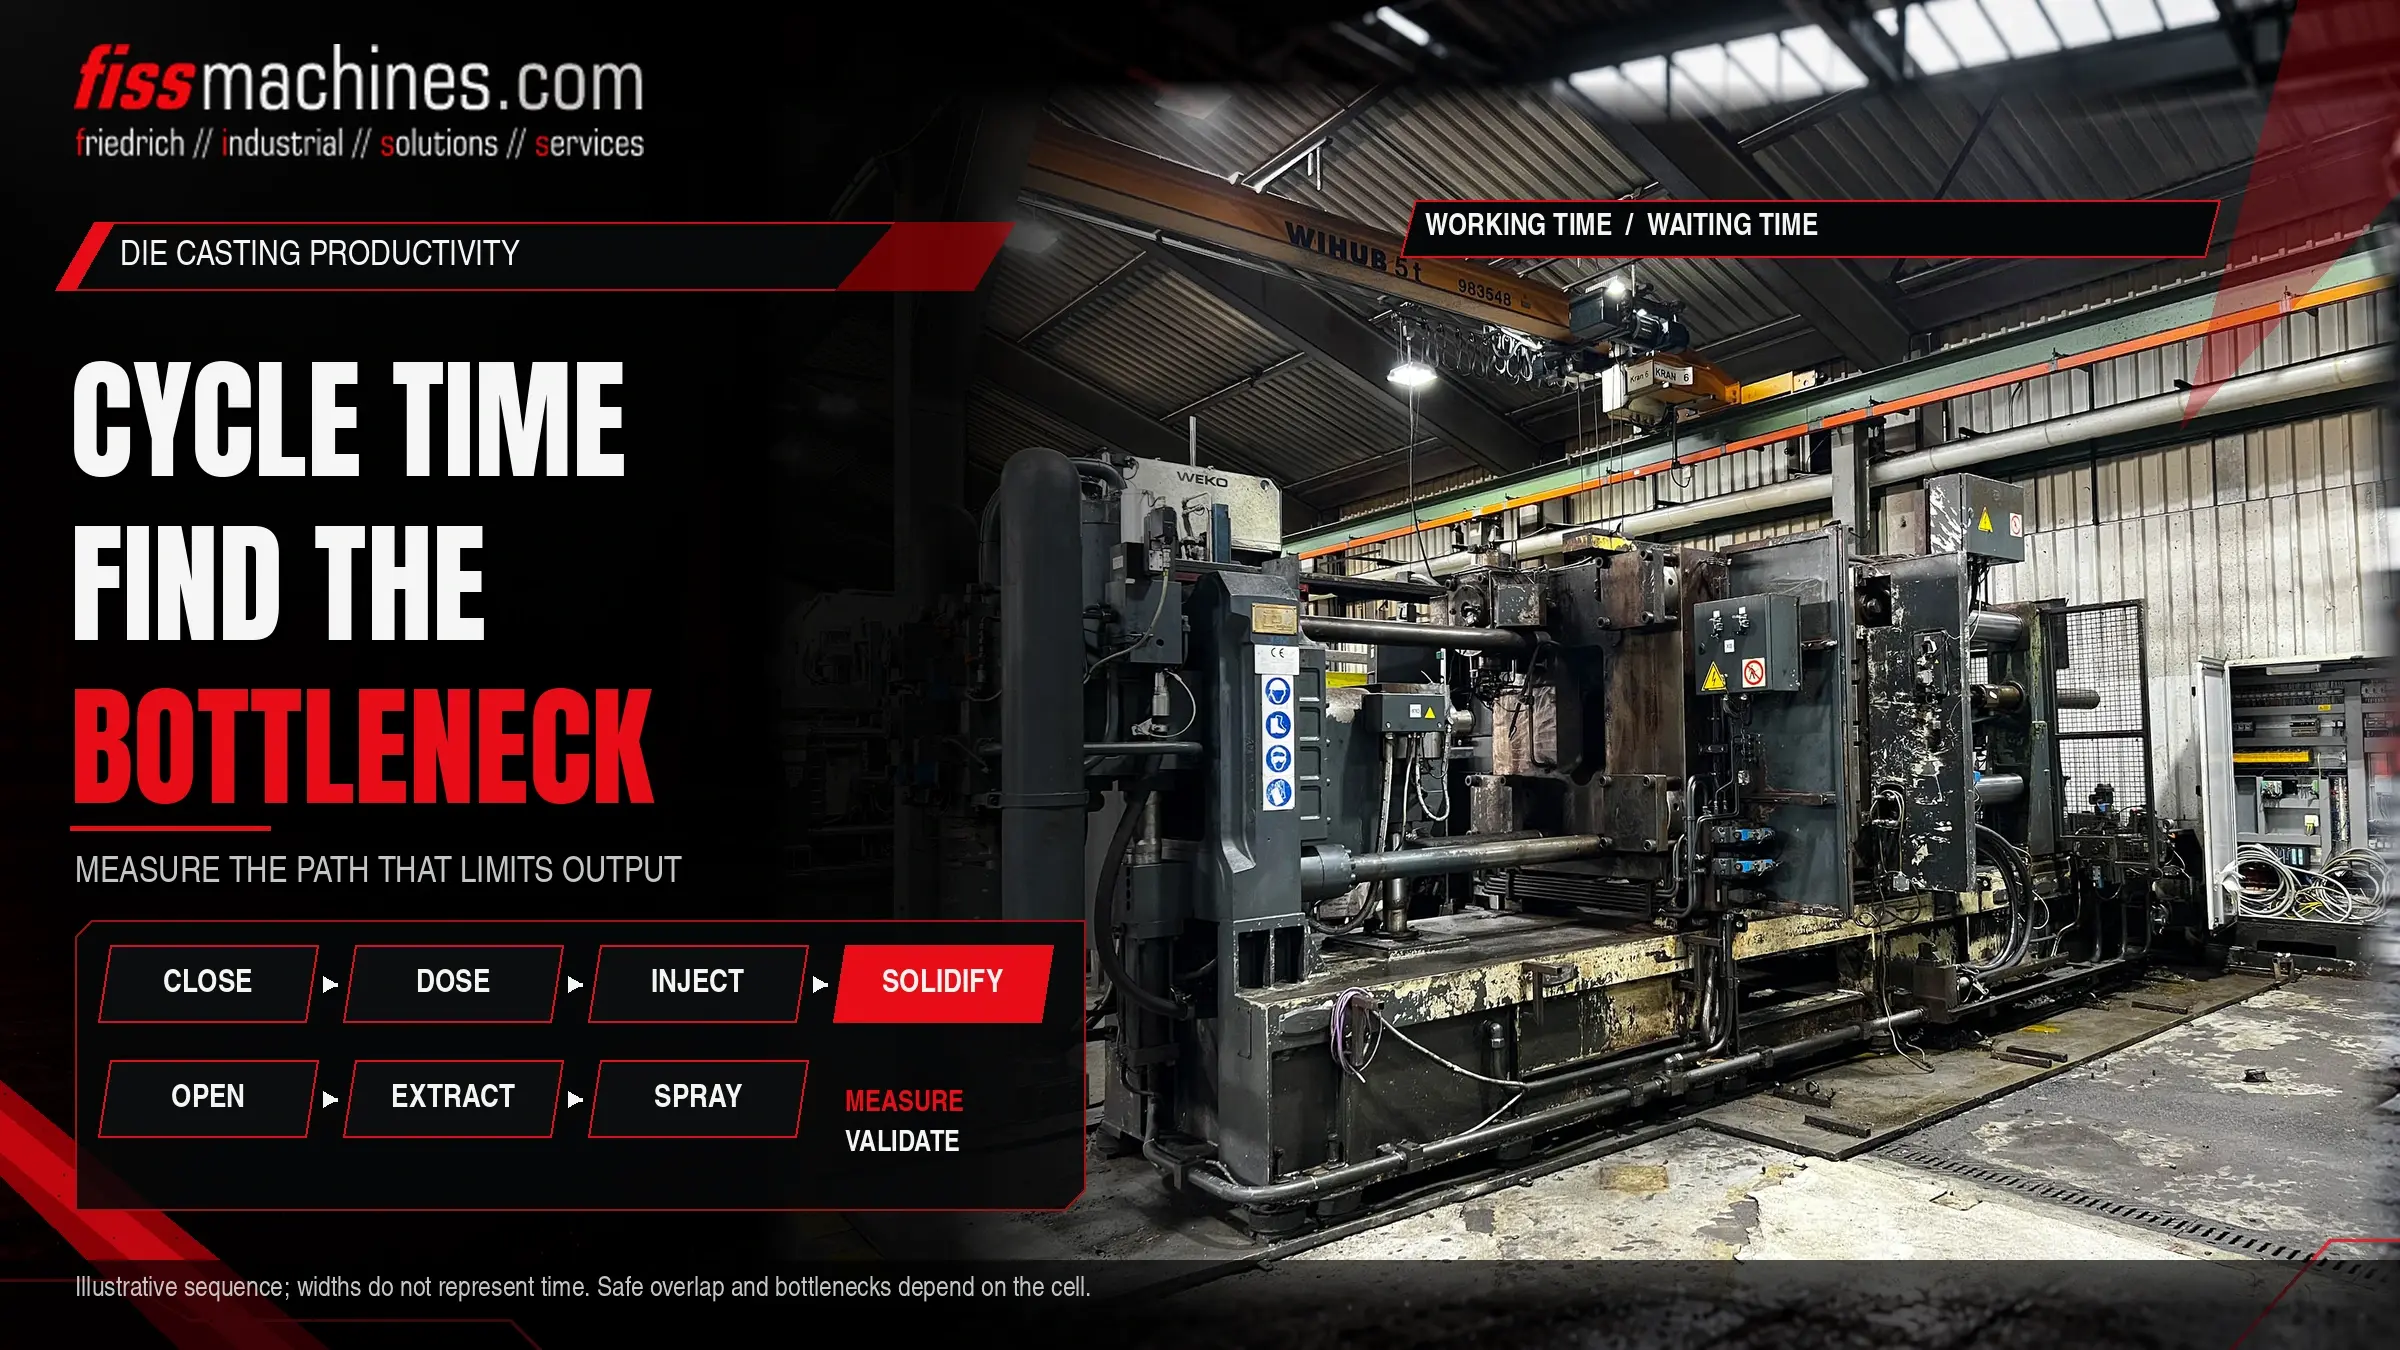
Décomposer le cycle en étapes individuelles, mesurer la durée de chacune sur de nombreux tirages et repérer quelles étapes s’effectuent en série et lesquelles se font en parallèle. Le goulet d'étranglement est l'étape sur le chemin séquentiel, le chemin critique, qui prend le plus de temps ou varie le plus. Seule la réduction de cette étape réduit le cycle; accélérer les étapes parallèles ne change rien.
Le temps de solidification est souvent le plus gros bloc unique, mais il est lié à la qualité des pièces et à la température du moule. Les gains se trouvent généralement plus facilement dans les temps d'attente, la manutention et les séquences d'atomisation.
De quoi se compose un cycle de moulage sous pression
L'ordre exact dépend du type de machine, de la pièce et de l'automatisation, mais une cellule à chambre froide effectue généralement les étapes ci-dessous. Dans les machines à chambre chaude, le dosage est remplacé par le remplissage du gosseiligne, ce qui raccourcit considérablement cette partie de la séquence.
| Élément | Principaux moteurs | Levier typique | Risque en raccourcissant sans précaution |
|---|---|---|---|
| Fermeture et verrouillage du moule | Course du platine, profil de vitesse, phase de protection du moule | Levé optimisé et transitions de vitesse | Protection du moule moins efficace, impacts sur le moule |
| Dosage et coulée | Trajet de la louche ou four de dosage, poids du tir | Démarrer le dosage plus tôt, en parallèle de la fermeture du moule lorsque c'est sûr | Le métal se refroidit dans la manche, biscuit incohérent |
| Tir et intensification | Exigences du procédé de la pièce | Généralement peu; pas un goulet typique | Effet direct sur le remplissage et la porosité |
| Solidification (moule fermé) | Épaisseur de paroi, alliage, température du moule, disposition de refroidissement | Refroidissement du moule et équilibre thermique, refroidissement local | Distorsion, risques de déchirure à chaud, problèmes d'éjection |
| Ouverture du moule, extraction des noyaux, éjection | Coups, séquences de glissière, mouvement d'éjecteur | Mouvements qui se chevauchent lorsque le contrôle le permet | Collisions, dommages aux glissières ou à la pièce |
| Extraction | Parcours du robot ou de l'extracteur, préhension, contrôle de pièce | Parcours plus courts, entrée plus précoce dans la zone du moule | Risque de collision, préhension instable |
| Aérographie et soufflage | Taille du moule, motif de pulvérisation, exigences thermiques | Programme de pulvérisation optimisé, pulvérisation plus ciblée mais réduite | Soudure, adhérence, changement de température du moule |
Mesurer correctement le cycle
Une seule lecture de chronomètre ne suffit pas. Les étapes du cycle varient, et les longues périodes d'attente coûtent souvent plus que des mouvements légèrement lents. Les données les plus utiles proviennent des horodatages des signaux de commande, que de nombreux contrôles de machine et de robot peuvent enregistrer. Lorsque cela n'est pas possible, l'enregistrement vidéo de plusieurs cycles est une alternative pratique.
Définir le début et la fin de chaque étape
Utiliser des signaux clairs tels que " moule verrouillé " ou " robot hors de la zone du moule " afin que la même étape soit mesurée de la même façon à chaque fois.
Enregistrer de nombreux cycles
Capturer une période représentative incluant les perturbations normales. Les valeurs moyennes cachent la variation; regarder également l'étendue et les valeurs extrêmes.
Tracer la séquence
Un simple diagramme en barres temporelles montre quelles étapes se chevauchent et lesquelles attendent les unes les autres. La plus longue chaîne d'étapes dépendantes est le chemin critique.
Séparer attente et travail
Marquer chaque période pendant laquelle une unité est prête mais attend un signal. Le temps d'attente est souvent le temps le moins cher à retirer.
Goulets d'étranglement typiques en pratique
Solidification et température du moule
Le temps pendant lequel le moule reste fermé est dicté par les sections les plus épaisses et par la capacité du moule à évacuer la chaleur. Le raccourcir sans améliorer le refroidissement présente un risque de distorsion ou de problèmes d’éjection. Les gains réels proviennent généralement des solutions du moule : canaux de refroidissement, refroidissement local ou une disposition thermique plus équilibrée, souvent combinés à une unité de contrôle de température adaptée.
Atomisation
L’atomisation refroidit et protège la surface du moule, c’est donc à la fois un bloc de temps et un outil thermique. Un programme de pulvérisation qui s’est développé au fil des années contient souvent des passes redondantes. Le réduire doit être vérifié par rapport à la température du moule et à l’adhérence.
Équipements périphériques et échanges
Les robots d'extraction, les pulvérisateurs, les presses de trimming et les convoyeurs communiquent avec la machine par des signaux. Des interverrouillages conservateurs ou des poignées de main lentes ajoutent des secondes qui n'apparaissent nulle part dans les paramètres de la machine. Notre article sur l'automatisation dans la cellule de coulée sous pression décrit les unités périphériques typiques et leurs tâches.
Dosage
Si la ladle ou le four de dosage ne peut pas suivre, la machine attend avec la pièce dans le moule fermée ou la manche vide. La capacité et la précision de dosage doivent donc être vérifiées dans le cadre de toute analyse de cycle. Les différences entre les types de four sont couvertes dans Dosage, Fusion ou Four de Holding ?
Améliorer la Séquence Sans Mettre en Jeu la Qualité
Les améliorations de la séquence fonctionnent le mieux comme des expériences contrôlées. Changez une chose à la fois, exécutez suffisamment longtemps pour atteindre l'équilibre thermique et comparez le temps de cycle, le taux de défauts et la qualité des pièces avant et après.
Généralement faible risque
Éliminer les temps d'attente inutiles, démarrer les mouvements en parallèle lorsque le concept de contrôle et de sécurité le permet, raccourcir les trajets des robots et corriger les liaisons lentes entre la machine et les périphériques.
Validation minutieuse nécessaire
Réduire le temps de solidification, modifier la quantité ou le motif de pulvérisation, et augmenter les vitesses de déplacement près du moule. Cela affecte la température du moule, la qualité des pièces et l'usure et doit être testé avec une inspection des pièces coulées.
Les mouvements qui se chevauchent doivent rester dans le cadre du concept de sécurité de la machine. Les interverrouillages et les fonctions de protection ne doivent jamais être contournés pour gagner du temps de cycle; les modifications de la logique liée à la sécurité nécessitent une évaluation qualifiée.
Temps de Cycle, Arrêts et OEE
Un cycle plus court ne rapporte que si la cellule fonctionne réellement. L'efficacité globale des équipements (OEE) combine disponibilité, performance et qualité. Une cellule avec un cycle rapide mais des arrêts fréquents, de longs changements de moule ou un taux élevé de pièces défectueuses peut produire moins qu'une cellule plus lente et stable. Il est donc utile d'examiner les raisons d'arrêt et les rebuts parallèlement à l'analyse du cycle.
OEE = Disponibilité × Performance × Qualité
Disponibilité = temps d'exécution / temps de production prévu ; Performance = (temps de cycle idéal × pièces produites) / temps d'exécution ; Qualité = pièces bonnes / pièces produites. Tous trois en fractions entre 0 et 1.
Checklist pour une Analyse du Temps de Cycle
- Signaux de début et de fin définis pour chaque étape du cycle
- Données enregistrées sur de nombreux cycles, y compris les perturbations
- Chemin critique identifié; les étapes parallèles marquées séparément
- Temps d'attente entre machine, robot, pulvérisateur et presse quantifiés
- Temps de solidification évalué conjointement avec le refroidissement et la température du moule
- Programme de pulvérisation révisé pour les passes redondantes
- Capacité et précision de dosage vérifiées par rapport à l'objectif du cycle
- Étapes en aval (trim, refroidissement, convoyeurs) vérifiées pour la capacité
- Chaque changement testé seul et évalué avec les données sur les rebuts et la qualité
- Concept de sécurité respecté pour chaque mouvement qui se chevauche
Questions Fréquemment Posées
Une machine plus rapide est-elle le moyen le plus facile de réduire le temps de cycle ?
Rarement. Les mouvements de la machine représentent souvent une petite partie du cycle comparé à la solidification, à la pulvérisation et à la manipulation. Une machine plus rapide n'aide que si ses mouvements se trouvent sur le chemin critique.
Pourquoi le temps de cycle s'est-il aggravé après un changement de moule ?
Différents moules ont des comportements thermiques différents, des programmes de pulvérisation et des séquences de coulisse. Chaque moule nécessite sa propre analyse ; les réglages d'un autre moule ne sont qu'un point de départ.
Le trimming peut-il limiter la cellule ?
Oui. Si la presse, une station de refroidissement ou un convoyeur ne peut pas prendre la pièce à temps, le robot attend et la machine attend avec elle. Le goulot d'étranglement peut se situer à l'extérieur de la machine de coulée.
FISS vous aide à trouver des machines et équipements adaptés.
Si votre analyse montre qu'une machine, un four ou une unité périphérique limite la production, FISS peut vous aider à examiner des équipements d'occasion adaptés pour votre pièce et votre cible de cycle.