
Achat d'une presse à injection d'occasion : la liste de contrôle technique
Une machine de moulage sous pression d'occasion peut constituer un moyen économique d'augmenter la capacité de production ou de remplacer une cellule vieillissante. Le bien-fondé de cet achat dépend moins de l'année de fabrication que de l'état technique de la machine, de son adéquation avec les pièces à mouler prévues et des efforts nécessaires pour la déplacer et la remettre en service. Cette liste de contrôle structure l'inspection, depuis les exigences jusqu'à l'essai de fonctionnement.
Que faut-il vérifier avant l'achat ?
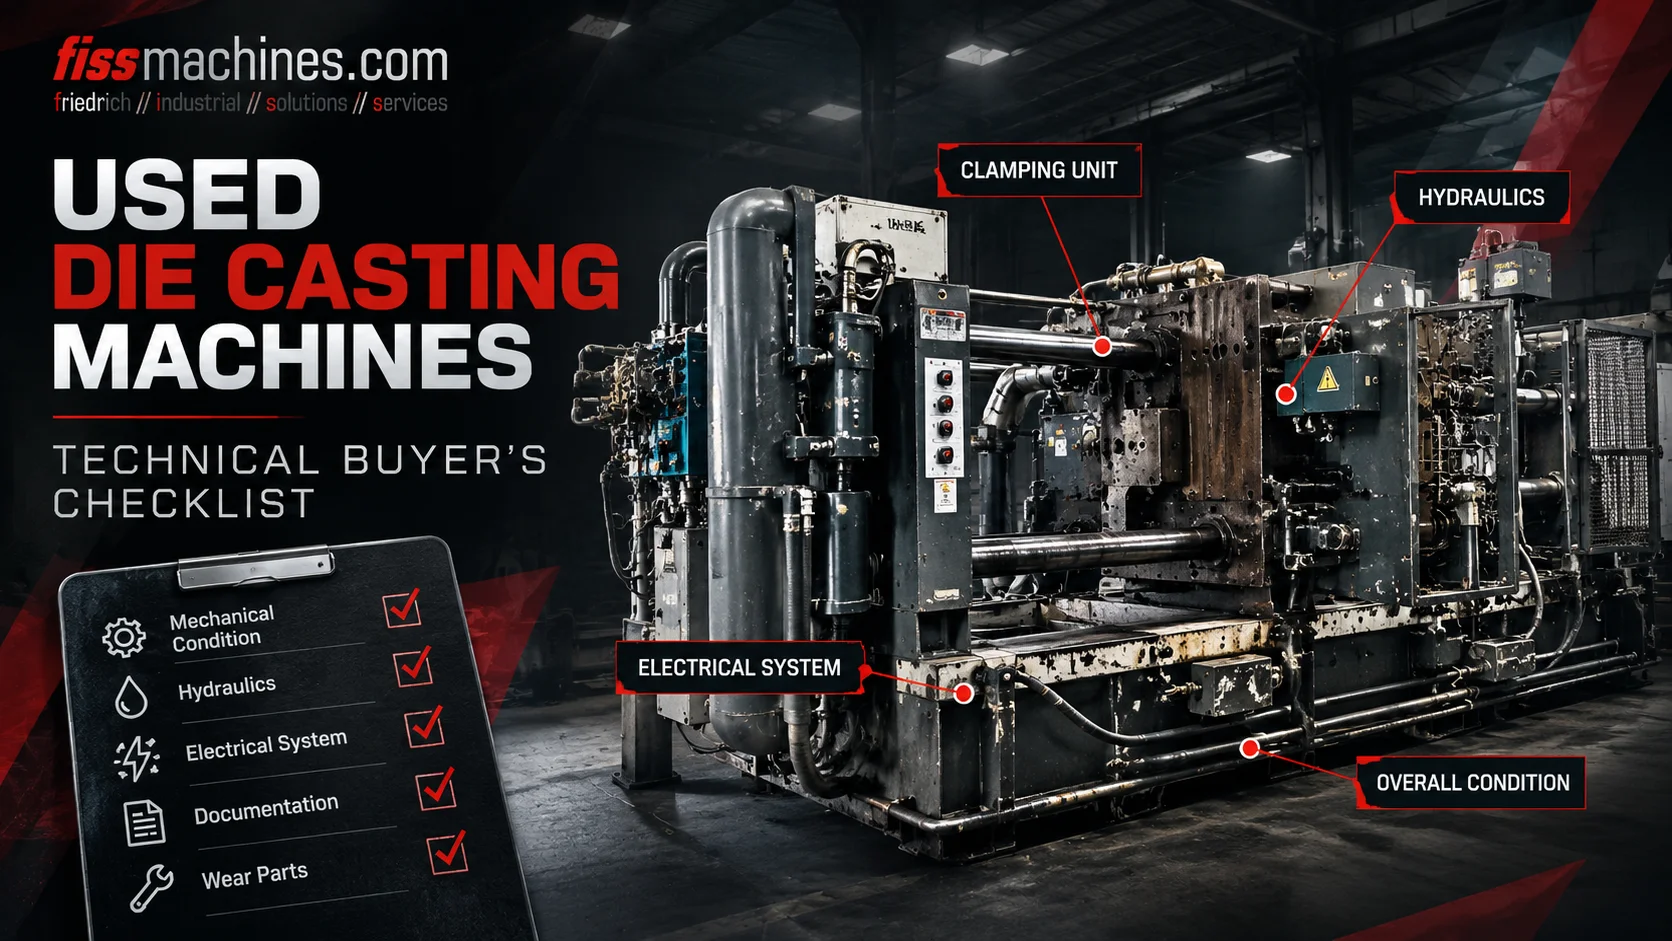
Commencez par définir vos propres exigences : alliage, taille des pièces, dimensions de la matrice, force de serrage requise et capacité de moulage. Évaluez ensuite la machine selon cinq critères : documentation et historique, unité de serrage, tête d’injection, système hydraulique et commande électrique. Dans la mesure du possible, observez la machine en fonctionnement autonome et notez vos observations.
Tout ce qui ne peut être vérifié sur place doit être répertorié comme un point en suspens et pris en compte dans le budget, par exemple en prévoyant une révision partielle ou une inspection plus approfondie après démontage.
Définir les besoins avant d’examiner les offres
Comparer les offres uniquement sur la base de la force de serrage conduit à des décisions erronées. Une machine peut présenter la force nominale adéquate tout en étant inadaptée, car la matrice ne s'insère pas entre les colonnes, l'extrémité d'injection ne peut pas fournir le volume de métal requis ou le système de commande ne peut pas reproduire le profil d'injection exigé par le processus.
La première décision concerne le principe de fonctionnement de la machine. L’aluminium est moulé sur des machines à chambre froide, tandis que le zinc et de nombreuses petites pièces en magnésium sont généralement produites sur des machines à chambre chaude. Notre article « Chambre froide ou chambre chaude ? » explique ces différences en détail.
| Paramètre | Pourquoi c'est important | Source |
|---|---|---|
| Alliage | Détermine le procédé de chambre froide ou chaude ainsi que l’équipement de fusion. | Plan de la pièce, spécifications du client |
| Surface projetée et pression de coulée | Base de calcul de la force de serrage requise, y compris une marge de sécurité. | Conception du moule, ingénieur de procédé |
| Poids de la pièce moulée | Les pièces moulées, ainsi que les canaux, les points d’injection, les trop-pleins et les chutes, doivent s’adapter à l’embout de moulage. | Conception du moule, données de procédé existantes |
| Dimensions du moule | La largeur, la hauteur et la hauteur du moule doivent s’adapter entre les colonnes de serrage et se situer dans la plage de hauteur du moule. | Plan de la matrice |
| Périmètre de la cellule | Coulée, pulvérisation, extraction, ébavurage et interfaces avec le système de commande de la machine. | Disposition existante ou prévue |
Documentation et historique de la machine
Une documentation complète accélère la remise en service et réduit les risques. Demandez les données figurant sur la plaque signalétique, le manuel d’utilisation, les schémas hydrauliques et électriques, les listes de pièces et, si possible, les registres d’entretien. Le compteur de cycles fournit des informations utiles, mais ne constitue pas à lui seul un indicateur de l'état de la machine : une machine ayant effectué de nombreux cycles et ayant bénéficié d'un entretien régulier peut être en meilleur état qu'une autre qui est restée inutilisée dans un hangar humide.
Les équipements sous pression, tels que l’accumulateur de coups, sont soumis à des règles d’inspection nationales. Vérifiez quels registres d’inspection existent et ce qui sera exigé sur le nouveau site. Il en va de même pour les équipements de sécurité : les protecteurs, les verrouillages et les barrières immatérielles doivent répondre aux exigences du lieu d’ exploitation, ce qui peut impliquer des travaux supplémentaires si la machine est transférée d’un pays à l’autre.
Unité de serrage : plateaux, colonnes et mécanisme de verrouillage
L'unité de serrage doit maintenir la matrice fermée malgré la pression exercée par le métal à chaque cycle. Les dommages à ce niveau sont coûteux à réparer et ont une incidence directe sur les bavures, la précision dimensionnelle et la durée de vie de la matrice.
Plaques
Inspectez les surfaces de montage de la matrice pour détecter d'éventuelles fissures, une érosion due aux projections de métal, des rainures en T endommagées et des zones réparées. Le parallélisme entre le plateau fixe et le plateau mobile doit être mesuré, et non évalué à l'œil nu.
Colonnes
Recherchez les rayures, la corrosion, les dommages au niveau du filetage et les signes de réparations antérieures. Un allongement inégal des tirants sous la force de serrage indique un désalignement ou une usure ; la mesure de la déformation sur tous les tirants permet de déterminer clairement si la machine peut être fermée sous pression.
Système à genouillère ou à verrouillage
Sur les presses à genouillère, le jeu au niveau des goupilles et des bagues ainsi que l’état du système de lubrification sont des points essentiels. Sur les modèles à deux plateaux, les éléments de verrouillage des colonnes et les vérins de serrage nécessitent une attention particulière. Dans les deux cas, vérifiez le réglage de la hauteur des matrices sur toute sa plage.
La fin de moulage : le cœur du processus
L'unité d'injection détermine la reproductibilité de l'accélération du métal, la vitesse de remplissage de la cavité et la manière dont la pression est appliquée pendant la solidification. Sur les machines à chambre froide, vérifiez la fixation du manchon d'injection, la tige de piston et son raccord, les joints du cylindre d'injection ainsi que l'état de l'accumulateur, y compris sa précharge d'azote. Sur les machines à chambre chaude, le col de cygne, la buse et l’ajustement du piston constituent les principaux éléments d’usure.
Si le procédé envisagé utilise le vide ou un profil d’injection en trois phases défini, vérifiez que la machine et son système de commande le prennent effectivement en charge. Notre article sur le remplissage du moule et le vide décrit quelles caractéristiques d’injection influencent la qualité de la pièce moulée.
Système hydraulique, électrique et de commande
Système hydraulique
Vérifiez la présence de contaminants et d’eau dans l’huile, l’état des flexibles, les fuites externes, le bruit de la pompe, l’état du filtre et la température de l’huile pendant le fonctionnement. Les fuites au niveau des valves se manifestent souvent par une baisse lente de la pression ou des mouvements irréguliers plutôt que par des traces d’huile visibles.
Commandes et système électrique
Identifiez la génération du système de commande, la disponibilité des pièces de rechange et l’existence éventuelle de sauvegardes logicielles et de jeux de paramètres. Un système de commande plus ancien peut fonctionner de manière fiable, mais des composants obsolètes peuvent rendre nécessaire une mise à niveau ultérieure, ce qui doit être pris en compte dans le budget dès le départ.
Essai de fonctionnement, démontage et remise en service
Observer la machine en production est l’option la plus instructive. Si cela n’est pas possible, un test fonctionnel sous tension doit au moins permettre de vérifier tous les mouvements, la montée en pression, le serrage et la séquence d’injection, dans la mesure où cela est possible en toute sécurité sans métal. Enregistrez les pressions, les temps et les éventuels messages d’erreur.
Enfin, planifiez la logistique : démontage par des professionnels, marquage des raccordements hydrauliques et électriques, emballage pour le transport et calendrier réaliste pour l’installation, les travaux de fondation et la remise en service. Ces coûts sont souvent aussi déterminants pour la rentabilité que le prix d’achat.
Liste de contrôle pour la visite d’inspection
- Plaque signalétique photographiée ; force de serrage, force de frappe et diamètres des pistons notés
- Distance entre les colonnes et plage de hauteur de la matrice mesurées par rapport à la matrice
- Vérification des surfaces des plateaux, des rainures en T et du parallélisme
- Inspection des colonnes de serrage pour détecter d’éventuels dommages ; mesure de la répartition des contraintes si possible
- Vérification du jeu des axes de levier et des bagues ou des éléments de verrouillage des deux plateaux
- Inspection du cylindre de frappe, de l’accumulateur, de la tige de piston et du montage du manchon de frappe
- Prélèvement d’un échantillon d’huile hydraulique ; consignation des fuites, de l’état des flexibles et des filtres
- Clarification du type de commande, de la sauvegarde logicielle et de l'état des pièces de rechange
- Examen des registres d’inspection des équipements de sécurité et de l’accumulateur
- Mouvements et séquence de tir observés sous tension ; valeurs enregistrées
- Liste écrite des périphériques, des interfaces et du périmètre de livraison
Foire aux questions
L'année de fabrication est-elle un bon indicateur de l'état de la machine ?
Seulement dans une certaine mesure. L'historique d'entretien, les conditions d'utilisation et l'état des pièces d'usure en disent généralement plus long sur une machine d'occasion que son âge.
Puis-je évaluer une machine sans la voir fonctionner ?
Une inspection statique permet de détecter les dommages mécaniques et les fuites, mais pas la fiabilité de fonctionnement de l'unité d'injection. Si aucun essai de fonctionnement n'est possible, l' incertitude qui subsiste doit être prise en compte dans le budget.
Dois-je acheter une machine « telle quelle » ou révisée ?
Cela dépend de vos capacités internes et de votre calendrier. Une révision avant la livraison réduit les risques liés à la mise en service ; l’achat « en l’état » peut s’avérer judicieux si votre propre équipe de maintenance peut prendre en charge les travaux.
Faut-il acheter les équipements périphériques avec la machine ?
Pas nécessairement, mais les interfaces entre la poche de coulée, le pulvérisateur, l’extracteur et le système de commande de la machine doivent être compatibles. Le mélange de différentes générations d’équipements peut nécessiter des travaux d’intégration supplémentaires.
FISS vous accompagne dans la sélection, l’inspection et la remise à neuf.
FISS propose des machines de moulage sous pression d’occasion ainsi que des cellules complètes et peut vous aider dans les étapes d’inspection, de démontage, de transport et de remise à neuf. Faites-nous part de vos exigences en matière de pièces et de processus, et nous vérifierons quelles machines y répondent.