
Injection sous vide faible pression expliquée : processus, machines et applications
L’injection sous faible pression (LPDC) remplit un moule métallique permanent par le bas, en utilisant la pression gazeuse à la surface du globe fondu plutôt qu’un piston qui se déplace rapidement. Le résultat est un remplissage calme et contrôlable et une pièce coulée alimentée en métal pendant sa solidification. Cela fait du procédé un choix courant pour les roues en aluminium et d’autres pièces de sécurité ou à étanchéité sous pression. Malgré le nom similaire, il fonctionne très différemment de l’injection haute pression, et les machines sont construites différemment elles aussi.
Comment fonctionne l’injection sous faible pression ?
Un four scellé contient le métal fondu sous le moule. Lorsque le four est pressurisé avec de l’air sec ou un gaz inerte, le métal monte à travers un tube d’élévation dans la cavité du moule. La pression est maintenue pendant que la coulée se solidifie de haut en bas, de sorte que le tube d’élévation continue à l’alimenter. Après la solidification, la pression est relâchée, le métal liquide dans le tube retourne dans le four et le moule s’ouvre.
Par rapport à l’injection haute pression, le remplissage est beaucoup plus lent et la pression beaucoup plus basse. La LPDC convient donc aux parois moyennes à épaisses, aux noyaux sableux et aux pièces qui seront traitées thermiquement, tandis que la HPDC est le choix pour les parois fines et les cycles très courts.
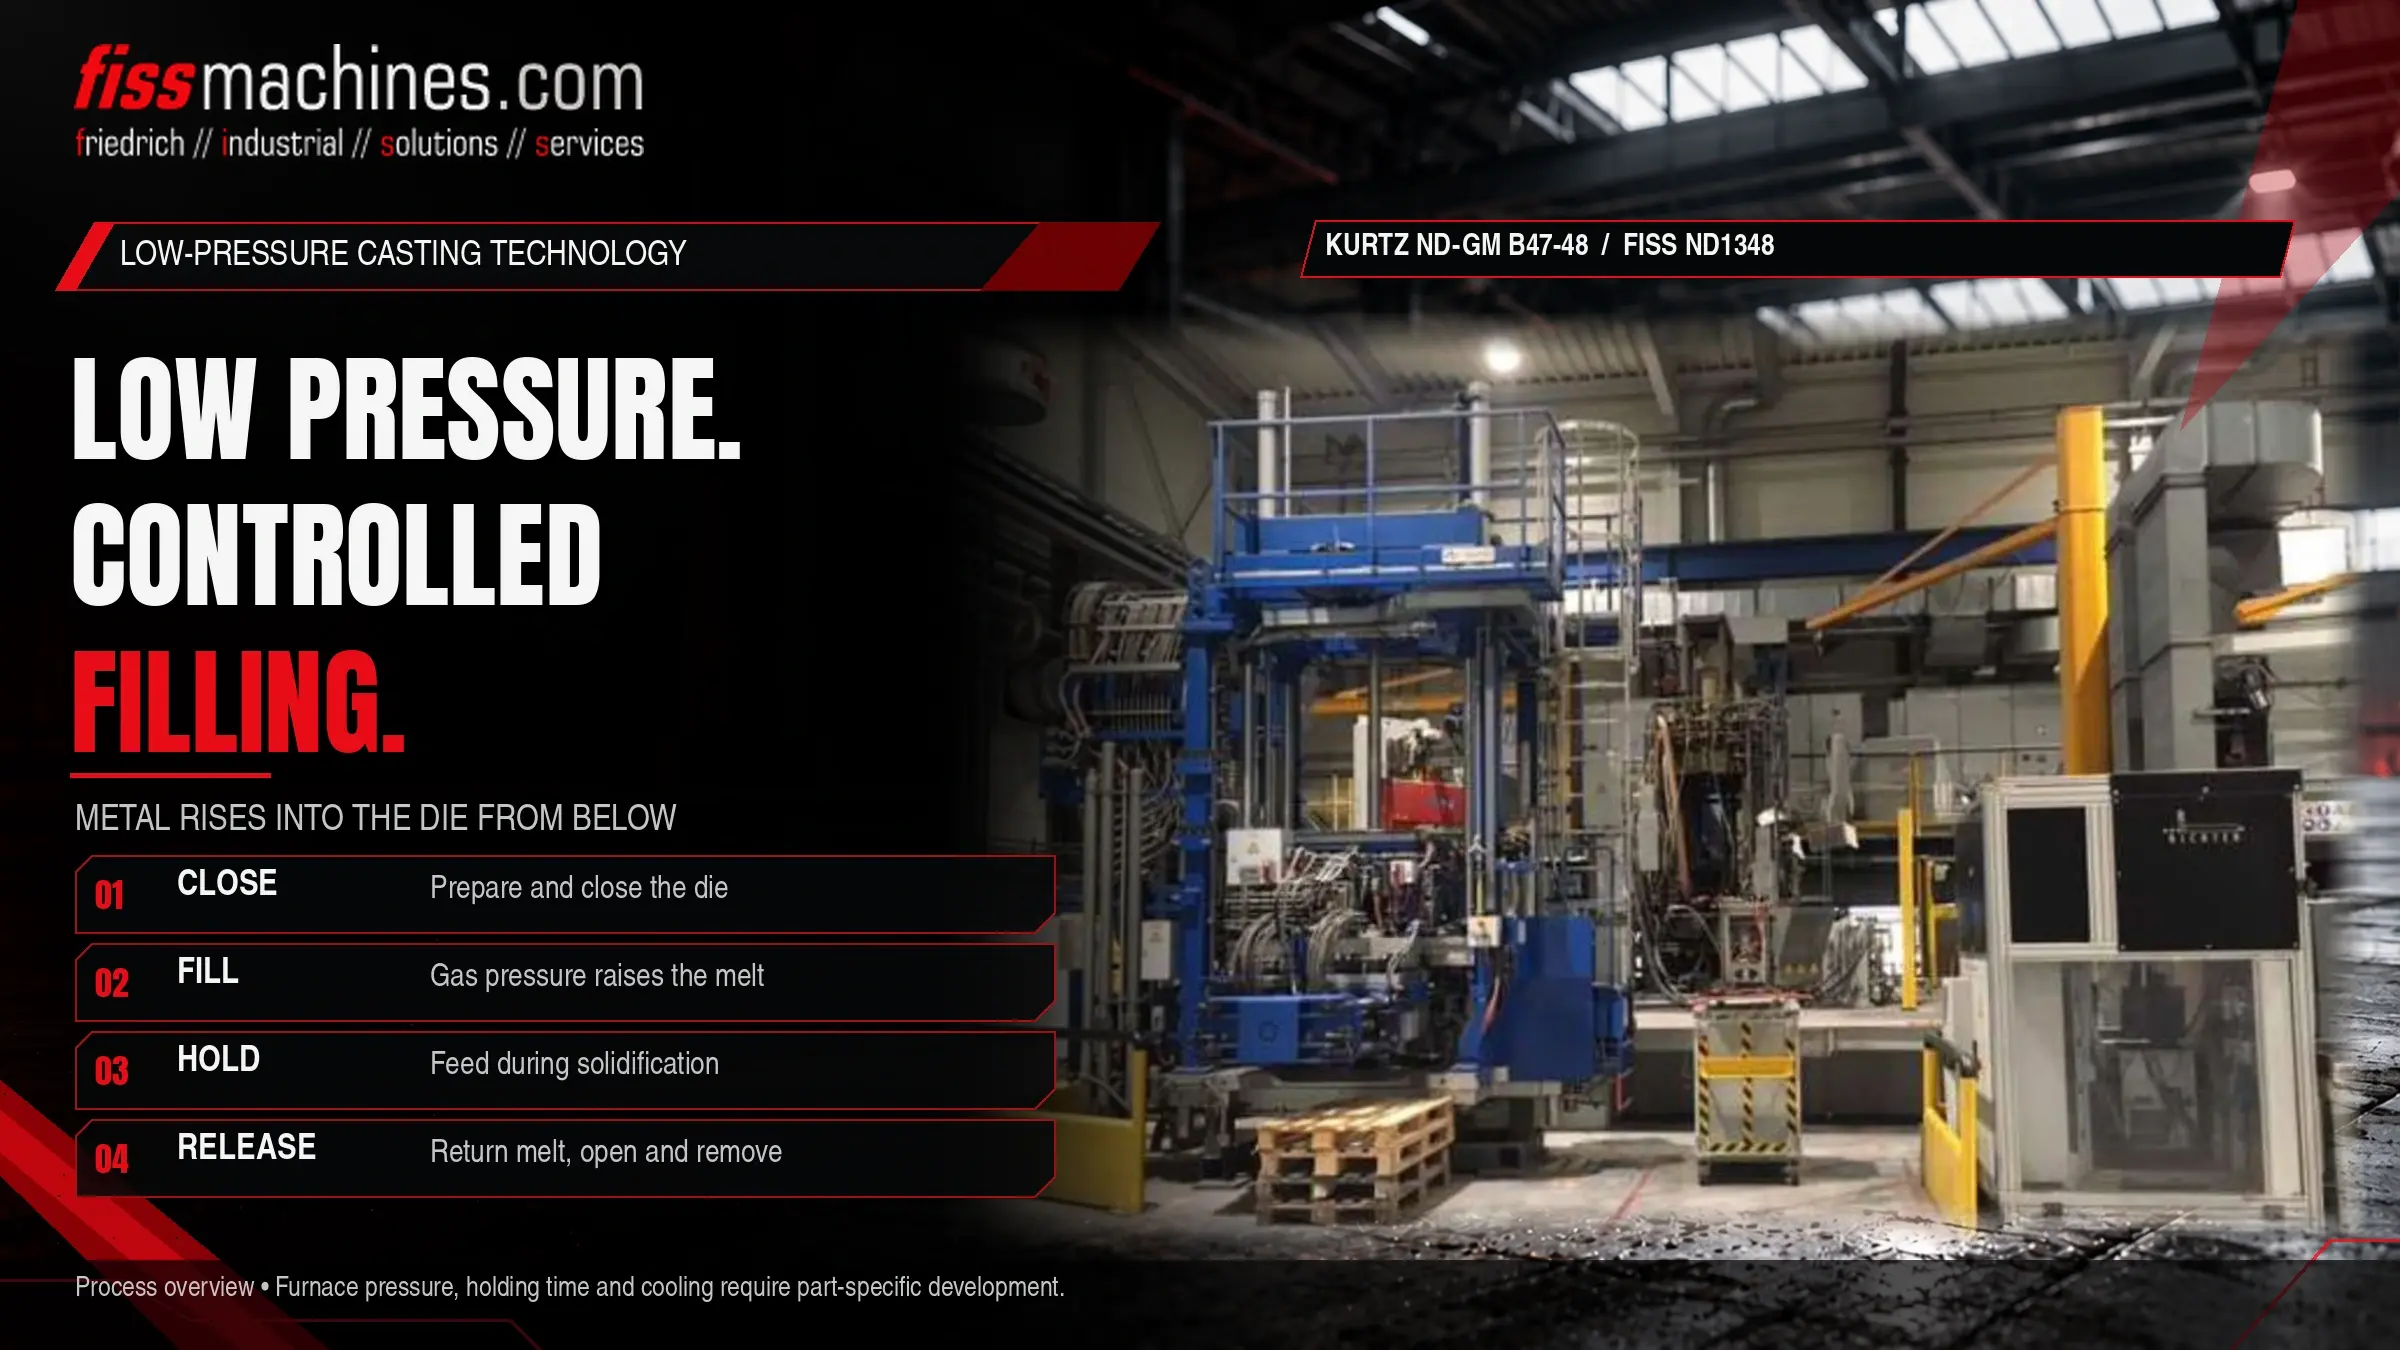
Le cycle LPDC étape par étape
Fermeture du moule
Le moule, généralement équipé d’inserts métalliques et souvent de noyaux sableux pour la géométrie interne, est fermé au-dessus du four.
Montée et remplissage
La pression du gaz dans le four augmente selon une courbe contrôlée. Le métal monte à travers le tube d’élévation et remplit la cavité par le bas, déplaçant l’air vers les évents avec une turbulence relativement faible.
Maintien de la pression et solidification
La pression est augmentée et maintenue. Le refroidissement du moule est organisé de sorte que la coulée se solidifie des zones les plus éloignées de la porte vers celle-ci, alimentée par le métal liquide dans le tube d’élévation.
Libération de la pression et dégagement
Une fois que la zone de porte est solidifiée, la pression est relâchée et le métal liquide restant retourne dans le four. Le moule s’ouvre et la coulée est retirée, typiquement par un dispositif d’extraction.
En LPDC, la qualité est contrôlée par la courbe temps-pression du four et par le refroidissement du moule. Les valeurs de pression réelles dépendent de la hauteur de pièce, de l’alliage, de la conception du moule et de la machine, et sont définies pendant le développement du processus.
Principales composants d’une machine de coulée à basse pression
Four de rétention étanche sous le moule, avec couvercle, joints et agencement de réapprovisionnement.
Relie le métal fondu au moule; fabriqué dans des matériaux résistants à l’alliage fondu et remplacé périodiquement.
Moitiés de moule et coulisses latérales déplacées par des vérins hydrauliques; les forces de serrage sont bien inférieures à celles des machines HPDC.
Système de contrôle de pression plus circuits de refroidissement par air et/ou eau pour une solidification dirigée.
De nombreuses installations sont conçues en cellules comportant plusieurs machines, une zone de fusion centrale et le transport du métal vers les fours. Le four de rétention est réapprovisionné entre les cycles ou à intervalles réguliers, de sorte que le traitement du métal en amont est aussi important que dans tout autre procédé de coulée d’aluminium. Un aperçu des types de fours utilisés en fonderies se trouve dans notre catégorie des fours d’occasion.
Injection sous faible pression versus injection haute pression
Les deux procédés utilisent des moules en acier permanents, mais ils remplissent et alimentent la coulée de manière fondamentalement différente. Le tableau les compare qualitativement; les valeurs réelles dépendent de la pièce et de l’installation.
| Critère | Zingage par basse pression | Zingage par haute pression |
|---|---|---|
| Remplissage | Depuis le bas via un tuyau d’appoint, lent et contrôlé | Injecté par un vérin à grande vitesse par les portes |
| Pression sur le métal | Faible pression gazeuse à la surface du métal fondu | Haute pression hydraulique transmise par le vérin |
| alimentation pendant la solidification | Via tuyau d’appoint sous pression de maintien | Via pression d’intensification, limitée par la solidification précoce des portes |
| Épaisseur des parois | Parois moyennes à épaisses | Parois fines possibles |
| Noyaux | Noyaux en sable possibles pour les formes internes complexes | Principalement noyaux et coulisses métalliques |
| Traitement thermique | Utilisé couramment | Limité pour les pièces HPDC conventionnelles en raison du gaz emprisonné |
| Durée du cycle | Relativement longue | Court |
| Alliages typiques | Surtout aluminium, aussi magnésium | Aluminium, zinc, magnésium |
Une variante à connaître est la coulée par contre-poussée, dans laquelle la chambre de moule est également pressurisée et le remplissage est induit par la différence de pression. Elle est utilisée lorsque davantage de contrôle sur la solidification est nécessaire.
Où l’injection à basse pression est utilisée
L’application la plus connue est la roue de voiture en aluminium, où le remplissage symétrique depuis le centre et la possibilité de traitement thermique sont essentielles. D’autres pièces typiques incluent les culasses avec noyaux sableux, les châssis et pièces de suspension et les boîtiers qui doivent être étanches. En général, LPDC est envisagé lorsqu’une pièce combine une épaisseur de paroi moyenne, des exigences d’intégrité ou de propriétés mécaniques et des volumes de série qui justifient des moules permanents, mais pas nécessairement la production d’HPDC.
Quand LPDC n’est généralement pas le premier choix
Des coque très fines avec une grande surface et des volumes élevés sont généralement mieux servis par le moulage à haute pression. Les alliages zinc sont majoritairement traités par moulage en chambre chaude. La comparaison des types de machines HPDC est couverte dans Cold Chamber or Hot Chamber?
Ce qu’il faut vérifier sur une machine LPC d’occasion
De nombreux points connus d’autres machines de moulage s’appliquent, tels que l’hydraulique, les guides et la documentation. Le LPDC ajoute quelques domaines spécifiques. Le four doit être étanche au gaz; les fuites sur le joint du couvercle ou sur le boîtier du four affectent directement la courbe de pression. L’état de l’enduit réfractaire détermine quand un rejointoiement est dû. Le système de contrôle de la pression doit être vérifié pour le fonctionnement et la disponibilité des pièces de rechange. Et comme le four est un récipient sous pression, les exigences d’inspection applicables sur le nouveau site doivent être clarifiées avant la mise en service.
Check-list : LPDC est-il adapté à la pièce et la machine convient-elle ?
- Épaisseur des parois et taille de la pièce conviennent à un remplissage lent, du bas vers le haut
- Besoin de noyaux sableux ou traitement thermique évalué
- Sortie requise comparée aux temps de cycle réalisables
- Dimensions et hauteur du moule compatibles avec l’unité de serrage
- Capacité du four et méthode de remise en place adaptée à la séquence de tir
- Étanchéité du four, joints du couvercle et état de l’enduit inspectés
- Type de tuyau d’appoint, disponibilité et procédure de remplacement connues
- Contrôle de pression et circuits de refroidissement fonctionnels et documentés
- Exigences d’inspection pour le four sous pression clarifiées sur place
Questions fréquemment posées
La coulée par basse pression est-elle un type de moulage par haute pression ?
Non. Les deux utilisent des moules permanents, mais LPDC se remplit par le bas avec une pression de gaz sur le melt, tandis que HPDC injecte le métal avec un vérin à grande vitesse et à haute pression. Les machines, les moules et les fenêtres de procédé diffèrent.
Pourquoi les pièces LPDC sont-elles souvent traitées thermiquement ?
Le remplissage calme emprisonne peu d’air, les pièces peuvent ainsi généralement être traitées en solution et âge pour améliorer les propriétés mécaniques. Avec le HPDC conventionnel, le gaz emprisonné peut provoquer des ampoules lors de ce traitement.
À quoi sert le tuyau d’appoint et combien de temps dure-t-il ?
Il transporte le métal du four dans le moule et alimente la pièce pendant la solidification. Sa durée de vie dépend du matériau, de l’alliage, de la température et de la manipulation, il est donc traité comme une pièce d’usure.
Une machine LPDC peut-elle couler différents alliages ?
Il est principalement utilisé pour l’aluminium. Changer d’alliage nécessite une attention à la contamination du four, à la compatibilité du tuyau d’appoint et au revêtement du moule, et doit être convenu avec le responsable du procédé.
FISS propose des machines de coulée basse pression d’occasion.
Parlez-nous de votre pièce, de votre alliage et de votre objectif de production. FISS peut discuter de la pertinence de la coulée basse pression et des machines et fours disponibles susceptibles de convenir à votre application.