
Maintenance préventive des machines de moulage sous pression : fréquences, points de contrôle et registres
Une presse à injection fonctionne sous haute pression, à grande vitesse et à haute température, cycle après cycle. L’usure est inévitable, mais les arrêts imprévus ne le sont généralement pas. La maintenance préventive transforme l’usure en intervention planifiée : les sous-ensembles sont contrôlés avant qu’ils ne tombent en panne, et les anomalies sont détectées tant qu’elles sont encore mineures.
En quoi consiste la maintenance préventive d’une presse à injection ?
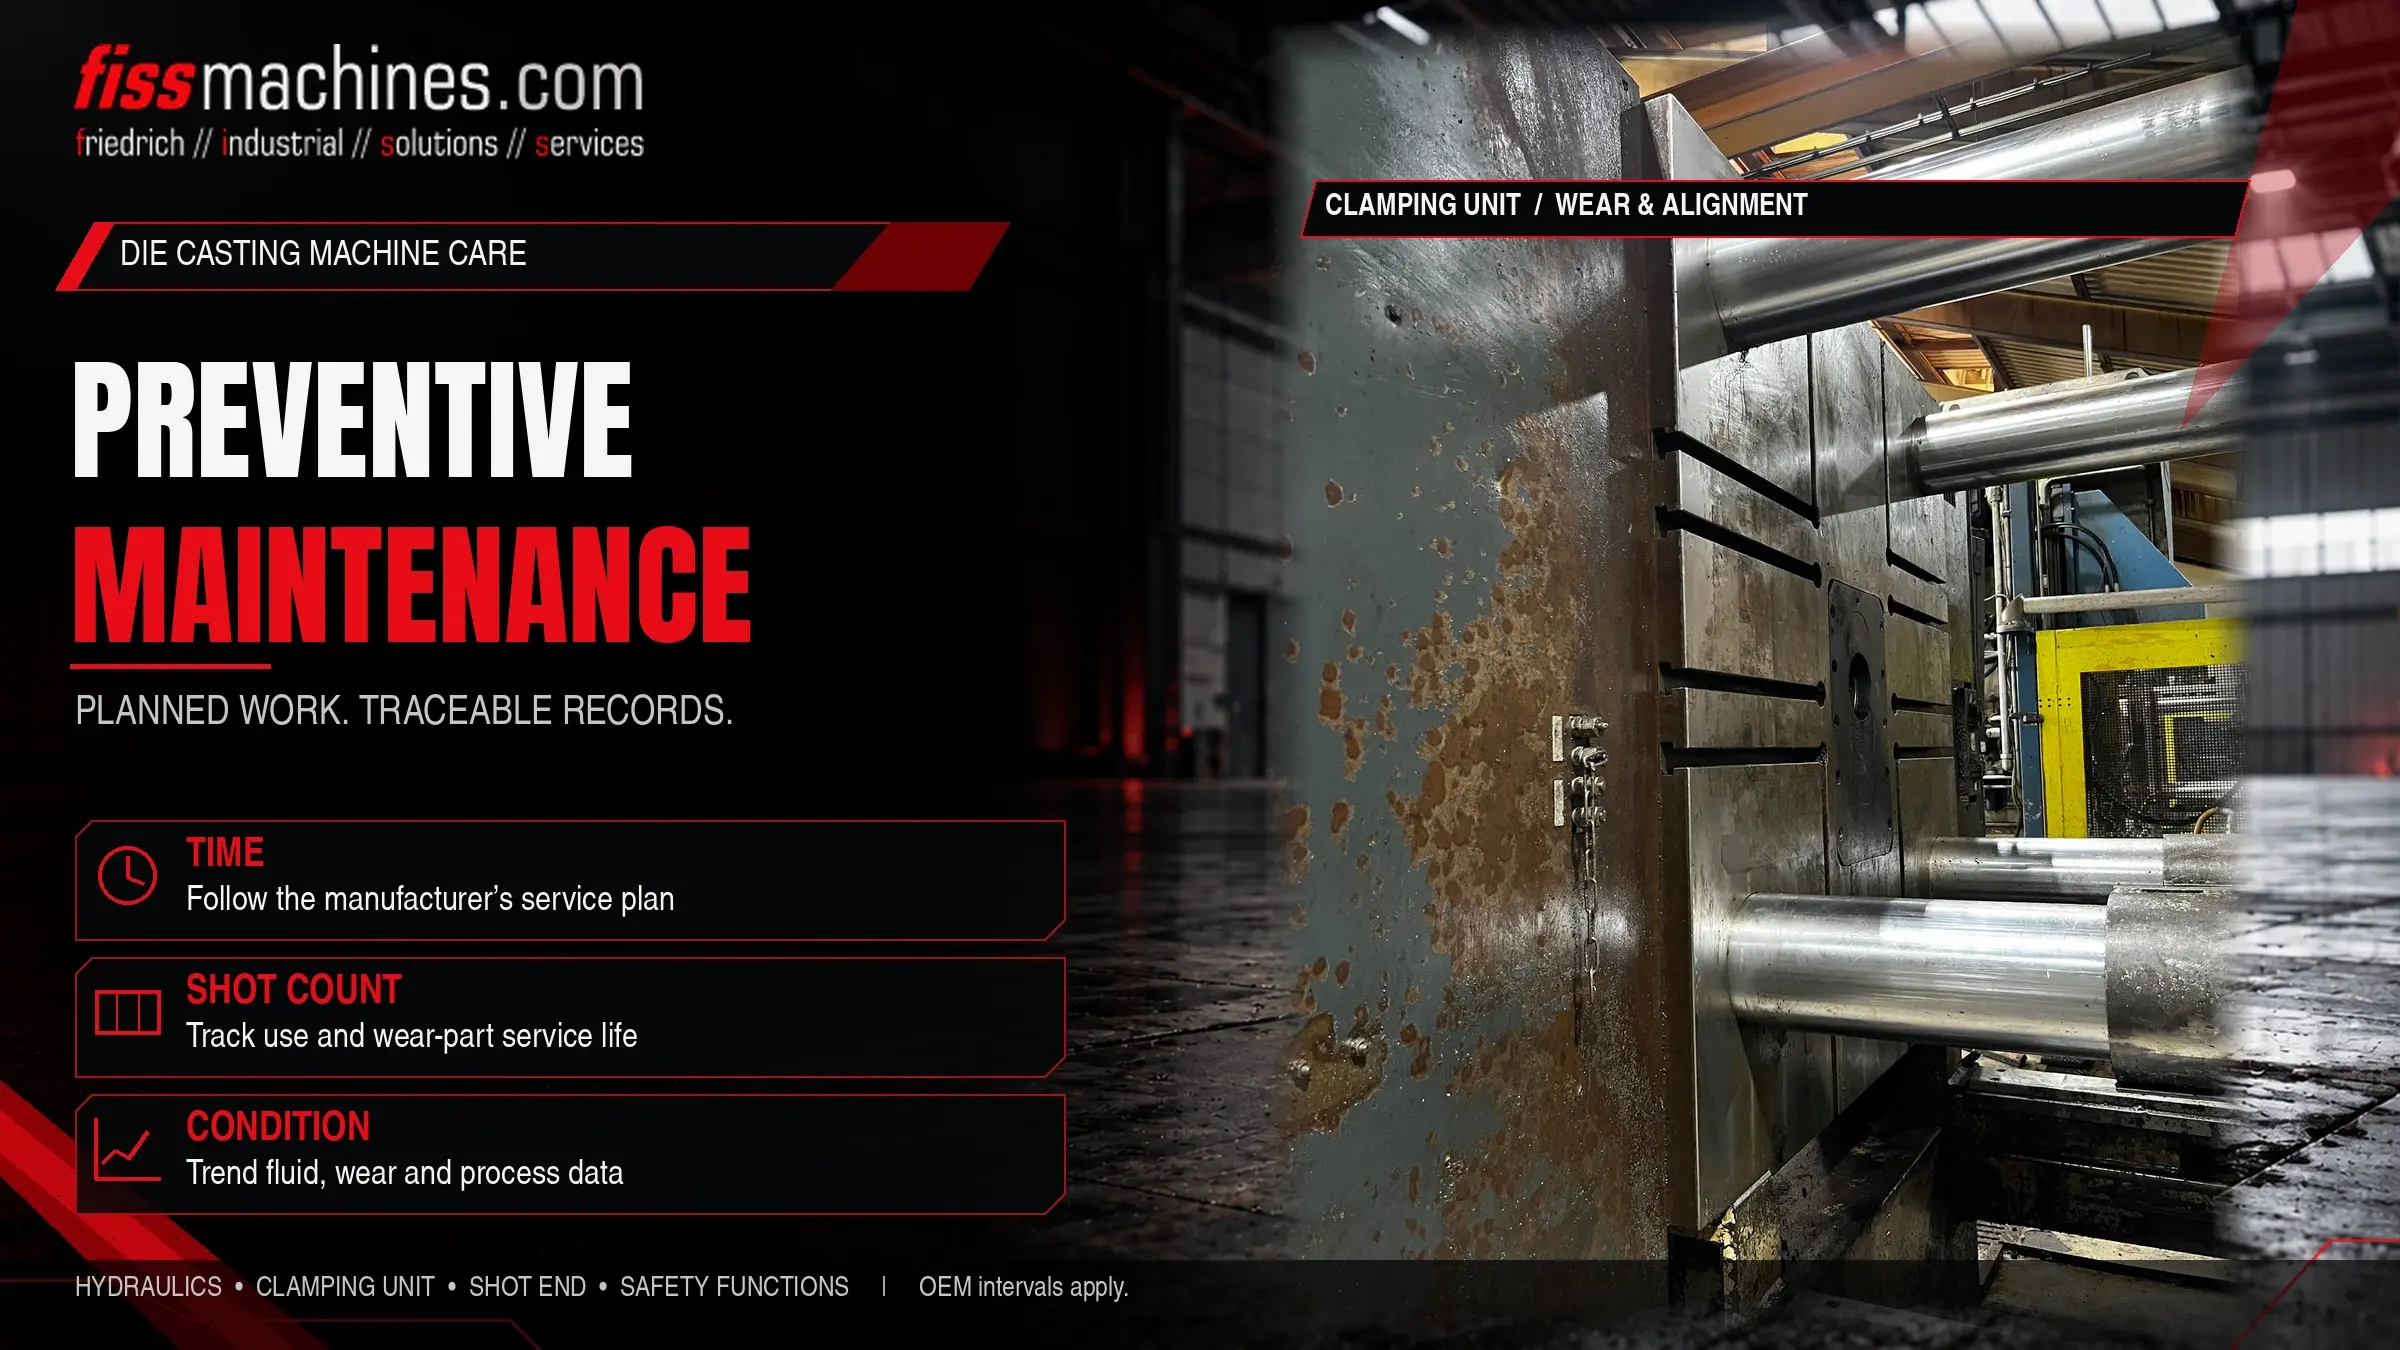
La maintenance préventive combine des inspections régulières, des opérations d’entretien telles que la lubrification et le remplacement des filtres, ainsi que le remplacement en temps opportun des pièces d’usure. Elle porte principalement sur le système hydraulique et ses accumulateurs, l’unité de serrage avec ses tirants et son levier à genouillère, la partie injection et les fonctions de sécurité.
Elle s'appuie sur le plan de maintenance du constructeur, complété par les propres registres de l'usine : les relevés du compteur de moulages, les analyses de fluides, les courbes de moulage et l'historique des pannes indiquent les points sur lesquels les intervalles doivent être ajustés.
La maintenance, c’est plus qu’une simple réparation
La norme allemande DIN 31051 divise la maintenance en quatre mesures fondamentales : l'inspection (évaluation de l'état réel), l'entretien (ralentissement de l'usure, par exemple par lubrification ou remplacement en temps utile des pièces d'usure), la réparation (restauration du fonctionnement) et l'amélioration (élimination des points faibles). La maintenance préventive se concentre sur les deux premières mesures, afin que la troisième soit moins souvent nécessaire.
Réparation après panne
Aucun effort de planification, mais des arrêts imprévus, des dommages consécutifs et des pièces de rechange à trouver dans l'urgence.
Intervalles fixes
Tâches définies en fonction du temps ou du nombre de tirs. Prévisible, mais les intervalles peuvent s’avérer trop courts ou trop longs par rapport à la charge réelle.
Basé sur les valeurs mesurées
Les analyses de fluides, les courbes de tir et les mesures déterminent le moment d'intervenir. Nécessite des données et de l'expérience.
Dans la pratique, les moulistes combinent ces trois éléments. Il convient de distinguer l'entretien courant d'une révision générale ponctuelle, décrite dans la rubrique « Révision ou modernisation ? »
Une structure pratique par intervalle
La vue d’ensemble suivante présente une structure type. Les tâches et les intervalles réels sont définis par la documentation du constructeur de la machine et doivent être adaptés à la charge de travail de l’usine et à l’expérience acquise.
| Intervalle | Domaine | Tâches types |
|---|---|---|
| À chaque poste | Machine et cellule | Contrôle visuel des fuites, du niveau et de la température des fluides, du système de lubrification centralisée, du bon fonctionnement des protecteurs et de l'arrêt d'urgence |
| Chaque semaine | Système hydraulique et extrémité d'injection | Indicateurs de filtre, eau de refroidissement, état de la pointe du piston et lubrification, propreté de la zone de la matrice |
| Tous les mois à tous les trimestres | Fluides et accumulateurs | Prélèvement et analyse du fluide, précharge des accumulateurs, répartition de la charge sur les colonnes, flexibles et raccords |
| Une fois par an | Machine complète | Inspection complète : plateaux, paliers de genouillère, écrous des tirants, système électrique, essais de sécurité conformément aux réglementations nationales |
Fluide hydraulique : état plutôt qu’intervalles de vidange fixes
Les fuites à proximité de métal en fusion présentant un risque d’incendie, les machines de moulage sous pression fonctionnent souvent avec des fluides hydrauliques ignifuges. Les fluides eau-glycol (HFC) sont très répandus ; les fluides synthétiques sans eau (HFDU) constituent une alternative. Ces deux types de fluides ont des implications en matière d’entretien : les fluides HFC nécessitent des prélèvements et des analyses réguliers, car un fluide mal entretenu peut entraîner de la corrosion et de la cavitation. Le passage d’un type de fluide à un autre nécessite un rinçage approfondi.
- Prélevez des échantillons de fluide à intervalles définis et toujours au même endroit
- Faites évaluer la contamination par des particules, par exemple sous la forme d’un indice de propreté conforme à la norme ISO 4406
- Avec les HFC : surveillez la teneur en eau et les autres paramètres spécifiés par le fournisseur du fluide
- Remplacez les filtres en fonction de l’indication de pression différentielle, et non uniquement selon un calendrier fixe
- Réparer rapidement les fuites : elles constituent un risque d’incendie, un facteur de coût et sont souvent un signe d’usure
Accumulateurs : énergie stockée pour l’injection
La phase de coup rapide nécessite un débit d’huile élevé pendant un court instant. Ce débit provient d’accumulateurs hydrauliques préchargés en azote. Si la pression de précharge chute, l’énergie disponible diminue : la vitesse de coup et la répétabilité s’en trouvent affectées, souvent de manière progressive et imperceptible.
Les fabricants d’accumulateurs, tels que HYDAC, recommandent de vérifier la précharge au cours de la première semaine suivant la mise en service, puis à nouveau au bout de trois à quatre mois si aucune perte n’est constatée, et enfin au moins une fois par an. Le contrôle s’effectue avec le circuit hydraulique dépressurisé ; seul l’azote peut être utilisé pour la recharge, jamais l’air comprimé ni l’oxygène. En tant qu’équipements sous pression, les accumulateurs peuvent également être soumis à des contrôles périodiques conformément à la législation nationale.
Unité de serrage : tirants, genouillère et plateaux
L'unité de serrage maintient la matrice fermée malgré la pression exercée par le métal. Si la force n'est pas répartie uniformément sur les tirants, la matrice peut présenter un excès de matière d'un côté, la matrice et les plateaux sont soumis à des charges inégales et certains tirants sont surchargés.
Mesurer la répartition de la charge
Les systèmes de mesure de la contrainte sur les tirants indiquent dans quelle mesure la force de serrage est répartie uniformément. Les écarts sont corrigés en ajustant les écrous des tirants ou la hauteur de la matrice, conformément aux spécifications du fabricant.
Lubrification et jeu des roulements
Les articulations à genouillère nécessitent une lubrification fiable. Un jeu croissant au niveau des axes et des bagues affecte le verrouillage et le déplacement du plateau.
Parallélisme et surfaces
Vérifiez régulièrement le parallélisme des plateaux et l'état des surfaces de serrage, en particulier après un endommagement des matrices ou des collisions.
Protections et verrouillages
Testez régulièrement le bon fonctionnement des protecteurs, des dispositifs de verrouillage et de l'arrêt d'urgence, et consignez les résultats.
FISS propose des équipements adaptés dans le cadre de ses systèmes de mesure des colonnes de serrage. Le calcul de la force de serrage est expliqué dans la section « Force de serrage en moulage sous pression ».
Fin de cycle : où l'usure se manifeste dans le processus
Sur les machines à chambre froide, le manchon d’injection et la pointe du piston sont des pièces d’usure classiques. Un jeu accru permet au métal de passer à travers le piston, et l’usure du manchon affecte le mouvement du piston. Ces deux phénomènes se traduisent sur la courbe d’injection par des variations de vitesse et de pression. Pour plus d’informations sur ces composants, consultez la section « Manchons d’injection et pistons dans le moulage sous pression à chambre froide ».
Les courbes d’injection obtenues lorsque la machine est en bon état constituent des données de référence précieuses. Si les temps de remplissage ou la montée en pression varient alors que les réglages restent inchangés, la cause se situe souvent au niveau de la fin de l’injection ou dans les accumulateurs.
Les enregistrements améliorent la maintenance
- Registre de maintenance avec date, compteur de cycles, constatations et mesures prises
- Résultats des analyses de fluides et des contrôles des accumulateurs sous forme de courbes de tendance
- Courbes de tir de référence et sauvegardes des programmes de commande
- Liste des pièces de rechange avec les pièces critiques maintenues en stock
- Historique des pannes permettant d'identifier les points faibles récurrents
Cette documentation augmente également la valeur d’une machine : lors de sa revente ultérieure, un historique d’entretien complet constitue l’une des preuves les plus convaincantes de son état.
Des interventions planifiées plutôt que des arrêts imprévus
La maintenance préventive d’une presse à injection ne nécessite pas de système complexe, mais de la rigueur : des tâches claires à chaque intervalle, une attention particulière portée au système hydraulique, aux accumulateurs, à l’unité de serrage et à l’extrémité d’injection, ainsi que des registres permettant de mettre en évidence les tendances. Si la maintenance révèle que certains sous-ensembles ont atteint la fin de leur durée de vie, une révision planifiée s’avère généralement plus économique qu’une série de réparations.
Questions sur l'entretien des machines de moulage sous pression
À quelle fréquence faut-il changer le fluide hydraulique ?
De préférence en fonction de son état. Des analyses régulières du fluide permettent de déterminer si une contamination, une teneur en eau ou le vieillissement du fluide nécessitent un changement. Les spécifications du fournisseur de fluide et du constructeur de la machine s’appliquent.
Pourquoi la vitesse d'injection diminue-t-elle avec le temps ?
Les causes courantes sont la baisse de la précharge de l'accumulateur, l'usure de l'extrémité d'injection, des fuites internes dans les vannes ou les vérins, et la contamination du fluide. La comparaison des courbes d'injection avec des valeurs de référence permet de cerner la cause.
Que révèle la mesure de la contrainte sur les tirants ?
Elle montre comment la force de serrage est répartie sur les colonnes. Une répartition inégale peut entraîner la formation de bavures, endommager le moule et surcharger certaines colonnes.
Quelle est la différence entre l’entretien et la révision ?
L'entretien est une activité continue qui permet de maintenir la machine en bon état. Une révision est une intervention ponctuelle au cours de laquelle les composants usés sont remis à neuf ou remplacés afin de rétablir les performances de la machine.
Machines de moulage sous pression révisées par FISS.
Lorsque les réparations s'accumulent, une révision ou le remplacement de la machine est souvent la meilleure option. FISS révise des machines de moulage sous pression d'occasion et fournit des machines dont l'état a été vérifié.
Références
DIN 31051:2019-06 – Principes fondamentaux de la maintenance (inspection, entretien, réparation, amélioration) ; terminologie telle que résumée dans le lexique de la DGUV IFA.
ISO 4406 – Transmission hydraulique : méthode de codification du niveau de contamination par des particules solides.
EUROGUSS 365 : R. Knecht (Quaker Houghton), « Choosing between HFC and HFDU », 2022.
HYDAC : manuels d’utilisation des accumulateurs hydrauliques et des unités de chargement/test (SK 600, FPS/FPK) – intervalles de contrôle de la précharge, dépressurisation, chargement à l’azote uniquement.
FISS Machines : catégorie d’accessoires « Systèmes de mesure des colonnes de serrage » et service « Remise à neuf des machines de moulage sous pression », fiss-machines.com, consulté le 29 octobre 2026.