
Efficacité énergétique dans le moulage sous pression : où l'énergie est utilisée et où des économies peuvent être réalisées
L'énergie est l'un des postes de coûts les plus importants dans une fonderie de moulage sous pression, et elle est répartie entre de nombreux consommateurs : fours, systèmes hydrauliques des machines, unités de régulation de température, compresseurs et systèmes d'extraction. Pour réaliser des économies efficaces, il faut savoir où l'énergie est réellement consommée – et prendre conscience que chaque pièce mise au rebut a consommé la totalité de l'énergie nécessaire à sa fabrication.
Où les fonderies de moulage sous pression peuvent-elles réaliser les plus grandes économies d’énergie ?
Le principal levier est généralement le métal: la fusion et le maintien en température requièrent la majeure partie de l’énergie ; chaque kilogramme de canaux de coulée, de débordements et de rebuts refondus compte donc. D’autres leviers sont les systèmes hydrauliques des machines équipés d’entraînements à la demande, la gestion thermique des moules et des fours, l’air comprimé et une gestion cohérente des modes veille.
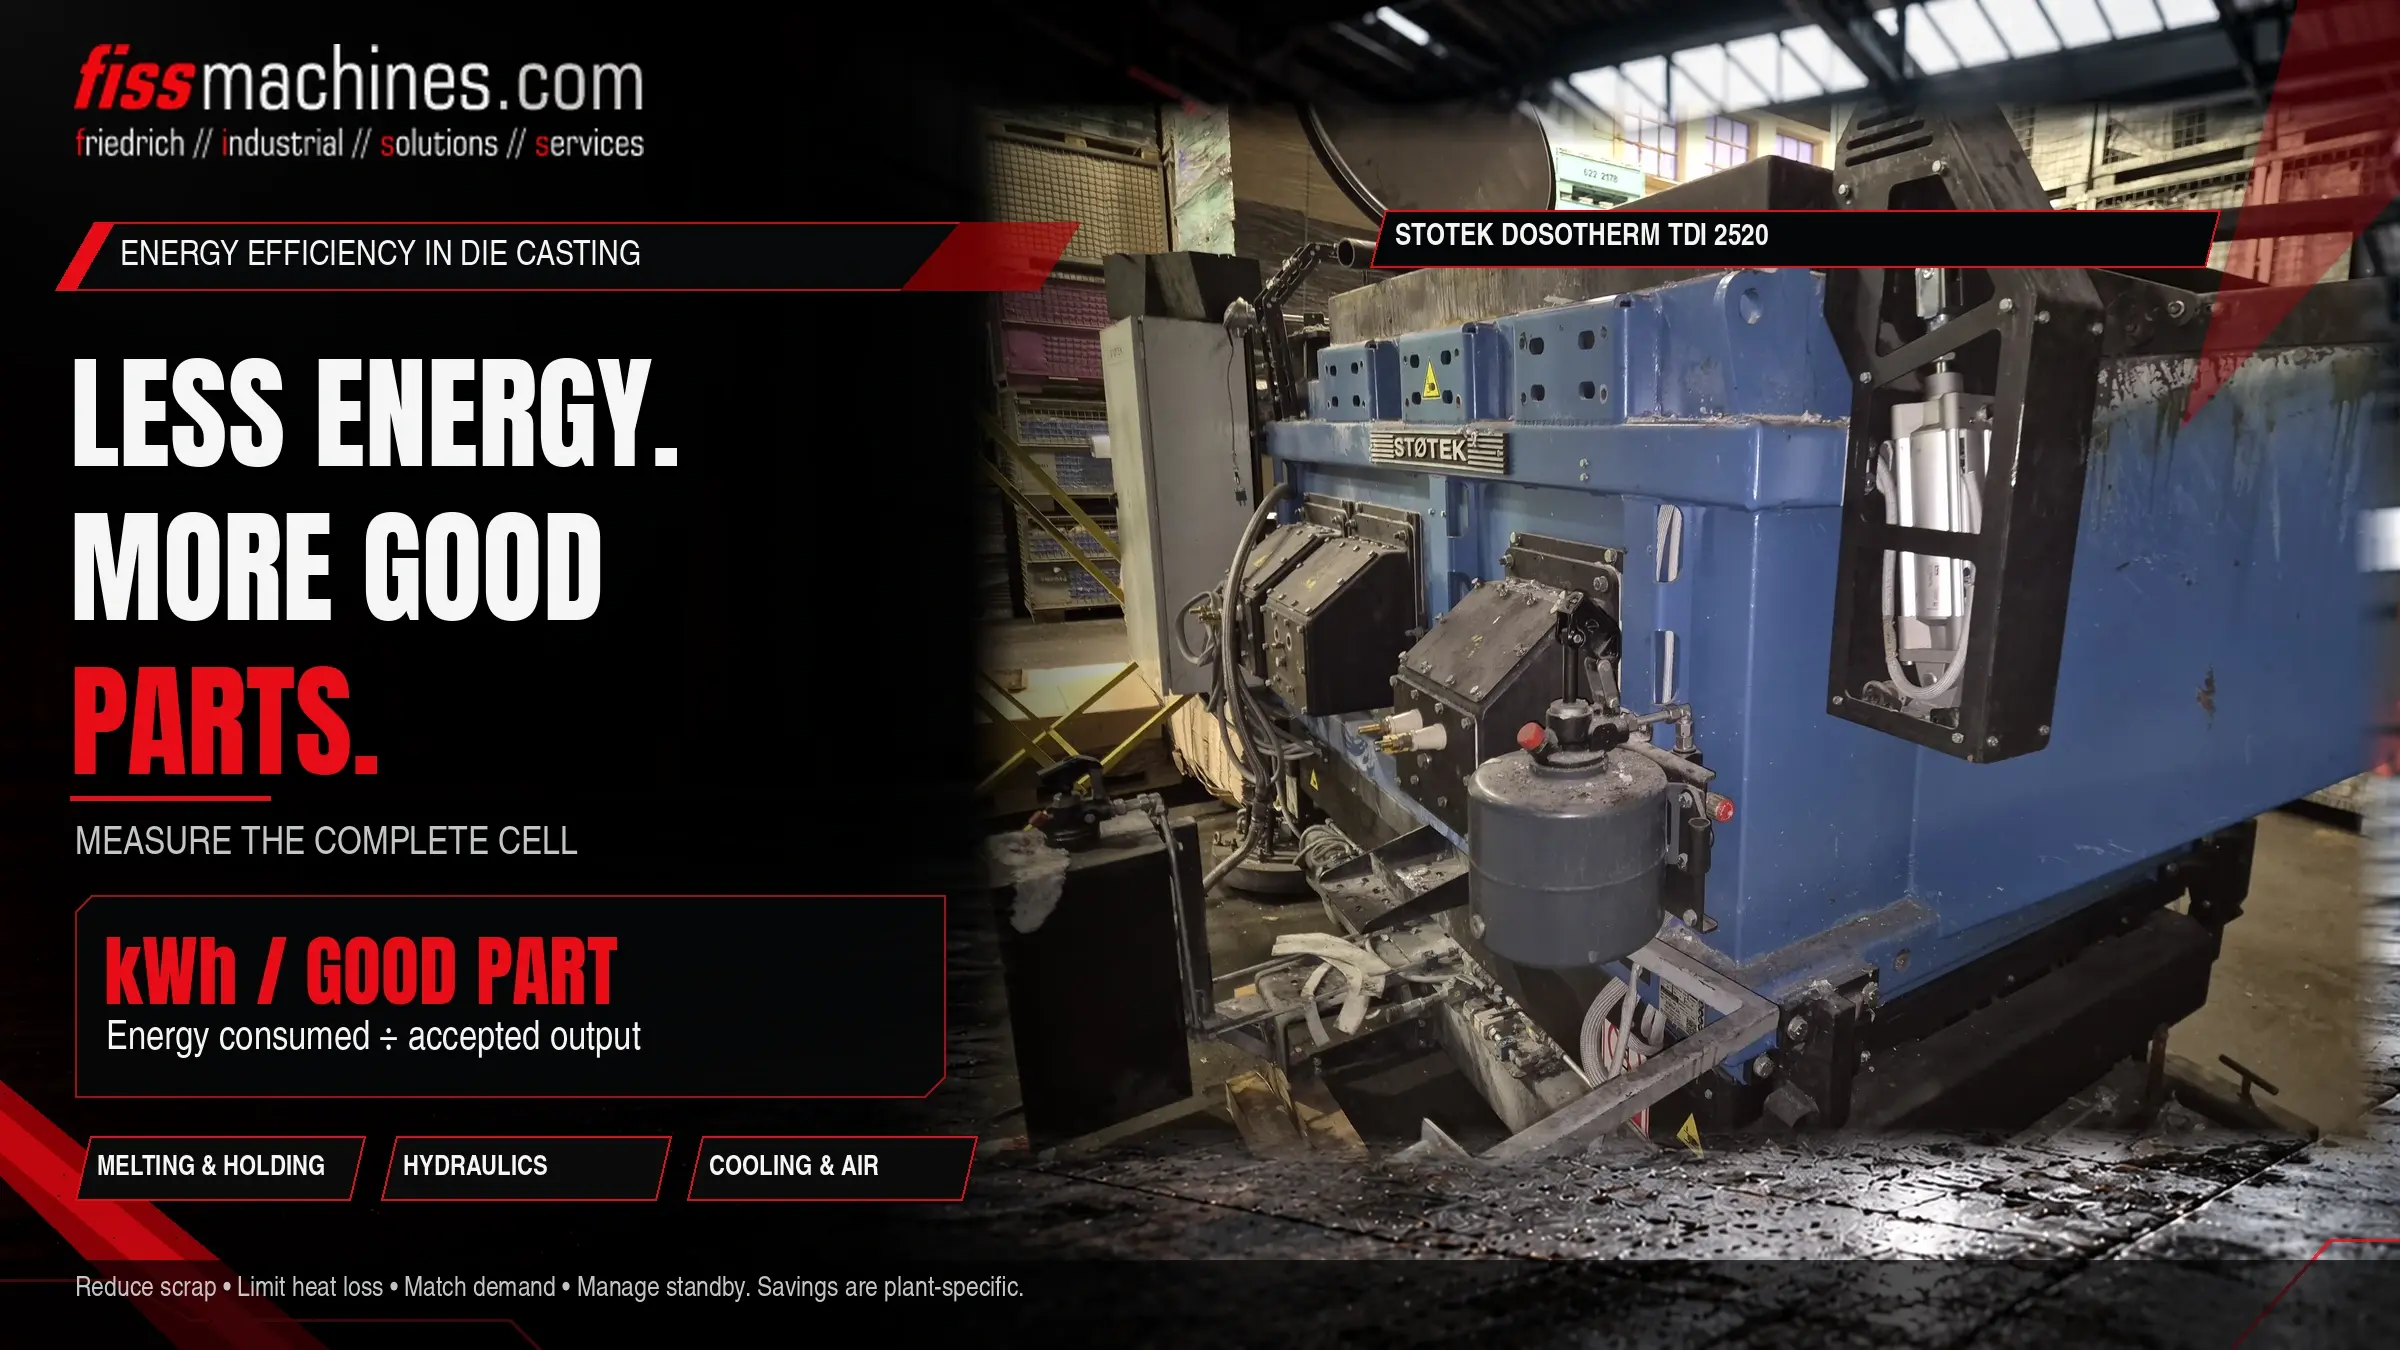
La mesure est primordiale : un indicateur clé tel que la consommation d’énergie par pièce conforme permet de déterminer quelles mesures ont réellement un impact.
Où va l'énergie dans une cellule de moulage sous pression ?
Une brochure du ministère américain de l’Énergie consacrée à l’industrie de la fonderie attribue 55 % de la consommation d’énergie à la fusion. Ce chiffre, bien qu’ancien et portant sur l’ensemble du secteur de la fonderie, confirme ce que les spécialistes de la moulage sous pression constatent dans leurs propres usines : les procédés thermiques occupent une place prépondérante.
Fusion et maintien en température
Fours de fusion, fours de maintien et de dosage, transport des poches de coulée. L'énergie est nécessaire en permanence, y compris pendant les pauses.
Hydraulique des machines
Pompes pour le serrage, la fin de tir, les éjecteurs et les noyaux. Avec les pompes à vitesse constante, une grande partie fonctionne sans effectuer de travail utile.
Régulation de la température et de l'air
Unités de régulation de la température des moules, refroidissement, air comprimé pour la pulvérisation et le soufflage, extraction et transport.
Mesurer d'abord, décider ensuite
Sans données, les mesures d’économie d’énergie ne sont que des approximations. Dans de nombreuses usines, la consommation d’énergie n’est enregistrée qu’au niveau du compteur principal. Des sous-compteurs installés au niveau des fours, des machines et des compresseurs permettent de visualiser la répartition de la consommation.
- L'énergie par pièce conforme ou par kilogramme de pièces moulées conformes comme indicateur clé
- Charge de base pendant les pauses, les week-ends et les changements de moules
- Comparaison entre des machines ou des équipes identiques
- Enregistrement des rebuts et des retours en kilogrammes, et non plus uniquement en nombre de pièces
Les systèmes de gestion de l'énergie conformes à la norme ISO 50001 fournissent un cadre systématique à cet effet.
Moins de métal en circulation, moins de pertes thermiques
Chaque kilogramme de métal qui ne se retrouve pas dans une pièce conforme doit être refondu. Le rendement – rapport entre le poids de la pièce moulée conforme et la quantité de métal coulé – est donc un indicateur clé en matière d’énergie. L’optimisation des canaux de coulée et des débordements, la stabilité des processus et de faibles taux de rebut permettent de réduire la quantité de retours.
- Veillez à ce que les couvercles et les portes des fours restent fermés et que les joints soient intacts
- Vérifiez régulièrement l’isolation et le revêtement réfractaire : les points chauds sur l’enveloppe indiquent des pertes
- Ne réglez pas les températures de maintien à des niveaux supérieurs à ceux requis par le processus
- Évitez les temps de maintien prolongés et les transports inutiles de poches de coulée
- Adaptez la taille du four et sa capacité de fusion à la demande réelle
Le type de four adapté à chaque tâche est décrit dans la rubrique « Four de dosage, four de fusion ou four de maintien ? ». Des fours d'occasion sont disponibles dans la rubrique « Fours ».
Système hydraulique : débit d'alimentation uniquement en cas de besoin
Sur les anciennes machines de moulage sous pression, des moteurs à vitesse constante entraînent souvent les pompes en permanence, même lorsque la machine est en attente de pulvérisation, de retrait de la pièce ou de la prochaine injection. Les entraînements à vitesse variable adaptent le débit à la demande réelle.
Bühler, par exemple, propose une mise à niveau « ServoDrive » pour ses séries Carat et Ecoline – un moteur à fréquence variable associé à une pompe à cylindrée fixe à plusieurs étages – et affirme qu’elle permet d’économiser plus de 40 % de la consommation d’énergie électrique de la machine. Ces chiffres sont fournis par le fabricant ; les économies réelles dépendent de la machine, du cycle et de la part des temps d’attente.
Régulation de la température du moule, pulvérisation et refroidissement
Le moule doit être maintenu dans une plage de température : chauffé au démarrage, refroidi pendant la production. Les unités de régulation de température, les conduites isolées et un système de refroidissement du moule bien conçu permettent de maintenir cet équilibre en consommant moins d’énergie. La pulvérisation contribue également au refroidissement du moule : une quantité excessive de produit pulvérisé entraîne un gaspillage d’agent de démoulage, d’air comprimé et souvent d’énergie de chauffage supplémentaire.
Vous trouverez des informations complémentaires sur ces sujets dans les articles « Contrôle de la température dans le moulage sous pression » et « Pulvérisation sur le moule dans le moulage sous pression ».
Air comprimé : coûteux et souvent source de fuites
L'air comprimé est l'une des formes d'énergie les plus coûteuses dans une usine. Selon la fiche d'information du Compressed Air Challenge consacrée aux fuites, celles-ci peuvent entraîner un gaspillage de 20 à 30 % du débit des compresseurs ; une usine mal entretenue présentera probablement un taux de fuite d'environ 20 % de sa capacité de production totale, alors que dans un système bien entretenu, ce taux devrait être inférieur à 10 %.
- Détection régulière des fuites, par exemple à l’aide d’appareils à ultrasons, et réparation rapide
- Vérifiez si les cycles de purge peuvent être raccourcis ou remplacés
- Ne réglez pas la pression du réseau à un niveau supérieur à celui requis par le consommateur le plus exigeant
- Coupez l’alimentation des cellules qui ne sont pas en production
Machines d'occasion et modernisation
L'efficacité énergétique ne se résume pas à l'utilisation de machines dernier cri. La fabrication d'une nouvelle machine consomme également de l'énergie et des matières premières ; continuer à utiliser une machine en bon état permet d'éviter cela. Grâce à une révision, les machines plus anciennes peuvent être modernisées, par exemple avec des entraînements adaptatifs, lorsque le constructeur propose cette option.
Pour en savoir plus sur le rôle des machines d'occasion dans la production durable, consultez la page « Alternative durable ».
Des processus stables constituent la meilleure mesure d'économie d'énergie
Dans le moulage sous pression, l’efficacité énergétique commence par le métal : un faible taux de rebuts, un bon rendement et des fours bien isolés ont l’impact le plus important. À cela s’ajoutent un système hydraulique adapté à la demande, une gestion cohérente de la veille, une bonne gestion thermique et un réseau d’air comprimé bien étanche. Ceux qui mesurent la consommation d’énergie par pièce conforme peuvent hiérarchiser les mesures et vérifier leur efficacité.
Questions sur l’efficacité énergétique dans le moulage sous pression
Quelles sont les principales sources de consommation d’énergie dans une fonderie de moulage sous pression ?
En règle générale, la fusion et le maintien à température du métal. Une publication du ministère américain de l’Énergie consacrée à l’industrie de la fonderie attribue 55 % de la consommation d’énergie à la fusion. La répartition exacte dépend de l’usine.
La modernisation avec des servomoteurs est-elle rentable ?
Cela dépend de la machine et de son profil de fonctionnement. Plus la part des temps d’attente et de maintien au chaud est importante dans le cycle, plus le potentiel d’économies est élevé. Mesurer la consommation avant et après la modernisation fournit une base fiable pour prendre cette décision.
Comment mesurer la consommation d'énergie par pièce ?
À l’aide de sous-compteurs installés sur les fours, les machines et les compresseurs, combinés aux données de production. La consommation d’énergie sur une période donnée est divisée par le nombre ou le poids des pièces conformes produites.
Les machines de moulage sous pression d’occasion sont-elles moins efficaces sur le plan énergétique ?
Pas nécessairement. La technologie d’entraînement, l’état de la machine et la stabilité du processus importent davantage que son âge. Une machine d’occasion bien entretenue peut être efficace, surtout si elle est modernisée lors d’une révision.
Machines et fours dont l'état a été vérifié.
FISS fournit des machines de moulage sous pression, des fours et des équipements périphériques d'occasion, et vous conseille dans le choix d'une cellule adaptée à votre production – y compris la révision et la mise en service.
Sources
Département américain de l’Énergie, Bureau des technologies industrielles : « Metal Casting – Industry of the Future » (brochure, vers 2000) – consommation d’énergie dans la fonderie : fusion 55 %, fabrication des moules 12 %, traitement thermique 6 %.
Groupe Bühler : mise à niveau ServoDrive – moteur à fréquence contrôlée avec pompe à cylindrée fixe à plusieurs étages, déclaration du fabricant : « plus de 40 % » d’économies d’énergie électrique, séries Carat et Ecoline, buhlergroup.com.
Compressed Air Challenge : Fiche d’information n° 7 – Fuites dans les réseaux d’air comprimé (mise à jour en 2026), tirée du « Sourcebook for Industry » du DOE.
ISO 50001 – Systèmes de management de l’énergie : exigences et lignes directrices pour l’utilisation.
FISS Machines : Une alternative durable, fiss-machines.com, consulté le 29 octobre 2026.