
Col de cygne, buse et piston : le système d'injection d'une presse à moulage sous pression à chambre chaude
Chaque injection sur une presse de moulage sous pression à chambre chaude dépend de trois composants situés directement dans ou à proximité du métal en fusion : le col de cygne, le piston et la buse. Ensemble, ils forment le système d'injection qui remplace la coulée à la louche dans le moulage sous pression du zinc et du magnésium. Leur état détermine la stabilité de la vitesse d'injection, du poids de la pièce et du temps de cycle – et ce sont parmi les premiers éléments à vérifier sur une machine d'occasion.
À quoi servent le col de cygne, le piston et la buse ?
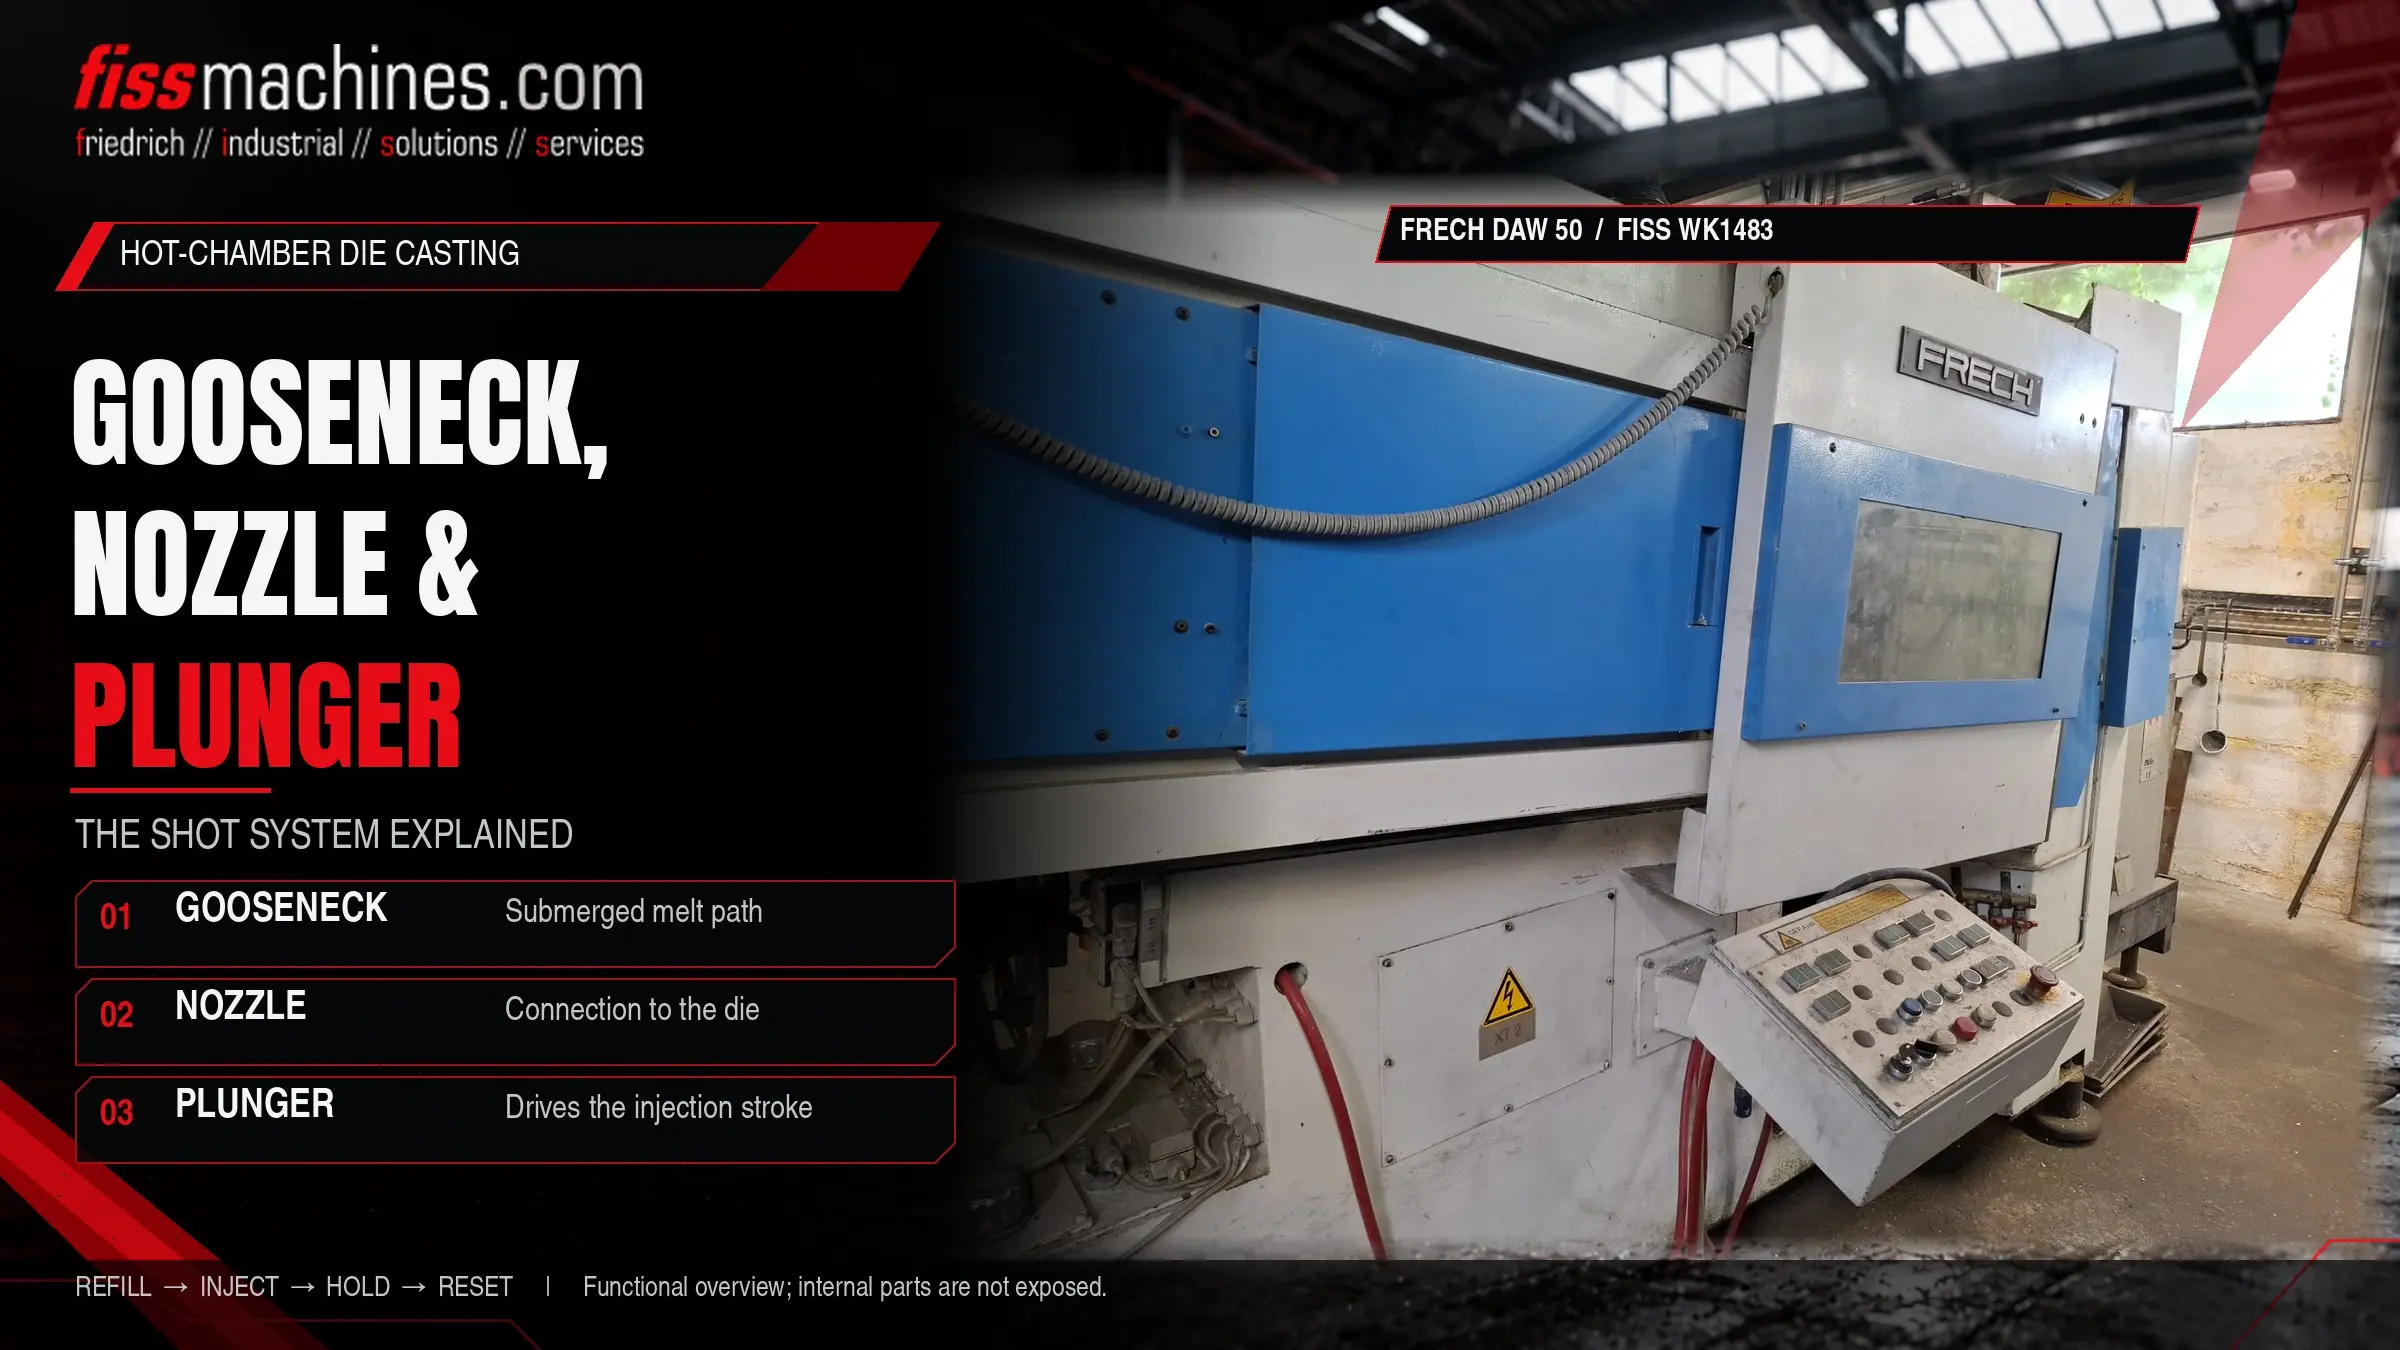
Le col de cygne est un corps en métal moulé immergé dans le métal en fusion. Il contient le cylindre d’injection et un canal courbé menant au moule. Le piston se déplace à l’intérieur du cylindre : lorsqu’il se rétracte, le métal en fusion s’écoule par un orifice de remplissage ; lorsqu’il descend, il pousse le métal à travers le canal. La buse relie le col de cygne à la douille de coulée de la matrice et doit être maintenue à température afin que le métal ne se solidifie pas à l'intérieur.
L'érosion par le métal en fusion, l'usure par glissement entre le piston et le cylindre et la contrainte thermique au niveau de la buse constituent les principaux mécanismes d'usure. Cela se traduit généralement par un ralentissement du remplissage, des variations de poids des pièces et des fuites de métal au niveau de la buse.
Fonctionnement du système d'injection à chambre chaude
Dans une machine à chambre chaude, le système d’injection fait partie intégrante du four. Le col de cygne plonge dans le bain de métal du creuset de maintien, ce qui garantit que le cylindre d’injection est toujours rempli de métal liquide à la bonne température. Un transfert séparé du métal vers la machine, comme c’est le cas dans le moulage sous pression à chambre froide, n’est pas nécessaire.
Remplissage
Lorsque le piston est rétracté, l'orifice de remplissage situé dans la paroi du cylindre est ouvert et le métal en fusion s'écoule du bain vers le cylindre d'injection.
Injection
Le piston descend, ferme l'orifice de remplissage et pousse le métal à travers le canal en col de cygne et la buse vers la matrice fermée. L'injection s'effectue généralement en plusieurs phases de vitesse.
Intensification et solidification
Le piston maintient la pression pendant que la pièce moulée se solidifie dans le moule.
Retour
Le piston revient à sa position initiale. Le métal qui ne s'est pas solidifié reflue par la buse et le col de cygne, et le cylindre se remplit à nouveau pour la coulée suivante.
Comme le remplissage s'effectue automatiquement à chaque retour du piston, les machines à chambre chaude permettent d'obtenir des temps de cycle courts. Une comparaison sommaire des deux types de machines est présentée dans l'article « Chambre froide ou chambre chaude ? ».
Les trois parties du système d’injection
Récipient de fusion et canal
Fabriqué à partir d'un matériau à base de fer. Il abrite le cylindre de coulée et le canal de remontée vers la buse. Certains modèles utilisent un manchon ou une chemise remplaçable dans l'alésage du cylindre, ce qui permet de remettre à neuf le corps plutôt que de le remplacer.
Piston de projection avec segments
Actionné par le vérin hydraulique situé au-dessus du bain. Les segments de piston assurent l'étanchéité contre la paroi du cylindre. À mesure que les segments et l'alésage s'usent, une plus grande quantité de métal contourne le piston et une partie moindre de la course atteint la matrice.
Raccordement chauffé à la matrice
Elle vient en appui contre la douille de coulée de la moitié fixe de la matrice. Selon la conception, elle est chauffée par des brûleurs à gaz ou des résistances électriques, car le métal qu’elle contient ne doit pas se solidifier entre deux injections.
Les pièces sont adaptées les unes aux autres et à la machine : le diamètre du piston, l'alésage du cylindre, la géométrie du col de cygne et la longueur de la buse déterminent le volume d'injection disponible et la pression exercée sur le métal. La modification de l'un de ces paramètres modifie le processus.
Où le système d’injection s’use – et comment cela se manifeste
Le système d’injection fonctionne en permanence à la température de la masse fondue. Trois mécanismes prédominent : l’érosion et l’attaque chimique de l’alésage et du canal par la masse fondue, l’usure par glissement entre les bagues du piston et le cylindre, et la charge thermique au niveau de la buse, qui est chauffée de l’extérieur et refroidie au contact de la matrice.
| Symptôme | Cause possible | Éléments à vérifier |
|---|---|---|
| Le temps de remplissage augmente, la vitesse d'injection diminue | Bagues de piston ou alésage du cylindre usés, passage du métal à travers le piston | Courbe d'injection, état des bagues, diamètre de l'alésage |
| Le poids des pièces varie | Fuite au niveau du piston, variation du niveau du bain | État des bagues, contrôle du niveau du bain, alimentation en lingots |
| Fuites de métal à l'extrémité de la buse | Siège endommagé au niveau de la buse ou de la douille de coulée, contact insuffisant avec la buse | Pointe de la buse, douille de coulée, alignement de la buse |
| Le métal se solidifie dans la buse | Chauffage de la buse trop faible ou défaillant | Brûleur ou élément chauffant, capteur de température, réglages |
| Augmentation des défauts de soudure à froid ou de la porosité | Température de la masse fondue ou de la buse trop basse, injection instable | Températures, profil d'injection, température de la matrice |
Zinc, magnésium – et pourquoi l’aluminium est différent
Le zinc est le matériau classique des chambres chaudes. Les alliages courants utilisés pour le moulage sous pression du zinc fondent à basse température – la fiche technique du Zamak 3 de Nyrstar indique une plage de fusion comprise entre 381 et 387 °C –, ce qui permet de maintenir la charge thermique sur le système d'injection à un niveau modéré.
Le magnésium peut également être moulé dans des machines à chambre chaude, mais à des températures nettement plus élevées et avec des exigences spécifiques en matière de protection de la masse fondue et de sécurité. Les machines pour le magnésium sont donc conçues à cet effet ; le catalogue FISS, par exemple, comprend des machines à chambre chaude Frech DAM dédiées au magnésium, parallèlement aux machines Frech DAW destinées au zinc.
À sa température de coulée, l’aluminium attaque fortement les matériaux à base de fer. Les alliages d’aluminium standard sont donc coulés sur des machines à chambre froide ; les procédés à chambre chaude pour l’aluminium n’existent que sous forme de solutions spécialisées pour les petites pièces. Pour en savoir plus sur les alliages, consultez la rubrique « Aluminium, zinc ou magnésium ? »
Assurer la stabilité du système de grenaille
Les intervalles de remplacement des anneaux, d’inspection des cols de cygne et de remplacement des buses dépendent de l’alliage, de la cadence de cycle et de la conception de la machine ; il convient donc de se référer à la documentation du fabricant. Dans la pratique quotidienne, les points suivants se sont avérés utiles :
- Surveiller en permanence la température de la buse et le fonctionnement du chauffage, et pas seulement après un dysfonctionnement
- Inspecter la pointe de la buse et le siège de la douille de coulée à chaque changement de matrice
- Enregistrer les changements de bague de piston ainsi que les relevés du compteur de coulées
- Maintenir le niveau du bain constant – l’alimentation automatique en lingots facilite cette tâche
- Éliminez régulièrement les scories : une masse fondue contaminée réduit la durée de vie du cylindre, du manchon et du piston
- Conservez un jeu de pièces de rechange assorties (col de cygne, piston, buse) pour réduire les temps d’arrêt
- Préchauffez les pièces de rechange conformément aux instructions du fabricant avant de les installer dans le bain
Les équipements périphériques tels que les alimentateurs de lingots, les unités d’extraction et les systèmes de pulvérisation sont répertoriés dans la section « Automatisation » dédiée au moulage sous pression à chambre chaude.
Ce qu'il faut vérifier sur une machine à chambre chaude d'occasion
Sur une machine à chambre chaude d'occasion, le système d'injection en dit long sur l'historique de la machine et sur les coûts à venir. Clarifiez les points suivants avant l'achat :
- Le col de cygne est-il fourni, et dans quel état se trouvent l'alésage, le canal et le siège ?
- Le diamètre du piston et le volume d'injection disponible pour vos pièces
- Quel alliage la machine a-t-elle utilisé ? Les machines pour le zinc et celles pour le magnésium ne sont pas interchangeables sans conversion.
- Type et état du système de chauffage de la buse
- Four ou creuset de maintien : type, chauffage, état du revêtement
- Existe-t-il des kits de rechange, des plans ou des références pour le système de projection ?
Les machines actuelles sont répertoriées dans la rubrique « Machines de moulage sous pression à chambre chaude d'occasion ». Un guide d'inspection général est fourni dans le document « Achat d'une machine de moulage sous pression d'occasion : la liste de contrôle technique ».
Petites pièces, grand impact
Le col de cygne, le piston et la buse sont des composants compacts, mais ils déterminent la fiabilité avec laquelle une machine à chambre chaude remplit le moule. L'usure se développe progressivement et se manifeste par des temps de remplissage plus longs, des poids de pièces variables et des fuites. Surveiller ces signaux, maintenir des températures stables et disposer d'un jeu de pièces de rechange permet de réduire les temps d'arrêt imprévus.
Lors de l'achat d'une machine d'occasion, le système d'injection est un bon indicateur de la manière dont la machine a été exploitée – et un poste de coût qui doit être pris en compte dans tous les calculs.
Questions sur le système d’injection à chambre chaude
Qu'est-ce qu'un col de cygne dans le moulage sous pression ?
Le col de cygne est le corps moulé du système d'injection à chambre chaude. Il est immergé dans le métal en fusion, contient le cylindre d'injection et achemine le métal vers la buse via un canal courbé.
Pourquoi la buse doit-elle être chauffée ?
Entre deux injections, du métal reste dans la buse. Sans chauffage, il se solidifierait et bloquerait l'injection suivante. À l'inverse, une chaleur excessive augmente l'usure et peut provoquer des fuites ; la température doit donc être contrôlée.
À quelle fréquence faut-il remplacer les bagues de piston ?
Il n’existe pas de fréquence universelle. Cela dépend de l’alliage, de la cadence de cycle, de la propreté de la coulée et de la conception de la machine. Les spécifications du fabricant, les relevés du compteur de coulées et l’évolution du temps de remplissage constituent les indications les plus fiables.
Une machine à chambre chaude pour le zinc peut-elle couler du magnésium ?
Pas sans quelques adaptations. Le magnésium nécessite des températures plus élevées, un système d’injection adapté ainsi qu’un concept spécifique de sécurité et de protection de la masse fondue. Les machines sont généralement conçues pour l’un ou l’autre de ces deux matériaux.
Machines à chambre chaude et pièces détachées de FISS.
FISS fournit des machines d'injection à chambre chaude d'occasion pour le zinc et le magnésium, y compris les équipements périphériques. Si aucune machine adaptée n'est disponible en stock, FISS effectue une recherche ciblée en fonction de vos besoins.
Sources
Dynacast : Moulage sous pression à chambre chaude – description du procédé et gamme de matériaux, dynacast.com.
Nyrstar : Fiche technique ZAMAK (Overpelt), plage de fusion du ZAMAK 3 : 381–387 °C.
Brondolin S.p.A. : cols de cygne à chambre chaude avec revêtements remplaçables (informations fournies par l’exposant lors du salon EUROGUSS).
Brevet américain 6 945 308 B1, Moulage sous pression à chambre chaude: ensemble de col de cygne en métal ferreux, manchon remplaçable, influence des scories sur la durée de vie des composants.
Brevet américain n° 4 593 741, Appareil de moulage sous pression: buse et passage de col de cygne chauffés électriquement pour maintenir le métal à l'état fondu.
FISS Machines : inventaire des machines de moulage sous pression à chambre chaude d’occasion (Frech DAW, Frech DAM), fiss-machines.com, consulté le 29 octobre 2026.