
Poids de la grenaille et volume de coulée : choisir la bonne unité d'injection
La force de serrage est généralement le premier chiffre que l'on compare, mais une machine de moulage sous pression doit également fournir la bonne quantité de métal à la bonne pression à chaque injection. Le poids de la coulée, le diamètre du piston, le volume du manchon de coulée et la pression spécifique de coulée sont étroitement liés. Comprendre ces relations permet de déterminer si une unité d’injection est réellement adaptée à un moule et à une pièce.
Comment vérifier si l'unité d'injection est suffisamment puissante ?
Additionnez la masse totale de la coulée : toutes les pièces moulées plus les canaux de coulée, les entrées, les débordements et le biscuit. Convertissez cette masse en volume de métal à l'aide de la densité de l' alliage liquide. Comparez ensuite ce résultat au volume utile du manchon de coulée pour le diamètre de piston prévu et vérifiez le taux de remplissage obtenu ainsi que la pression de coulée spécifique que l'embout de coulée peut générer avec ce diamètre.
Un piston trop grand réduit la pression de coulée atteignable ; un piston trop petit risque de ne pas contenir suffisamment de métal. Le bon choix consiste à trouver un équilibre entre les deux, confirmé par les données de la machine et la conception du moule.
Qu'est-ce qui détermine le poids de la coulée ?
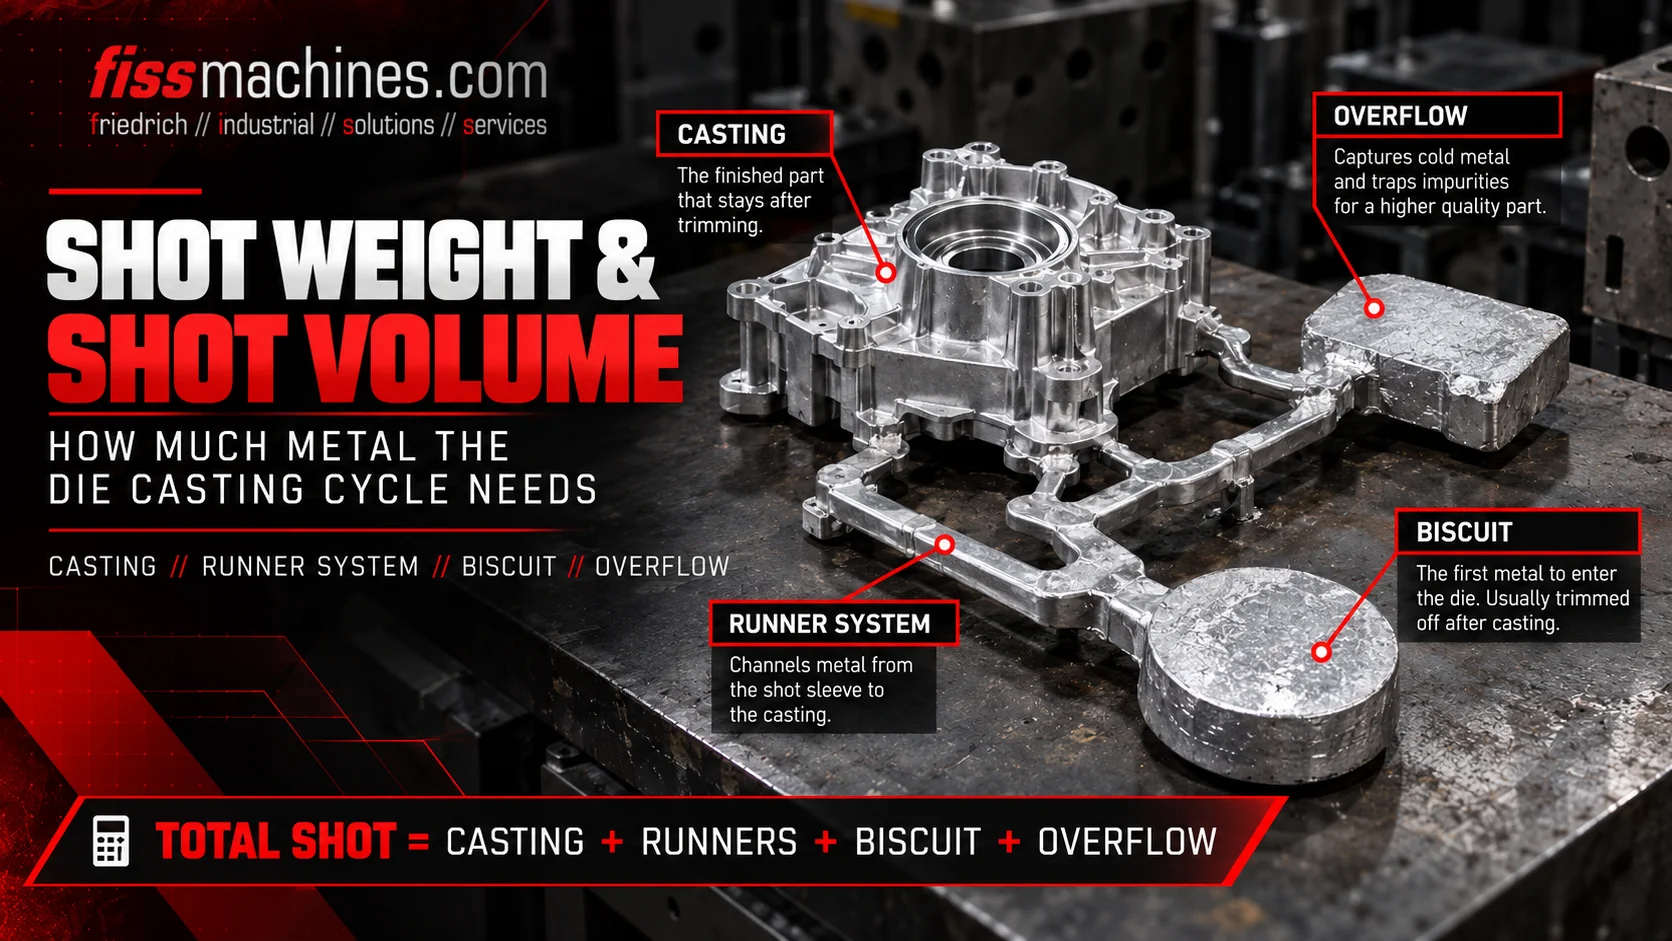
Le poids de la coulée correspond à la masse totale de métal injectée au cours d’un cycle, et non uniquement au poids de la pièce moulée finie. Dans la pratique, le système d’alimentation et les excédents peuvent représenter une part importante de la coulée, en particulier pour les pièces à parois minces ou les moules à plusieurs cavités.
| Composante | Fonction | Remarque |
|---|---|---|
| Pièces moulées | Les pièces proprement dites, au nombre d'une ou plusieurs par cycle. | Utilisez le poids brut avant usinage. |
| Canaux et points d'injection | Guident le métal depuis le manchon vers la cavité. | Définis par la conception du moule. |
| Débordements et évents | Ils recueillent le métal froid et oxydé et contribuent à la ventilation de la cavité. | Souvent sous-estimés lors des premiers calculs. |
| Biscuit | Métal restant devant le piston qui transmet la pression. | Son épaisseur varie en fonction de la précision du dosage. |
Les machines à chambre chaude ne comportent pas de « biscuit » ; la matière injectée passe par le col de cygne et la buse, et c'est la tige d'injection qui est prise en compte dans le calcul.
Conversion du poids de la coulée en volume de métal
Le manchon de coulée contient un volume, et non une masse. Le poids de la charge doit donc être divisé par la densité de l'alliage à l'état liquide, qui est inférieure à celle de la pièce moulée solide. Pour les alliages d’aluminium, la densité du liquide à une température proche de celle de la coulée est d’environ 2,3 à 2,4 g/cm³ ; la valeur exacte doit être consultée dans les données relatives à l’alliage.
Vmétal =mcharge /ρliquide
Vmetal en cm³,mshot en g, ρliquid en g/cm³. Hypothèse : on considère la charge complète, y compris le biscuit, et le métal est entièrement liquide lors de la coulée.
Les fiches techniques des machines indiquent souvent un poids maximal de coulée pour chaque diamètre de piston . Vérifiez sur quel alliage et quelles conditions de référence ces valeurs sont basées avant de les comparer à vos propres calculs.
Taux de remplissage : à quel point le manchon de coulée est-il rempli ?
Le taux de remplissage indique la part du volume utile du manchon de coulée qui est occupée par le métal après la coulée. Il influence fortement la quantité d’air présente dans le manchon et le comportement de l’onde métallique pendant la première phase lente de la coulée.
Taux de remplissage =Vmétal / (Aplunger ×Leff)
Aplunger = π × d² / 4 en cm² (d = diamètre du piston en cm) ; Leff = longueur utile du manchon en cm entre la face du piston à sa position de départ et l'extrémité du manchon côté matrice.
Un faible taux de remplissage laisse un volume d’air important au-dessus du métal, ce qui favorise la formation d’ondes et l’emprisonnement d’air et nécessite une coulée lente soigneusement ajustée. Un taux de remplissage très élevé réduit le volume d’air mais laisse moins de marge pour la coulée et peut augmenter le risque de débordement du métal par l’ orifice de coulée. Les valeurs cibles appropriées dépendent de la longueur du manchon, du profil de coulée lente et de la pièce, et doivent être validées au cours du processus. L’impact des phases de remplissage suivantes sur la qualité est expliqué dans notre article consacré au remplissage du moule et au vide.
Pression de coulée spécifique et diamètre du piston
Le cylindre d’injection exerce une force. La pression exercée sur le métal résulte de cette force divisée par la surface du piston. À force d’injection égale, un piston plus petit produit donc une pression spécifique plus élevée, mais retient moins de métal.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Étant donné que 1 kN/cm² équivaut à 100 bar. Les pertes dues au frottement et aux effets dynamiques sont négligées dans cette relation simplifiée.
La pression spécifique détermine également la force de serrage requise, car la pression du métal s'exerce sur la surface projetée de la pièce moulée et du système d'alimentation. L'extrémité d'injection et l'unité de serrage doivent donc toujours être évaluées conjointement.
Un calcul simplifié
Les chiffres suivants sont hypothétiques et ne servent qu’à illustrer la méthode. Hypothèses : une charge d’aluminium de 3,5 kg (pièces moulées, canaux de coulée, débordements et biscuit), une densité du métal fondu de 2,4 g/cm³, une longueur utile du manchon de 50 cm et une force d’intensification de 400 kN.
| Ø du piston | Surface du piston | Volume du manchon | Taux de remplissage | Pression spécifique |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | env. 76 % | environ 1 040 bars |
| 80 mm | 50,3 cm² | 2 513 cm³ | env. 58 % | environ 800 bars |
Volume de métal dans les deux cas : 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. La comparaison met en évidence le compromis : le piston plus petit offre une pression plus élevée et un manchon plus rempli, tandis que le plus grand laisse une plus grande réserve de volume à une pression plus faible. Le choix de l’ option la mieux adaptée à la pièce dépend de ses exigences de qualité et de la conception du moule.
Liste de contrôle pour l'évaluation d'une unité d'injection
- Poids total de la pièce déterminé, y compris les débordements et le biscuit
- La densité de l'alliage à l'état liquide est tirée des données de l'alliage, et non de la densité à l'état solide
- Identification des diamètres de piston et des manchons de coulée disponibles pour la machine
- Longueur utile du manchon mesurée ou tirée de la documentation
- Taux de remplissage calculé pour chaque diamètre de piston candidat
- Force d’injection et pression spécifique résultante vérifiées par rapport aux exigences
- Force de serrage vérifiée en fonction de la pression résultante et de la surface projetée
- Précision de dosage de la poche de coulée ou du four suffisante pour garantir une épaisseur constante du biscuit
- État du manchon d’injection, du piston et du cylindre d’injection inspecté sur les machines d’occasion
Un dosage constant est une condition préalable à l'obtention de taux de remplissage reproductibles. Les différences entre les fours de dosage, de fusion et de maintien sont abordées dans notre article « Four de dosage, de fusion ou de maintien ? »
Foire aux questions
Peut-on modifier le diamètre du piston sur une machine existante ?
Souvent oui, dans les limites indiquées par le fabricant. Le manchon d'injection, le piston, le support du manchon et, éventuellement, l'interface avec la matrice doivent être compatibles. Vérifiez quelles dimensions sont homologuées pour la machine en question.
Pourquoi utilise-t-on la densité du métal à l'état liquide plutôt que celle à l'état solide ?
Le manchon est rempli de métal liquide, qui occupe un volume plus important que la même masse sous forme solide. L'utilisation de la densité solide conduirait à sous-estimer le volume requis.
Une unité d’injection plus grande est-elle toujours le choix le plus sûr ?
Pas nécessairement. Une unité surdimensionnée peut entraîner un faible taux de remplissage ou nécessiter un piston plus grand avec une pression spécifique plus faible. L’objectif est d’obtenir une adéquation appropriée, et non d’atteindre la valeur maximale.
FISS vous aide à comparer les données de fin de coulée avec votre pièce.
Envoyez-nous le poids de la coulée, l’alliage et les dimensions du moule de votre pièce. FISS peut vérifier quelles machines de moulage sous pression à chambre froide d’occasion offrent une combinaison adaptée de capacité de coulée, de tailles de piston et de force de serrage.