
Comprendre les courbes de coulée : surveillance des processus dans le moulage sous pression
Chaque cycle sur une machine de moulage sous pression moderne laisse une trace : la position du piston, sa vitesse et la pression hydraulique sont enregistrées en quelques fractions de seconde. Correctement interprétées, ces courbes de coulée indiquent si la machine a respecté la séquence prévue, où elle s’est écartée et quel composant pourrait en être responsable. Elles constituent l’un des outils de diagnostic les plus utiles en fonderie, à condition que les données soient fiables et que les personnes chargées de les analyser sachent reconnaître un fonctionnement normal.
Que vous apprend une courbe de coulée ?
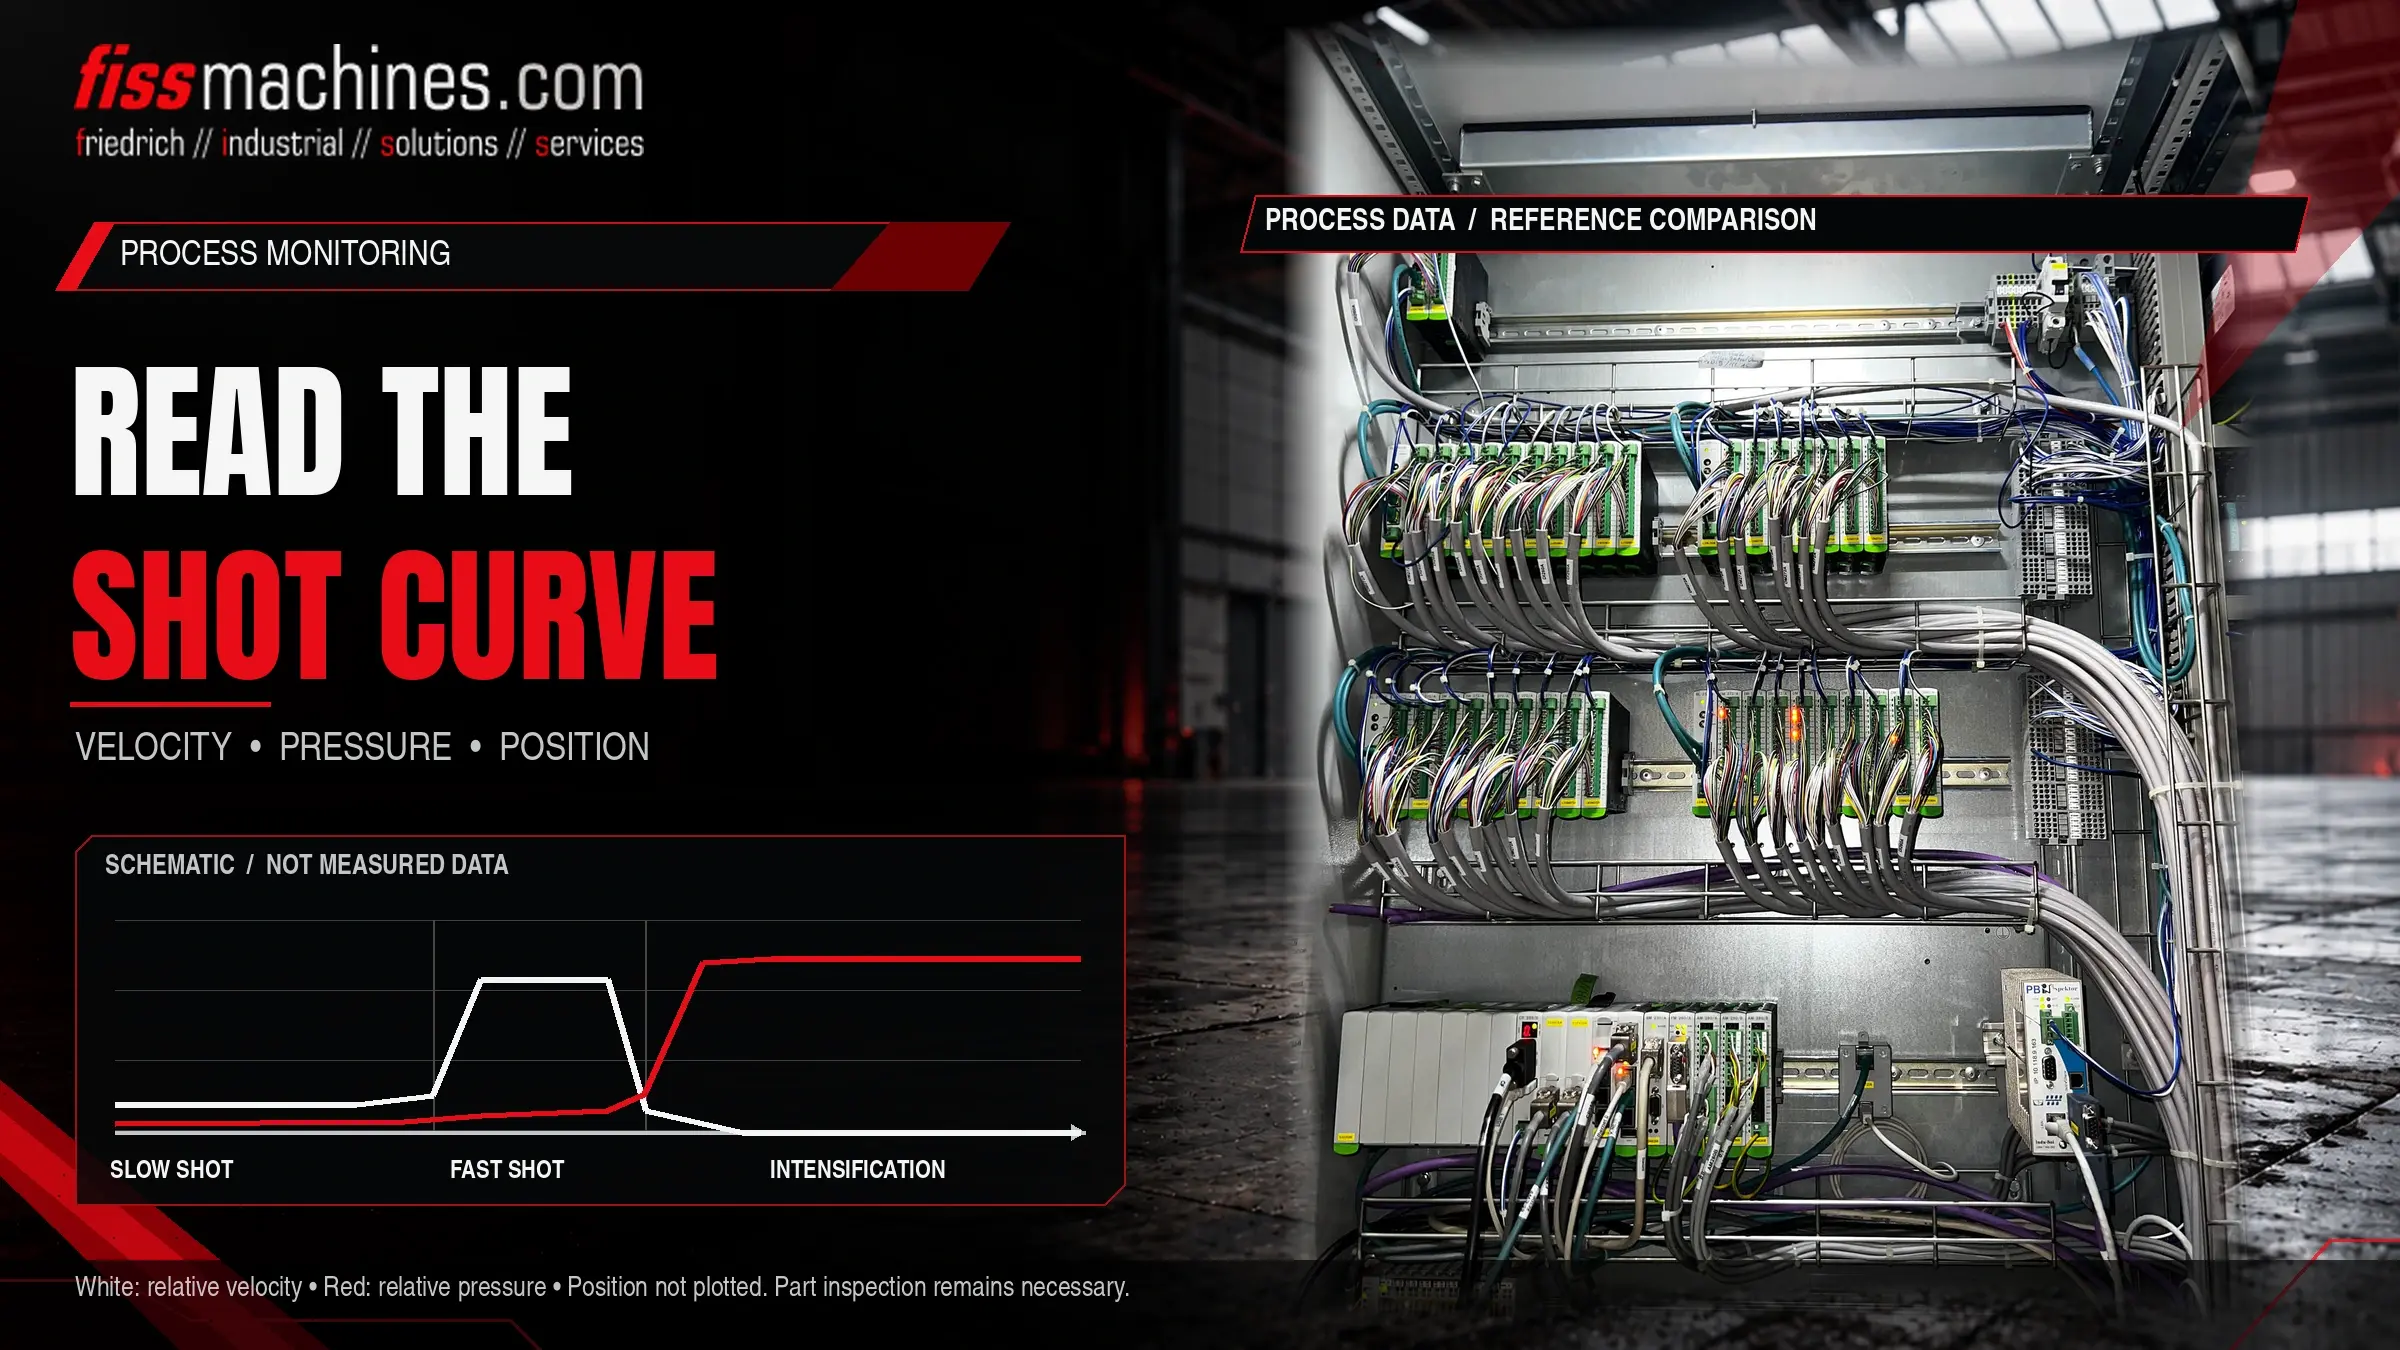
Une courbe de coulée représente graphiquement la course du piston, sa vitesse et la pression en fonction du temps ou de la course pour une seule coulée. Comparée à un tir de référence connu pour être correct, elle met en évidence les écarts au niveau de la phase lente, du passage à la phase rapide, de la vitesse en phase rapide, de la montée en pression pendant l'intensification et de la position finale du piston.
Une courbe ne prouve pas qu’une pièce moulée est conforme. Elle indique si la machine s’est comportée comme prévu ; il reste à confirmer, par l’inspection des pièces moulées, si ce comportement permet d’obtenir des pièces conformes.
Quels sont les signaux qui composent une courbe de coulée ?
L'ensemble exact des canaux dépend de la machine et de son système de commande, mais la plupart des systèmes enregistrent un noyau de données similaire. Certaines valeurs sont mesurées directement, d'autres sont calculées. Il est important de savoir lesquelles sont lesquelles lorsqu'une courbe semble anormale.
| Signal | Source | Ce qu’elle indique | Limites |
|---|---|---|---|
| Position du piston | Capteur de position linéaire sur le vérin de tir | Course en fonction du temps, point de commutation, position finale | Le montage et l'étalonnage doivent être corrects |
| Vitesse du piston | Généralement dérivée du signal de position | Profil de course lente, vitesse de course rapide, décélération | Dépendent de la fréquence d’échantillonnage et du filtrage |
| Pression hydraulique | Capteurs de pression sur le vérin de tir (côté piston et côté tige) | Résistance lors du remplissage, montée en pression | La réponse du capteur et sa position sur le circuit influencent la courbe |
| Pression métallique | Calculée à partir des pressions hydrauliques et des rapports de surface | Pression approximative exercée sur le métal | Valeur calculée ; les pertes par frottement et les pertes dynamiques ne sont pas prises en compte |
| Pression de l’accumulateur | Capteur sur le circuit de l'accumulateur, le cas échéant | Énergie disponible pour le coup rapide et l’intensification | Non enregistrée sur toutes les machines |
De nombreuses cellules enregistrent également, en plus des courbes, des valeurs ponctuelles par coup, telles que la vitesse de coup rapide, la position de commutation, le temps de montée de l’intensification, la position finale du piston et la durée du cycle. Ces valeurs permettent de visualiser les tendances sur des centaines de coups sans avoir à ouvrir chaque courbe.
Lecture d'une courbe de tir étape par étape
Les principes physiques des phases de remplissage, notamment pourquoi l’injection lente doit repousser l’air devant le métal et pourquoi la purge et le vide sont importants, sont expliqués dans notre article sur le remplissage des moules et le vide. Nous nous concentrerons ici sur les éléments à rechercher dans les données enregistrées.
Position de départ et phase lente
Vérifiez que le piston démarre de la même position et accélère en douceur. Une courbe de vitesse irrégulière pendant la phase lente peut indiquer un problème de comportement de la vanne, un frottement dans le manchon ou un volume de coulée variable.
Passage à la phase rapide
Comparez la position de course à laquelle la vitesse augmente brusquement avec la valeur de consigne. Un décalage au moment du passage modifie la quantité de métal déjà présente dans le système d'injection lorsque la phase rapide commence.
Vitesse d’injection rapide et freinage
Observez le niveau, la stabilité et la fin de la phase rapide. Les pics observés en fin de remplissage sont souvent liés au comportement de freinage en fin d'injection et peuvent soumettre le moule et la machine à des contraintes.
Intensification et position finale
Évaluez la rapidité avec laquelle la pression augmente une fois la cavité pleine et si elle reste stable. La position finale du piston indique la longueur du biscuit et donc la régularité du dosage.
Écarts typiques et causes possibles
Le tableau ci-dessous répertorie les schémas fréquents. Les causes indiquées sont des pistes à explorer, et non des diagnostics définitifs ; plusieurs causes peuvent s’appliquer simultanément, et un même schéma peut avoir des origines différentes selon les machines.
| Profil | Causes possibles | Premières vérifications |
|---|---|---|
| La position finale varie d’un tir à l’autre | Dosage irrégulier, solidification du métal dans le manchon | Système de dosage, poche de coulée ou four, température du manchon |
| Vitesse de coulée inférieure à celle réglée | Faible charge de l'accumulateur, réponse des vannes, frottement accru | Pression et précharge de l’accumulateur, vannes, usure du piston et du manchon |
| Augmentation lente de la pression d'intensification | Problèmes au niveau du multiplicateur ou des vannes, fuite interne, précharge de gaz | Circuit d'intensification, joints, état de l'accumulateur |
| Chute de pression pendant la pause | Fuites internes, bavures métalliques au niveau de la ligne de joint | Joints du cylindre, clapets anti-retour, verrouillage de la matrice et ligne de joint |
| Courbe de vitesse bruyante ou irrégulière | Problèmes de capteur ou de câblage, réglages de filtrage trop agressifs, piston grippé | Transducteur, câblage, paramètres de données, lubrification du piston |
Avant de modifier les paramètres du processus en raison d’une courbe anormale, vérifiez que le capteur, son montage et les paramètres d’enregistrement sont corrects. Un transducteur mal fixé peut simuler de manière très convaincante un défaut mécanique.
Élaborer une stratégie de surveillance pratique
Images de référence et plages de tolérance
La surveillance commence par une référence bien définie : des courbes et des valeurs ponctuelles issues d’ un cycle stable ayant produit des pièces validées par le contrôle qualité. Des bandes de tolérance autour des valeurs clés permettent à la cellule de signaler automatiquement les cycles anormaux. Des bandes trop étroites génèrent de fausses alarmes et sont rapidement ignorées ; des bandes trop larges laissent passer inaperçues de véritables dérives.
Liaison des données de tir aux pièces
La valeur des données de coulée augmente considérablement lorsque chaque coulée peut être associée à la pièce moulée qu’elle a produite, par exemple grâce à un compteur de coulées ou au marquage des pièces. Les coulées non conformes peuvent alors être triées, et les résultats d’inspection peuvent être corrélés aux données de processus au fil du temps. La manière dont le tri des canaux de coulée, le marquage et la manutention s’intègrent dans une cellule est abordée dans notre article sur l’automatisation dans la cellule de moulage sous pression.
Surveillance ou régulation en boucle fermée
L'enregistrement des courbes n'est pas la même chose que leur contrôle. De nombreuses machines effectuent l'injection avec des positions de vannes prédéfinies et enregistrent le résultat ; d'autres ajustent l'injection en temps réel à chaque course. Les deux peuvent faire l'objet d'une surveillance, mais la dispersion attendue et la signification d'un écart diffèrent.
Courbes d’injection lors de l’évaluation d’une machine d’occasion
Les courbes enregistrées lors de la production peuvent constituer des indications précieuses sur le comportement de la fin de tir avant l’arrêt de la machine. Lorsqu’elles sont disponibles, demandez des courbes correspondant à différentes périodes, et pas seulement un seul exemple. Si ce n’est pas le cas, un essai sous surveillance, lorsque cela est possible en toute sécurité, permet d’ enregistrer les courbes sur place. Les machines plus anciennes peuvent ne pas disposer du tout d’un système de surveillance des tirs ; dans ce cas, il est souvent possible d’en installer un a posteriori, mais les capteurs, l’intégration des commandes et l’effort requis doivent être évalués à l’avance.
Liste de contrôle pour une surveillance fiable des tirs
- Transducteurs de position et de pression identifiés, solidement fixés et étalonnés
- Préciser clairement quels canaux sont mesurés et lesquels sont calculés
- Fréquence d'échantillonnage et filtrage documentés et maintenus constants
- Tirs de référence définis à partir d'une série de production avec des pièces validées
- Bandes de tolérance définies pour les valeurs individuelles clés et réévaluées périodiquement
- Données de tir associées aux pièces ou, à défaut, à l’heure et au compteur de tirs
- Pressions des accumulateurs et précharge incluses dans les routines de maintenance
- Responsabilités définies : qui examine les alarmes et qui est habilité à modifier les réglages
- Comparaison des variations de courbes après maintenance par rapport à la référence précédente
Foire aux questions
La pression métallique indiquée sur la courbe correspond-elle à la pression réelle dans la cavité ?
En général, pas exactement. Elle est généralement calculée à partir des pressions hydrauliques et des surfaces des cylindres ; les effets de frottement et les effets dynamiques ne sont donc pas pris en compte, et la pression dans la cavité dépend également de la distribution de la matière et de la solidification. Considérez-la comme une valeur de comparaison entre les moulages.
Les courbes de moulage peuvent-elles remplacer les contrôles par rayons X ou d’autres contrôles de pièces ?
Non. Elles indiquent si la machine a reproduit sa séquence. La porosité ou d'autres défauts peuvent également provenir du moule, de la masse fondue ou de la température du moule, ce qu'une courbe de moulage ne permet pas de détecter.
À quelle fréquence les courbes de référence doivent-elles être mises à jour ?
À chaque fois que le moule, le manchon d’injection, le piston ou les réglages concernés changent, ainsi qu’après un entretien majeur. Conservez l’ancienne référence afin que les modifications restent traçables.
Une machine plus ancienne peut-elle être équipée d’un système de surveillance des injections ?
Dans de nombreux cas, oui, à l’aide de capteurs de modernisation et d’un système d’enregistrement distinct ou d’une commande mise à jour. La faisabilité dépend de la conception hydraulique, de l’espace de montage et de l’utilisation prévue des données.
FISS assure l’évaluation et l’entretien des machines.
Que vous examiniez l’extrémité d’injection d’une machine à chambre froide d’occasion ou que vous planifiiez une inspection de votre propre équipement, FISS peut discuter avec vous des données disponibles et des prochaines étapes techniques.