
Machine à bascule ou à deux plateaux ? Comparaison des systèmes de serrage en moulage sous pression
Toute machine de moulage sous pression doit maintenir le moule fermé pendant l’injection du métal sous haute pression. La manière dont elle y parvient dépend du système de serrage. Les machines à levier utilisent une tringlerie mécanique et l'élasticité des tirants ; les machines à deux plateaux verrouillent les tirants et développent la force par un système hydraulique. Ces deux principes ont fait leurs preuves, mais ils diffèrent en termes de conception, d’encombrement, de mise en place et d’entretien.
Quelle est la différence entre le serrage à genouillère et le serrage à deux plateaux ?
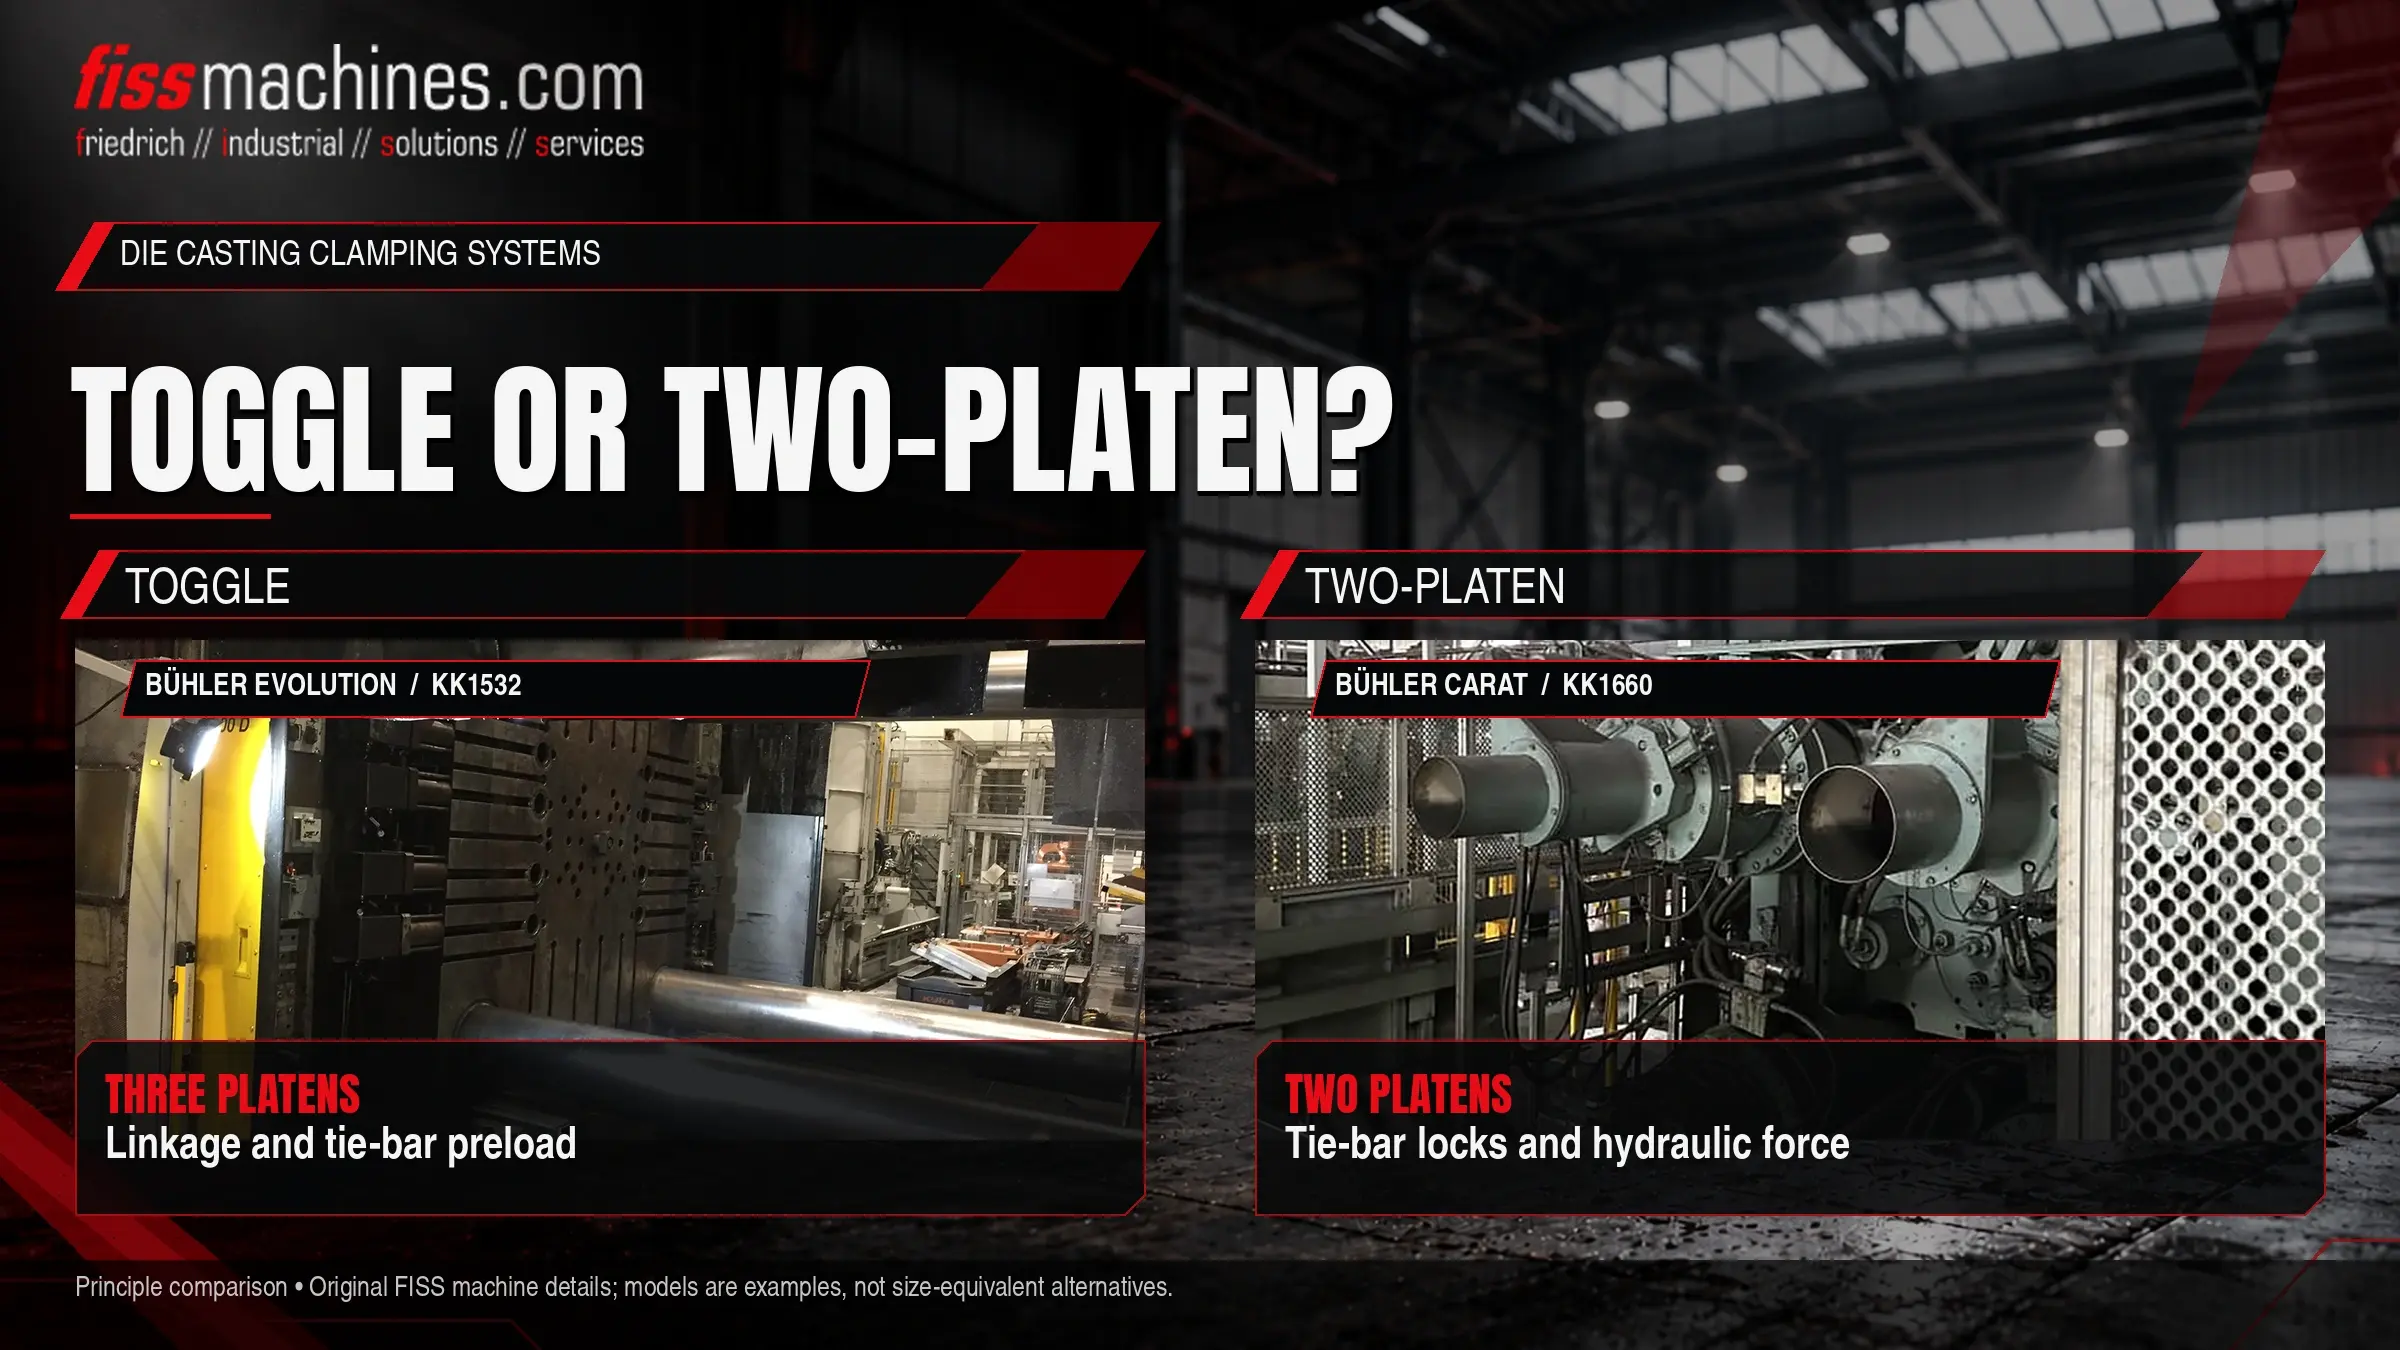
Une presse à genouillère comporte trois plateaux. Un vérin hydraulique tend une tringlerie jusqu’à ce qu’elle soit presque entièrement déployée ; cela pré-tend les barres de serrage et génère la force de serrage de manière mécanique. Une presse à deux plateaux ne comporte ni plateau arrière ni tringlerie. Le plateau mobile est verrouillé sur les colonnes, et des vérins hydrauliques à course courte développent ensuite la force de serrage.
Le choix du meilleur système dépend de la taille de la machine, des dimensions de l’outil, de l’ espace au sol disponible et des capacités de maintenance de l’usine plutôt que du seul principe de fonctionnement.
Fonctionnement d'un système de serrage à genouillère
La presse à genouillère se compose d’un plateau fixe, d’un plateau mobile et d’un plateau arrière, reliés par des tirants. Entre le plateau mobile et le plateau arrière se trouve la tringlerie à genouillère. Un vérin hydraulique relativement petit actionne la tringlerie ; à mesure qu’il s’approche de sa position d’extension, l’effet de levier augmente brutalement. Lorsque les deux moitiés de la matrice se rejoignent, le mécanisme de levier poursuit son mouvement jusqu’à sa position verrouillée et étire les tirants de manière élastique. C’est cet étirement qui génère la force de serrage.
Comme la force dépend de l’étirement des tirants, la distance entre les plateaux doit être adaptée à la hauteur de la matrice. Pour ce faire, on déplace le plateau arrière le long des tirants à l’aide du dispositif de réglage de la hauteur de la matrice. La dilatation thermique de la matrice pendant la production modifie la précharge effective ; c’est pourquoi la force de serrage doit être surveillée et réajustée si nécessaire.
Résistances typiques
Mouvements rapides de fermeture et d’ouverture, position verrouillée mécaniquement et volume hydraulique relativement faible pour le mouvement de serrage.
Points d'usure typiques
Goupilles et douilles de la tringlerie, lubrification, mécanisme de réglage de la hauteur de la matrice et charge inégale sur les colonnes de pression due à l'usure ou à un désalignement.
Fonctionnement d’un système de serrage à deux plateaux
Une presse à deux plateaux ne comporte que le plateau fixe et le plateau mobile. Des vérins de translation déplacent rapidement le plateau mobile vers la position fermée. Des éléments de verrouillage, tels que des écrous fendus situés sur le plateau mobile, s’engagent alors dans des rainures sur les tirants. Enfin, des vérins de serrage à course courte appliquent la force de serrage en tirant sur les tirants.
Comme la force est générée hydrauliquement, elle peut être réglée par la pression et ne dépend pas de la même manière d’une précharge mécanique. Les différentes hauteurs de matrice sont prises en charge dans la plage de verrouillage des tirants plutôt que par un réglage séparé de la hauteur de matrice. Sans plateau arrière ni tringlerie, la machine est généralement plus courte qu’un modèle à genouillère comparable.
Points forts caractéristiques
Longueur compacte, force de serrage réglée directement par la pression et, selon la conception, bon accès à la zone du moule.
Points d'usure typiques
Écrous de blocage et rainures des colonnes, joints des vérins de serrage, tenue en pression et capteurs de contrôle du verrouillage et de la position.
Machines à genouillère et à deux plateaux : comparaison côte à côte
| Critère | Machine à genouillère | Machine à deux plateaux |
|---|---|---|
| Génération de force | Mécanique, par extension élastique des colonnes | Hydraulique, par des vérins de serrage après verrouillage |
| Plateaux | Trois (fixe, mobile, arrière) | Deux (fixe, mobile) |
| Réglage de la hauteur de la matrice | Réglage de la hauteur de la matrice sur le plateau arrière | Dans la plage de verrouillage des colonnes |
| Longueur de la machine | Plus longue en raison de la tringlerie et du plateau arrière | Généralement plus compacte |
| Réglage de la force | Par précontrainte ; influencé par la température de la matrice | Par pression hydraulique |
| Principaux points d’entretien | Tringlerie, lubrification, mécanisme de réglage | Système de verrouillage, joints de cylindre, circuit hydraulique |
Le serrage à genouillère est depuis longtemps répandu sur de nombreuses machines de moulage sous pression, quelles que soient leurs dimensions. Plusieurs fabricants proposent des modèles à deux plateaux, souvent sur les machines de grande taille, où la longueur réduite et l’absence d’une lourde tringlerie sont particulièrement appréciables. Une machine plus courte peut également simplifier l'agencement des équipements périphériques tels que les robots d'extraction et les pulvérisateurs ; notre article « L'automatisation dans la cellule de moulage sous pression» décrit les équipements typiques installés autour de la machine.
L’importance du système de serrage lors de l’achat d’une machine d’occasion
Avec une machine d’occasion, le principe de serrage modifie principalement les points à vérifier lors de l’inspection. Sur les presses à genouillère, le jeu dans la tringlerie se manifeste souvent par un allongement irrégulier des colonnes ou par la présence de bavures d’un seul côté de la matrice. Sur les presses à deux plateaux, l’état des éléments de verrouillage et la capacité des vérins de serrage à maintenir la pression sont essentiels.
Dans les deux cas, la mesure de la déformation des colonnes sous la force de serrage maximale fournit des informations objectives sur la répartition des forces. Si une usure est constatée, une révision ciblée de l’unité de serrage permet souvent de la remettre en état ; FISS propose des services d’entretien et d’assistance pour les machines de moulage sous pression d’occasion.
Points d’inspection de l’unité de serrage
- Principe de serrage et force de serrage nominale confirmés par la documentation
- Distance entre les tirants et plage de hauteur de la matrice comparée à la matrice
- Contrôle de la contrainte sur toutes les barres de serrage sous la force de serrage maximale
- Levier : jeu au niveau des goupilles et des bagues, bon fonctionnement du système de lubrification
- Mécanisme à genouillère : le réglage de la hauteur de la matrice s'effectue sans à-coups sur toute la plage
- Deux plateaux : écrous de blocage et rainures des tirants en bon état
- Presse à deux plateaux : les vérins de serrage maintiennent la pression sans baisse notable
- Parallélisme des plateaux mesuré en position fermée
- Vérification de l'encombrement au sol et de l'accès périphérique pour l'agencement prévu
Foire aux questions
Un système de serrage est-il généralement préférable à un autre ?
Non. Les deux principes sont couramment utilisés dans le moulage sous pression. Le choix approprié dépend de la taille de la machine, du moule, de la configuration et des capacités de maintenance.
Pourquoi la force de serrage varie-t-elle sur une presse à genouillère pendant la production ?
À mesure que le moule chauffe, il se dilate et augmente l'allongement des colonnes en position verrouillée. Sans surveillance ni réajustement, la force réelle peut s'écarter de la valeur de consigne.
Le système de serrage a-t-il une incidence sur la qualité de la pièce moulée ?
Indirectement. Une force de serrage inégale ou insuffisante peut entraîner la formation de bavures et des écarts dimensionnels. L’essentiel est que la force soit adéquate et répartie uniformément, quel que soit le principe utilisé.
FISS vous aide à trouver le concept de serrage adapté.
Parcourez l'offre actuelle de machines de moulage sous pression d'occasion et laissez FISS vous aider à comparer les machines disponibles en fonction des dimensions de vos moules, de la force de serrage requise et de la configuration souhaitée.